
 EN
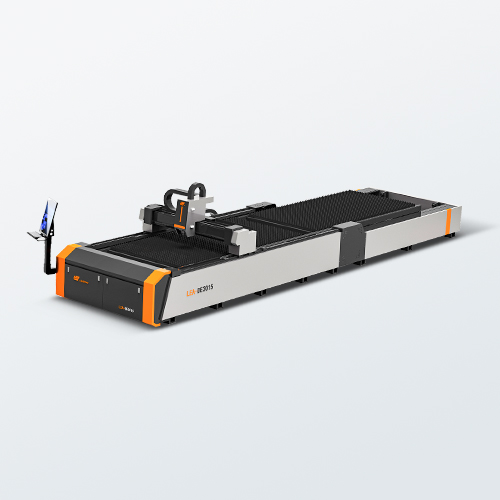
Rozbor základného technického ekosystému vysokovýkonného laserového kovorezu
Pre moderné priemyselné výrobné zariadenia a rozširujúce sa kovové dielne predstavuje investícia do laserového stroja na rezanie kovov s vysokou dostupnosťou kľúčový technický milník. Prehliadanie stoviek technických ponúk však môže byť prekážkou, najmä keď každý výrobca tvrdí, že má na trhu absolútnu dominanciu. V reálnych továrenských pracovných postupoch sa dlhodobá hodnota pevného stavu vláknového laseru overuje nie v deň dodania, ale počas neočakávaných intenzívnych viacsmenných výrobných cyklov, kde lokálny posun presnosti a štrukturálna únava priamo ohrozujú plnenie dodacích zmlúv. Tento technický sprievodca využíva desaťročia globálnej diagnostiky vývozu v rôznych prostrediach kovov a rozoberá základné technické podsystémy, ktoré musia podnikoví kupujúci dôkladne preskúmať. Múdri manažéri nákupu namiesto zamerania sa výlučne na počiatočné kapitálové ponúky vyhodnocujú stroje prostredníctvom komplexnej matice celkových nákladov na vlastníctvo, systematicky analyzujúc optoelektronickú stabilitu, kinematickú synchronizáciu, kovovú štruktúru pracovného stola a lokálne bezpečnostné architektúry, aby zabezpečili rýchlu návratnosť investície.
Zodpovedajúce optoelektronické výkonové platformy s požiadavkami na materiálový substrát
Prvou a najdôležitejšou súčiastkou, ktorá určuje základné náklady na strojné vybavenie a výrobný výkon, je zdroj výkonu vláknového laseru, ktorý sa musí presne kalibrovať podľa histórie a predpokladanej frekvencie hrúbok kovov v danom závode. Vysokokvalitné priemyselné systémy integrujú medzinárodne uznávané optoelektronické značky prvej triedy, ako napríklad IPG, Raycus alebo MAX, ktoré sa vyznačujú vysokou stabilitou parametrov absorpcie vlny a rozsiahlymi globálnymi distribučnými sieťami, čo zaisťuje predvídateľnú odpisovanie aktív. Pre prevádzky, ktoré sa zameriavajú predovšetkým na spracovanie tenkých plechov alebo dekoratívne umenie, ponúka pevné štartovacie riešenie na báze polovodičových laserov s výkonom od 1 kW do 2 kW ideálne vyváženie medzi kapitálovou efektívnosťou a nízkymi prevádzkovými nákladmi. Naopak, komerčné dielne s rastúcim objemom práce, ktoré spracúvajú rozmanitú škálu hrúbok konštrukčných plátov, potrebujú stredne výkonné systémy s výkonom od 3 kW do 4 kW, aby udržali vysoké lineárne posuvné rýchlosti bez vzniku nadmernej strusky. Pre nepretržitú viaczmenovú priemyselnú výrobu, kde je kľúčová rýchla parizácia hrubých plátov, zabezpečuje nasadenie ultra-vysokovýkonného systému s výkonom 6 kW a vyšším čisté tvarovanie okrajov, minimalizuje lokálnu tepelne ovplyvnenú zónu a zabraňuje katastrofálnym štrukturálnym deformáciám okrajov počas zložitých rutín vnoreného rezania.
Optimalizácia kinematických pohybových mechaník a architektúry vysokomomentových servopohonov
Mechanická presnosť vysokorýchlostnej laserovej strojníka na rezanie kovov závisí úplne od synchronizovaných kinematik jej systémov riadenia pohybu, lineárnych ložísk a rotačných pohonných ústrojí. Skutočná výrobná presnosť počas desiatok rokov viaczmennej prevádzky vyžaduje ťažkú, tepelne spracovanú zváranú oceľovú konštrukciu, ktorej boli podrobené dôkladnému odstraňovaniu tepelného napätia a vibrácií, aby sa úplne eliminovalo vnútorné štrukturálne skreslenie. Táto tuhá mechanická základňa musí byť spárovaná s vysokokvalitnými lineárnymi vedeniami – napríklad výrobkami spoločností THK alebo HIWIN – a poháňaná vysokomomentovými servomotorovými systémami so spätnou väzbou od priemyselných lídrov ako YASKAWA alebo FUJI. Táto presná synchronizácia zabraňuje mikroskopickému posunu polohy spôsobenému mechanickým trením pri vysokom zrýchlení a zaručuje konzistentné rozmerové tolerancie pri vykonávaní zložitých geometrických výrezov. Okrem toho pri spracovaní špeciálnych konštrukčných tvarov, ako sú štvorcové, obdĺžnikové alebo šesťhranné rúry, musí systém používať pneumaticky upínané predné a zadné synchronné upínacie čeľuste na pevné upevnenie kovu, čím sa eliminuje šmyk v bode kontaktu a zabráni sa deformácii materiálu počas rýchlych smerových úprav.
Hodnotenie automatických rezných zostáv a pokročilých vrstiev CNC riadenia
Maximalizácia denného výrobného výkonu továrne pri súčasnom znížení trvalých prevádzkových výdavkov vyžaduje sofistikované rozhranie medzi fyzickou rezacou súpravou a základným CNC softvérovým inteligentným systémom. Podnikoví kupujúci by mali hľadať systémy využívajúce pokročilé automatické rezacie hlavy od uznávaných značiek, ako sú Raytools alebo Precitec, ktoré obsahujú inteligentné senzory pre dynamické automatické zaostrovanie v reálnom čase, ktoré automaticky upravujú polohu ohniska na základe zmien hustoty materiálu. Tým sa úspešne odstraňujú manuálne zátky pri nastavovaní a chránia sa cenné optické komponenty. Toto pokročilé hardvérové vybavenie musí byť pevne integrované s robustnými, priemyselne štandardnými softvérovými riadiacimi platformami, ako sú Sypcut alebo WEIHONG, ktoré umožňujú operátorom jednoducho spravovať zložité výrobné plány. Tieto chytré softvérové vrstvy disponujú pokročilými algoritmami aktívneho vyhýbania sa prekážkam na základe počítačového videnia, ktoré automaticky detegujú zdvíhanie materiálu alebo deformácie kovových profilov počas aktívnych výrobných cyklov a okamžite upravujú vertikálnu pohybovú dráhu rezacej hlavy, aby sa úplne eliminovali nebezpečenstvá kolízií bez nutnosti neustáleho ľudského dozoru alebo obetovania rýchlosti vykonávania štruktúr.
Syntéza krytov strojov a dynamiky dvojitého výmenného stola
Výnimočný laserový stroj na rezanie kovov nie je nikdy samostatné zariadenie; jeho fyzická konfigurácia musí chrániť vašich zamestnancov a súčasne skracovať celkový čas manipulácie s materiálom. V prostrediach výroby vo veľkom objeme je plne uzavreté ochranné puzdro stroja nevyhnutnou vlastnosťou, pretože úplne obsahuje nebezpečné rozptýlené odrazy lúča, iskry vysokou rýchlosťou a kovové výpary v uzavretom systéme, ktorý je dôkladne vetraný pomocou zónových odsávacích systémov – čím sa dosiahne jednoduchá zhoda s medzinárodnými bezpečnostnými štandardmi pre žiarenie triedy 4. Táto bezpečnostná architektúra by mala byť bezproblémovo integrovaná s automatickým pracovným stolom so systémom dvoch vymeniteľných dosiek, ktorý umožňuje kvalifikovaným operátorom bezpečne vyberať hotové súčiastky a znova nahrávať surové plechy na vonkajšej platforme, kým sa na vnútornej pracovnej doske súčasne vykonávajú rýchle rezné operácie. Kombináciou týchto pokročilých štrukturálnych prvkov s overenou továrenskou dokumentáciou, označením CE a uznávanými technickými pokynmi priamo od výrobcu sa fyzické zariadenie mení na spoľahlivého obchodného partnera, čo umožňuje výrobným firmám dôverne rozširovať svoje výrobné kapacity a dlhodobo znížiť náklady na každú súčiastku.
Obsah
- Rozbor základného technického ekosystému vysokovýkonného laserového kovorezu
- Zodpovedajúce optoelektronické výkonové platformy s požiadavkami na materiálový substrát
- Optimalizácia kinematických pohybových mechaník a architektúry vysokomomentových servopohonov
- Hodnotenie automatických rezných zostáv a pokročilých vrstiev CNC riadenia
- Syntéza krytov strojov a dynamiky dvojitého výmenného stola