
 EN
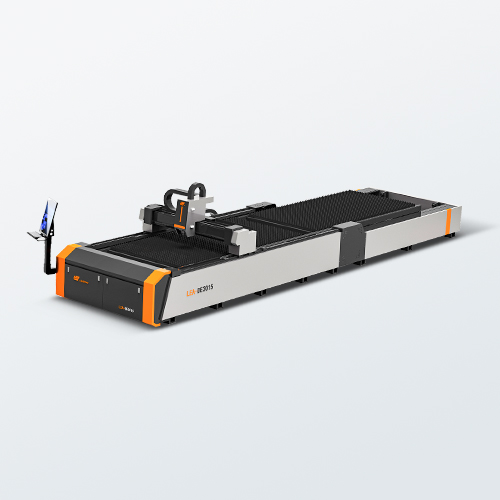
Բարձր կատարողականությամբ լազերային մետաղակատումը բնութագրող մեքենայի հիմնարար տեխնիկական էկոհամակարգի վերլուծություն
Ժամանակակից արդյունաբերական պատրաստման համակարգերի և ընդարձակվող մետաղակազմ արհեստանոցների համար բարձր աշխատունակությամբ լազերային մետաղակտող սարքի ներդրումը ներկայացնում է կարևոր տեխնիկական միլետոն։ Այնուամենայնիվ, հարյուրավոր ինժեներական առաջարկների միջով զննելը կարող է շփոթեցնող լինել, հատկապես երբ յուրաքանչյուր արտադրող պնդում է բացարձակ շուկայական գերիշխանություն։ Իրական արտադրամասերի աշխատանքային գործընթացներում պինդ մարմնի մանրաթելային լազերի երկարաժամկետ ակտիվային արժեքը ստուգվում է ոչ թե առաքման օրը, այլ անսպասելի, ծանր պայմաններում աշխատող բազմաշրջանակ արտադրության ժամանակ, երբ տեղական ճշգրտության շեղումն ու կառուցվածքային կորուստը անմիջապես սպառնում են առաքման պայմանագրերին։ Այս տեխնիկական ձեռնարկը օգտագործում է տարիեր շարունակ գլոբալ արտահանման դիագնոստիկան տարբեր մետաղագիտական միջավայրերում՝ անհրաժեշտ ինժեներական ենթահամակարգերը վերլուծելու համար, որոնք ձեռնարկությունների գնողները պետք է զգոնորեն ստուգեն։ Փոխարենը կենտրոնանալու միայն սկզբնական կապիտալային առաջարկների վրա, խելացի գնումների մենեջերները գնահատում են սարքավորումները սեփականության ընդհանուր արժեքի համապարփակ մատրիցի միջոցով՝ համակարգավոր վերլուծելով օպտոէլեկտրոնային կայունությունը, կինեմատիկ սինքրոնացումը, մեխանիկական սեղանի մետաղագիտությունը և տեղական անվտանգության ճարտարապետությունները՝ ապահովելու ներդրումների արագ վերադարձը։
Օպտոէլեկտրոնային հզորության համապատասխան հարթակների և նյութային սաղավարտի պահանջների համատեղում
Առաջին և ամենակրիտիկ բաղադրիչը, որը որոշում է սկզբնական մեքենայական ծախսերը և մշակման արտադրողականությունը, մանրաթելային լազերի հզորության աղբյուրն է, որը պետք է ճշգրտված լինի ձեռնարկության պատմական և կանխատեսվող մետաղային հաստությունների հաճախականության համաձայն: caրգավորված արդյունաբերական համակարգերը ներառում են համաշխարհային ճանաչման արժանացած, առաջին մակարդակի օպտոէլեկտրոնային բրենդեր, ինչպես օրինակ՝ IPG, Raycus կամ MAX, որոնք տարբերվում են բարձր կայունությամբ ալիքի կլանման ցուցանիշներում և ընդարձակ համաշխարհային բաշխման ցանցերով, որոնք երաշխավորում են կանխատեսելի ակտիվների արժեքի նվազումը: Այն ձեռնարկությունների համար, որոնք հիմնականում զբաղվում են բարակ թերթավոր մետաղների մշակմամբ կամ դեկորատիվ արվեստներով, 1 կՎտ-ից 2 կՎտ հզորությամբ պինդ մարմնի մուտքային հարթակը առաջարկում է կապիտալային արդյունավետության և ցածր շահագործման ծախսերի միջև իդեալական հավասարակշռություն: Ի հակադրություն դրան, այն առևտրային աշխատանքային վայրերը, որոնք մշակում են կառուցվածքային թիթեղների տարբեր հաստությունների բազմազան խառնուրդ, պետք է օգտագործեն 3 կՎտ-ից 4 կՎտ հզորությամբ միջին մակարդակի համակարգեր՝ ապահովելու բարձր արագությամբ գծային մատակարարման արագությունը՝ առանց մեծ քանակությամբ մետաղային մնացուկների առաջացման: Այն արդյունաբերական արտադրամասերի համար, որտեղ անընդհատ և բազմաշիֆտ արտադրություն է իրականացվում և արագ հաստ թիթեղների գոլորշիացումը անհրաժեշտ է, 6 կՎտ-ից բարձր հզորությամբ ուլտրաբարձր հզորության կառուցվածքի կիրառումը երաշխավորում է մաքուր եզրային մակերեսներ, նվազեցնում է տեղային տաքացված գոտու չափը և կանխում է կառուցվածքային եզրերի կատաստրոֆիկ դեֆորմացիան բարդ նեստինգի գործընթացների ժամանակ:
Կինեմատիկ շարժման մեխանիկայի և բարձր մեծության սերվո ճարտարապետության օպտիմալացում
Բարձր արագությամբ լազերային մետաղակատման մեքենայի մեխանիկական ճշգրտությունը ամբողջովին կախված է դրա շարժման կառավարման համակարգերի, գծային սայլակների և պտտվող շարժաբերակների համաժամանակյա կինեմատիկայից: Մի քանի տասնամյակ շարունակվող բազմաշիֆտային աշխատանքի ընթացքում իրական արտադրական ճշգրտություն ապահովելու համար անհրաժեշտ է ծանր տիպի, ջերմային մշակման ենթարկված եռացված ստալյան շրջանակ, որը ենթարկվել է խիստ ջերմային լարվածության թուլացման և թափառային ծերացման՝ ներքին կառուցվածքային աղավաղումները ամբողջովին վերացնելու համար: Այս կոշտ մեխանիկական հիմքը պետք է զուգակցվի բարձրորակ գծային ուղեցույցների հետ՝ օրինակ՝ THK կամ HIWIN ընկերությունների արտադրածներով, իսկ շարժման համար օգտագործվում են բարձր մեծության ամբողջական համակարգային սերվոշարժիչներ՝ YASKAWA կամ FUJI արդյունաբերական առաջատար ընկերությունների կողմից: Այս ճշգրտված համաժամանակյա աշխատանքը կանխում է բարձր արագացման պայմաններում առաջացող մեխանիկական շփման պատճառով առաջացող միկրոսկոպիկ դիրքային շեղումները՝ ապահովելով համաստեղ չափային համապատասխանություն բարդ երկրաչափական կտրվածքների կատարման ժամանակ: Ավելին, քառակուսի, ուղղանկյուն կամ վեցանկյուն խողովակների նման մասնագիտացված կառուցվածքային ձևերի մշակման դեպքում համակարգը պետք է օգտագործի սեղմվող պնևմատիկ առաջային և հետին համաժամանակյա բռնակներ՝ մետաղը ամուր ամրացնելու համար, որոնք վերացնում են կետային շփման սահումը և կանխում են նյութի թեքումը բարձր արագությամբ ուղղության փոփոխության ժամանակ:
Ավտոմատացված կտրման համալիրների և առաջադեմ CNC կառավարման շերտերի գնահատում
Օրական գործարանային արտադրողականությունը մաքսիմալացնելը՝ միաժամանակ նվազեցնելով շարունակական շահագործման ծախսերը, պահանջում է ֆիզիկական կտրման համալիրի և հիմնական CNC ծրագրային ապահովման միջև բարդ ինտերֆեյս: Մեծ ձեռնարկությունների գնորդները պետք է փնտրեն համակարգեր, որոնք օգտագործում են Raytools կամ Precitec նման հաստատված բրենդերի առաջադեմ ավտոմատացված կտրման գլխիկներ, որոնք ներառում են ինտելեկտուալ իրական ժամանակում աշխատող դինամիկ ինքնակենտրոնացման զգայչներ, որոնք ինքնաբերաբար ճշգրտում են կենտրոնացման դիրքերը՝ հիմնված նյութի խտության փոփոխությունների վրա, այդ կերպ հաջողությամբ վերացնելով ձեռքով կարգավորման խոչընդոտները և պաշտպանելով արժեքավոր օպտիկական բաղադրիչները: Այս առաջադեմ սարքավորումները պետք է խիստ ինտեգրված լինեն համատեղելի, արդյունաբերական ստանդարտ վերահսկման ծրագրային հարթակների հետ, ինչպիսիք են Sypcut-ը կամ WEIHONG-ը, որոնք օպերատորներին թույլ են տալիս հեշտությամբ կառավարել բարդ արտադրական գրաֆիկները: Այս ինտելեկտուալ ծրագրային շերտերը ներառում են տեսողական հիմքի վրա հիմնված առաջադեմ ակտիվ խոչընդոտներից խուսափելու ալգորիթմներ, որոնք ինքնաբերաբար հայտնաբերում են նյութի բարձրացումը կամ մետաղական պրոֆիլների թեքվածությունը ակտիվ արտադրական ցիկլերի ընթացքում և անմիջապես ճշգրտում են կտրման գլխիկի ուղղաձիգ շարժման ճանապարհը՝ վերացնելով ավերիչ բախման ռիսկերը՝ առանց մշտական մարդկային վերահսկողության կամ կառուցվածքային կատարման արագության նվազեցման:
Մեքենայի կապսուլների և երկուական փոխանակման սեղանի դինամիկայի սինթեզը
caucac լազերային մետաղակատումը երբեք չի կարող լինել ինքնուրույն սարք. դրա ֆիզիկական կառուցվածքը պետք է պաշտպանի ձեր աշխատակիցներին՝ միաժամանակ նվազեցնելով ընդհանուր նյութերի մշակման ցիկլի տևողությունը: Բարձր ծավալային արտադրության միջավայրերում ամբողջությամբ փակված մեքենայի կառուցվածքը անհրաժեշտ հատկանիշ է, քանի որ այն ամբողջությամբ պարունակում է վտանգավոր կողմնային արտացոլումները, բարձր արագությամբ վառվող մետաղական մասնիկները և մետաղական մուրացքները փակ շրջանառության մեջ, որը լավ օդափոխվում է գոտիավորված մաքրման համակարգերով, ինչը հեշտացնում է միջազգային 4-րդ դասի ճառագայթման անվտանգության ստանդարտներին համապատասխանելը: Այս անվտանգության ճարտարապետությունը պետք է անմիջապես զուգակցվի ավտոմատացված երկակի փոխանակման աշխատասեղանի դիզայնի հետ, որը թույլ է տալիս վերապատրաստված արտադրական օպերատորներին անվտանգ վերցնել ավարտված մասերը և վերալիցքավորել հում մետաղային թիթեղները արտաքին պլատֆորմում՝ մինչդեռ երկրորդային ներքին սեղանը ակտիվորեն իրականացնում է բարձր արագությամբ կտրման հաջորդականությունները: Այս առաջադեմ կառուցվածքային հատկանիշների միավորումը ստուգված գործարանային փաստաթղթերի, CE համապատասխանության նշանների և հաստատված ուղղակի գործարանային տեխնիկական ուղեցույցների հետ վերածում է ֆիզիկական սարքավորումները անվտանգ բիզնես գործընկերության, ինչը թույլ է տալիս մետաղամշակողներին վստահությամբ մեծացնել իրենց արտադրական հնարավորությունները և նվազեցնել մեկ մասի երկարաժամկետ ծախսերը:
Բովանդակության ցուցակ
- Բարձր կատարողականությամբ լազերային մետաղակատումը բնութագրող մեքենայի հիմնարար տեխնիկական էկոհամակարգի վերլուծություն
- Օպտոէլեկտրոնային հզորության համապատասխան հարթակների և նյութային սաղավարտի պահանջների համատեղում
- Կինեմատիկ շարժման մեխանիկայի և բարձր մեծության սերվո ճարտարապետության օպտիմալացում
- Ավտոմատացված կտրման համալիրների և առաջադեմ CNC կառավարման շերտերի գնահատում
- Մեքենայի կապսուլների և երկուական փոխանակման սեղանի դինամիկայի սինթեզը