
 EN
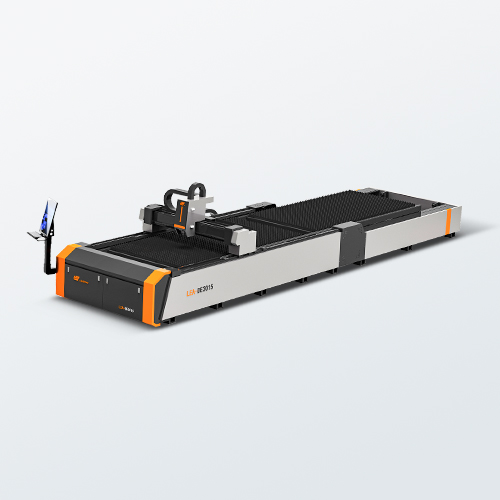
Entschlüsselung des zentralen technischen Ökosystems einer Hochleistungs-Laserschneidmaschine für Metall
Für moderne industrielle Fertigungsanlagen und wachsende Metallwerkstätten stellt die Investition in eine Laser-Metallschneidmaschine mit hoher Betriebszeit einen entscheidenden technischen Meilenstein dar. Das Durchforsten hundertter technischer Angebote kann jedoch überwältigend sein – zumal jeder Hersteller absolute Marktdominanz behauptet. In realen Fabrikabläufen bestätigt sich der langfristige Anlagenwert eines Festkörperfaserlasers nicht am Tag der Lieferung, sondern während unvorhergesehener, schwerer Mehrschichtproduktion, bei der lokale Genauigkeitsabweichungen und strukturelle Ermüdung direkte Bedrohungen für Lieferverträge darstellen. Dieser technische Leitfaden nutzt jahrzehntelange globale Exportdiagnostik aus unterschiedlichen metallurgischen Umgebungen, um die wesentlichen technischen Teilsysteme zu analysieren, die Unternehmenskäufer sorgfältig prüfen müssen. Kluge Beschaffungsmanager bewerten Maschinen nicht allein anhand des ursprünglichen Kapitalaufwands, sondern mittels einer umfassenden Total-Cost-of-Ownership-Matrix: Sie analysieren systematisch die optoelektronische Stabilität, die kinematische Synchronisation, die Metallurgie des Maschinenbetts sowie lokale Sicherheitsarchitekturen, um eine schnelle Kapitalrendite sicherzustellen.
Abstimmung optoelektronischer Leistungsplattformen mit Anforderungen an das Materialsubstrat
Die erste und entscheidendste Komponente, die die Grundkosten für Maschinen und die Verarbeitungskapazität bestimmt, ist die Faserlasersource, die exakt auf die historischen und prognostizierten Häufigkeiten der Metallstärken eines Betriebs abgestimmt sein muss. Hochwertige industrielle Systeme integrieren weltweit anerkannte, optoelektronische Marken der obersten Klasse wie IPG, Raycus oder MAX, die sich durch äußerst stabile Wellenabsorptionswerte und umfangreiche globale Vertriebsnetzwerke auszeichnen, wodurch eine vorhersehbare Abschreibung der Anlagen gewährleistet wird. Für Einrichtungen, die sich hauptsächlich auf die Fertigung von dünnwandigem Blech oder dekorativen Kunstobjekten konzentrieren, bietet eine solide Einstiegsplattform mit einer Leistung zwischen 1 kW und 2 kW das ideale Gleichgewicht zwischen Kapitaleffizienz und geringem Energieverbrauch im Betrieb. Umgekehrt benötigen wachsende kommerzielle Werkstätten, die ein breites Spektrum unterschiedlicher Plattendicken verarbeiten, mittlere Leistungsklassen zwischen 3 kW und 4 kW, um hohe lineare Vorschubgeschwindigkeiten aufrechtzuerhalten, ohne starke Schlackenbildung zu verursachen. Für kontinuierliche, mehrschichtige industrielle Fertigung, bei der eine schnelle Verdampfung dicker Platten unverzichtbar ist, gewährleistet eine Ultra-Hochleistungs-Konfiguration ab 6 kW saubere Schnittkantenoberflächen, minimiert die lokal begrenzte Wärmebeeinflussungszone und verhindert katastrophale strukturelle Verformungen an den Kanten während komplexer Verschnitt-Routinen.
Optimierung der kinematischen Bewegungsmechanik und einer Hochdrehmoment-Servounterbauarchitektur
Die mechanische Präzision einer Hochgeschwindigkeits-Laser-Metallschneidmaschine hängt vollständig von der synchronisierten Kinematik ihrer Antriebssteuerungssysteme, Linearführungen und rotierenden Antriebsstränge ab. Eine echte Fertigungsgenauigkeit über Jahrzehnte hinweg bei Mehrschichtbetrieb erfordert einen robusten, wärmebehandelten geschweißten Stahlrahmen, der einer strengen thermischen Spannungsentlastung und Schwingungsalterung unterzogen wurde, um innere strukturelle Verzerrungen vollständig auszuschließen. Diese starre mechanische Grundlage muss mit hochwertigen Linearführungen – wie beispielsweise solchen von THK oder HIWIN – kombiniert werden und von hochdrehmomentstarken, geschlossenen Servomotorsystemen führender Hersteller wie YASKAWA oder FUJI angetrieben werden. Diese präzise Synchronisation verhindert mikroskopisch kleine Positionsdrifts, die durch mechanische Reibung bei hoher Beschleunigung entstehen, und gewährleistet konsistente Maßtoleranzen bei der Ausführung komplexer geometrischer Ausschnitte. Darüber hinaus muss das System beim Bearbeiten spezieller Strukturformen wie quadratischer, rechteckiger oder sechseckiger Rohre pneumatisch betätigte synchron laufende Spannfutter an Vorder- und Hinterseite einsetzen, um das Metall fest zu sichern, Punkt-Kontakt-Rutschen zu vermeiden und Materialverformung während hochgeschwindigkeitsbasierter Richtungsanpassungen zu verhindern.
Bewertung automatisierter Schneideeinheiten und fortschrittlicher CNC-Steuerungsebenen
Die Maximierung der täglichen Fabrikdurchsatzleistung bei gleichzeitiger Senkung laufender Betriebskosten erfordert eine hochentwickelte Schnittstelle zwischen der physischen Schneidvorrichtung und der zugrundeliegenden CNC-Software-Intelligenz. Unternehmen sollten Systeme mit fortschrittlichen automatisierten Schneidköpfen renommierter Marken wie Raytools oder Precitec bevorzugen, die intelligente, echtzeitfähige dynamische Autofokus-Sensoren integrieren. Diese Sensoren passen die Fokusebene automatisch an Dichteänderungen des Materials an und eliminieren so manuelle Einrichtungsengpässe sowie Schäden an wertvollen optischen Komponenten. Diese fortschrittliche Hardware muss eng mit leistungsstarken, branchenüblichen Steuerungssoftware-Plattformen wie Sypcut oder WEIHONG verknüpft sein, die es Bedienern ermöglichen, komplexe Produktionspläne mühelos zu verwalten. Diese intelligenten Softwareebenen verfügen über fortschrittliche, bildgestützte aktive Hindernisvermeidungsalgorithmen, die während laufender Fertigungszyklen automatisch Materialaufwölbungen oder verformte Metallprofile erkennen und den vertikalen Bewegungspfad des Schneidkopfs sofort anpassen – um schwerwiegende Kollisionsrisiken auszuschließen, ohne ständige menschliche Überwachung oder Einbußen bei der strukturellen Ausführungsgeschwindigkeit.
Synthese von Maschinengehäusen und Dynamik der Doppelwechseltische
Eine hochwertige Laser-Metallschneidmaschine ist niemals ein Einzelgerät; ihre physische Konfiguration muss Ihr Personal schützen und gleichzeitig die gesamte Materialhandlings-Zykluszeit senken. Für Fertigungsumgebungen mit hohem Durchsatz ist ein vollständig umschlossenes Maschinengehäuse eine zentrale Eigenschaft, da es gefährliche Streustrahlungen, Hochgeschwindigkeitsspritzer und metallische Dämpfe vollständig in einer geschlossenen Umgebung einkapselt, die durch zonale Absaugsysteme gründlich belüftet wird – wodurch die Einhaltung internationaler Sicherheitsstandards für Strahlungsklasse 4 unkompliziert wird. Diese Sicherheitsarchitektur sollte nahtlos mit einem automatisierten Doppelwechseltisch-Design kombiniert sein, das qualifizierten Produktionsmitarbeitern erlaubt, fertige Komponenten sicher zu entladen und Rohbleche auf einer externen Plattform neu zu laden, während der zweite, interne Tisch gleichzeitig Hochgeschwindigkeitsschneidsequenzen ausführt. Die Zusammenführung dieser fortschrittlichen konstruktiven Merkmale mit nachgewiesener Werksdokumentation, CE-Konformitätskennzeichnung und etablierter technischer Vor-Ort-Beratung direkt vom Hersteller verwandelt die physische Maschine in eine sichere Geschäftspartnerschaft, die es Blechverarbeitern ermöglicht, ihre Produktionskapazitäten zuverlässig auszubauen und ihre langfristigen Kosten pro Teil zu senken.
Inhaltsverzeichnis
- Entschlüsselung des zentralen technischen Ökosystems einer Hochleistungs-Laserschneidmaschine für Metall
- Abstimmung optoelektronischer Leistungsplattformen mit Anforderungen an das Materialsubstrat
- Optimierung der kinematischen Bewegungsmechanik und einer Hochdrehmoment-Servounterbauarchitektur
- Bewertung automatisierter Schneideeinheiten und fortschrittlicher CNC-Steuerungsebenen
- Synthese von Maschinengehäusen und Dynamik der Doppelwechseltische