
 EN
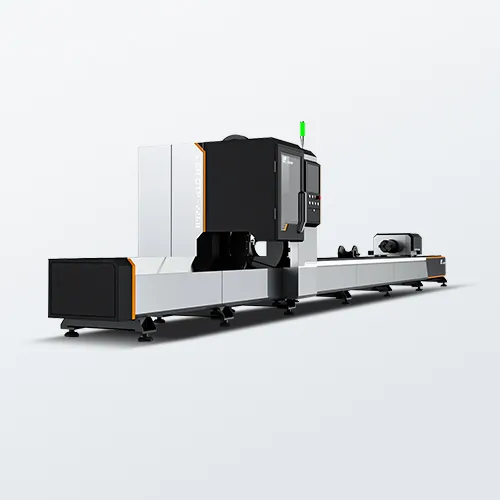
Rozbor technickej architektúry priemyselného laserového rezača kovov
V krajinách moderného ťažkého výrobného priemyslu a kovovarstva predstavuje vysoce výkonný laserový stroj na rezanie kovov mikroúrovňového opakujúceho sa štruktúrneho tolerancie presného vykonávania zložitých profilov, čo je vrchol technológií tepelného spracovania. Na rozdiel od starších mechanických strihacích, mechanických raznícových alebo konvenčných plazmových rezných staníc, ktoré spôsobujú vážne tepelné degradácie a fyzikálne napätia na kovovom podklade, infraštruktúra pevného stavu s vláknovým laserom využíva veľmi koncentrovaný, monochromatický a koherentný svetelný lúč na dosiahnutie odparovacej erózie. Táto nekontaktná metóda tepelného spracovania sa široko integruje do kritických výrobných odvetví, vrátane profilovania v leteckej a vesmírnej technike, štrukturálnych komponentov automobilových podvozkov, komerčného kuchynského vybavenia, presných elektrických ochrán a architektonických kovových nábytkov. Sústredením vysokého energetického výkonu na lokalizovaný bod tieto automatizované systémy poskytujú výnimočne čisté okraje a zložité vzory usporiadania (nesting), čím eliminujú potrebu pracne náročných sekundárnych operácií odstraňovania hranových úkosov alebo brúsenia a transformujú surovú výrobnú kapacitu dielní v rámci viaczmennej prevádzky.
Preskúmanie optoelektronickej fyziky a dynamiky pomocného plynu pri laserovom spracovaní
Základný pracovný princíp priemyselného laserového zariadenia na rezanie kovov sa opiera o zložitú postupnosť premeny energie, ktorá začína u pevného vláknového laserového zdroja, kde sa elektrická energia mení na špeciálny tvar vlny. Toto koherentné svetlo sa prenáša cez flexibilné optické vlákna priamo do pokročilého automatického rezného hlavného zariadenia vybaveného senzormi pre dynamické automatické zaostrovanie v reálnom čase, ktoré okamžite upravujú polohu ohniska na základe zmien hustoty materiálu. Keď vysokohustotný lúč narazí na povrch, lokálna oblasť kovu okamžite dosiahne teplotu topenia alebo odparovania, zatiaľ čo súčasne sa cez rezací tryskou vypúšťa synchronizovaný prúd pomocného plynu vysokého stupňa čistoty – napríklad dusíka, kyslíka alebo filtrovaného stlačeného vzduchu – na odstránenie roztavených odpadov z rezu. Napríklad pri spracovaní konštrukčnej nehrdzavejúcej ocele alebo hliníkových zliatin sa pri použití vysokotlakového dusíka zabráni lokálnemu oxidovaniu a zabezpečí sa bezchybná, hranová topografia bez hrúbok. Celá táto automatická kinematická postupnosť sa riadi robustnými vrstvami softvéru CNC, ktoré premenia zložité digitálne návrhy CAD na synchronizované pohyby viacerých osí a zaručia tak stále lineárne posuvné rýchlosti bez štrukturálnych deformácií.
Technické auditovanie základných komponentov a synchronizácia kinematického pohybu
Štruktúrna trvanlivosť a spracovateľná presnosť laserového stroja na rezanie kovov pri nepretržitom prevádzkovom režime závisia výlučne od inžinierskych štandardov jeho vnútorných podsystémov a kovového rámca. Skutočná výrobná spoľahlivosť vyžaduje ťažký, tepelne upravený zváraný oceľový rámec, ktorý prešiel rozsiahlym odstraňovaním tepelného napätia a vibráciou pri starnutí, aby sa úplne odstránilo vnútorné zvyškové napätie a zabránilo sa mechanickému hranie po desiatky rokov prevádzky. Táto tuhá mechanická základňa je spárovaná s vysokokvalitnými lineárnymi vedeniami a poháňaná vysokomomentovými servomotorovými systémami so spätnou väzbou, čo zabezpečuje plynulé zrýchľovacie parametre pri rýchlych zmenách smeru. Podnikoví kupujúci musia uprednostniť konfigurácie, ktoré integrujú medzinárodne uznávané optoelektronické a pohonné komponenty triedy 1, vrátane pokročilých riadiacich platforiem od lídrov odvetvia, ako sú Sypcut alebo WEIHONG, a špeciálnych rezacích zostáv od Raytools alebo Precitec. Bez ohľadu na to, či sa nakonfiguruje plošná laserová platforma na plechy, špeciálna viacosiová laserová stanica na spracovanie rúr alebo kombinovaný dvojitý systém pre plechy a rúry, overenie integrácie týchto overených inžinierskych značiek zaručuje predvídateľnú odpisovosť aktív a stabilné dynamické vlastnosti stroja.
Kvantifikácia strategických výrobných výhod a strategickej flexibility
Prechod na automatický laserový stroj na rezanie kovov poskytuje významné obchodné a prevádzkové výhody, ktoré priamo optimalizujú účtovnú bilanciu výrobného podniku znížením bežných prevádzkových výdavkov. Absencia fyzického opotrebovania nástrojov eliminuje skryté náklady na výmenu mechanických nástrojov a špeciálne upínacie prípravky, čo umožňuje dielňam prechádzať medzi rôznymi materiálmi a rôznymi hrúbkami plechov v rámci jedného výrobného cyklu. Okrem toho moderná inteligentná softvérová integrácia umožňuje pokročilé automatické rozmiestňovanie založené na počítačovom videní a adaptívnu kalibráciu parametrov laserového lúča, čím sa maximalizuje využitie surového plechu a minimalizuje odpad z konštrukčných materiálov počas zložitých rozmiestňovacích operácií. Táto technická pružnosť umožňuje jedinému automatickému výrobnému prostriedku spracovávať štvorcové, obdĺžnikové, šesťuholníkové alebo prispôsobené oválne rúry spolu s plochými doskami, čím sa schopnosti dielne zabezpečujú pred stúpajúcimi globálnymi trhovými požiadavkami. Konsolidáciou viacerých tradičných sekundárnych procesov do jediného automatického prechodu výrobcovia výrazne znížia dlhodobé náklady na každú súčiastku a zároveň zvýšia celkovú kvalitu hotového výrobku.
Základné rámce pre nákup pre škálovateľnú integráciu vybavenia a aktív
Úspešná kapitálová investícia do profesionálneho laserového zariadenia na rezanie kovov vyžaduje analýzu skutočných výrobných požiadaviek vzhľadom na dlhodobé ciele podnikového rastu. Zruční manažéri nákupu posudzujú strojné vybavenie prostredníctvom komplexnej matice celkových nákladov na vlastníctvo, pričom analyzujú nielen počiatočné kapitálové ponuky, ale aj integráciu nevyhnutných bezpečnostných a environmentálnych ochranných podsystémov. Implementácia úplne uzavretého strojového puzdra je kritickou funkciou pre prostredia s vysokým objemom výroby, pretože úplne obsahuje nebezpečné rozptýlené odrazy, iskry vysokou rýchlosťou a kovové výpary v uzavretom okruhu, ktorý je dôkladne vetraný pomocou zónových systémov odstraňovania prachu – čím sa zabezpečuje jednoduchá zhoda s medzinárodnými bezpečnostnými predpismi. Spolupráca s uznávaným globálnym výrobcom priamo z továrne, ktorý poskytuje plne overené dokumenty o zhode, jasné záručné podmienky a reaktívnu diaľkovú technickú podporu, zaisťuje, že fyzické strojné vybavenie funguje ako spoľahlivý obchodný partner a umožňuje výrobcov súčiastok dôverne rozširovať svoju dynamickú inžiniersku kapacitu.
Obsah
- Rozbor technickej architektúry priemyselného laserového rezača kovov
- Preskúmanie optoelektronickej fyziky a dynamiky pomocného plynu pri laserovom spracovaní
- Technické auditovanie základných komponentov a synchronizácia kinematického pohybu
- Kvantifikácia strategických výrobných výhod a strategickej flexibility
- Základné rámce pre nákup pre škálovateľnú integráciu vybavenia a aktív