
 EN
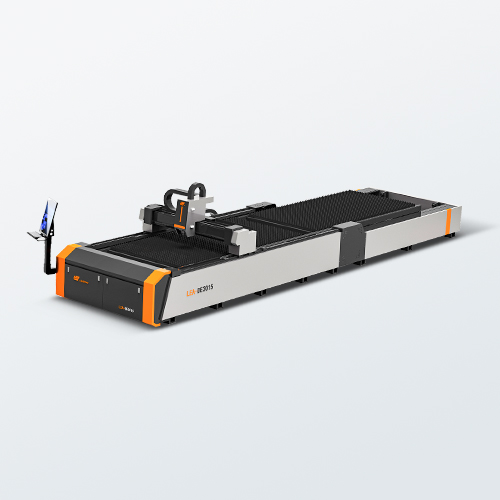
Розшифрування основної технічної екосистеми високопродуктивного лазерного верстата для різання металу
Для сучасних промислових виробничих потужностей та розширюваних металообробних майстерень інвестиції в лазерний верстат для різання металу з високим часом безвідмовної роботи є ключовим технічним етапом. Однак перегляд сотень інженерних пропозицій може викликати перевантаження, особливо коли кожен виробник стверджує про абсолютне домінування на ринку. У реальних заводських процесах довгострокова вартість активу твердотільного волоконного лазера підтверджується не в день поставки, а під час неочікуваних інтенсивних багатозмінних виробничих циклів, де локальні відхилення точності й структурна втома безпосередньо загрожують виконанню контрактів на поставку. Цей технічний посібник ґрунтується на десятиліттях глобальної діагностики експортних поставок у різноманітних металургійних середовищах й детально розглядає основні інженерні підсистеми, які підприємствам-закуповцям слід ретельно перевіряти. Замість того щоб зосереджуватися виключно на початкових капітальних пропозиціях, досвідчені менеджери з закупівель оцінюють обладнання за допомогою комплексної матриці загальної вартості володіння, системно аналізуючи стабільність оптоелектронних компонентів, кінематичну синхронізацію, металургію механічного робочого столу та локальні архітектури безпеки, щоб забезпечити швидкий повернення інвестицій.
Узгодження оптоелектронних енергетичних платформ із вимогами до матеріалу підкладки
Першим і найважливішим компонентом, що визначає базові витрати на обладнання та продуктивність обробки, є джерело потужності волоконного лазера, яке має бути точно налаштоване з урахуванням історичних і прогнозованих частот товщин металу для конкретного цеху. Преміальні промислові системи інтегрують світово відомі оптоелектронні бренди першого рівня, такі як IPG, Raycus або MAX, які характеризуються високою стабільністю показників поглинання хвилі та розгалуженою глобальною мережею дистрибуції, що забезпечує передбачуване амортизаційне знецінення активів. Для підприємств, що спеціалізуються переважно на виготовленні тонколистового металу або декоративному мистецтві, платформа початкового рівня на основі твердотільного лазера потужністю від 1 кВт до 2 кВт забезпечує ідеальний баланс між ефективністю капіталовкладень та низькими експлуатаційними витратами. Навпаки, комерційні цехи, що розширюються й обробляють різноманітні конструкційні плити різної товщини, потребують середньопотужних архітектур у діапазоні від 3 кВт до 4 кВт, щоб підтримувати високошвидкісні лінійні швидкості подачі без надмірного утворення шлаку. У разі безперервного багатозмінного промислового виробництва, де критично важливе швидке випаровування товстих плит, застосування ультрапотужної конфігурації потужністю 6 кВт і вище забезпечує чисті контури зрізу, мінімізує локальну зону термічного впливу та запобігає катастрофічній деформації кромок під час складних операцій розміщення деталей.
Оптимізація кінематичної механіки руху та архітектури високомоментних сервоприводів
Механічна точність високошвидкісного лазерного верстата для різання металу залежить повністю від синхронної кінематики його систем керування рухом, лінійних підшипників і обертальних приводних передач. Справжня виробнича точність протягом десятиліть багатозмінної експлуатації вимагає важкого стального зварного каркаса з термічною обробкою, який пройшов ретельне зняття термічних напружень і вібраційне старіння, щоб повністю усунути внутрішні структурні спотворення. Цей жорсткий механічний фундамент має поєднуватися з високоякісними лінійними напрямними рейками — наприклад, виготовленими THK або HIWIN — та приводитися сервомоторними системами з замкненим контуром високої потужності від провідних виробників, таких як YASKAWA або FUJI. Така точна синхронізація запобігає мікроскопічному зсуву позиціонування, спричиненому механічним тертям при високих прискореннях, і забезпечує стабільні розмірні допуски під час виконання складних геометричних вирізів. Крім того, під час обробки спеціальних конструктивних профілів — наприклад, квадратних, прямокутних або шестигранних труб — система має використовувати пневматично затиснуті синхронні патрони спереду й ззаду для надійного закріплення металу, що усуває ковзання у точках контакту й запобігає прогину матеріалу під час швидких змін напрямку руху.
Оцінка автоматизованих різальних агрегатів та передових шарів керування ЧПК
Максимізація щоденного виробничого потоку на заводі разом із зменшенням поточних експлуатаційних витрат вимагає складного інтерфейсу між фізичною різальною системою та базовим програмним забезпеченням ЧПК. Корпоративні покупці повинні шукати системи, що використовують передові автоматизовані різальні головки від відомих брендів, таких як Raytools або Precitec, які оснащені інтелектуальними датчиками динамічного автоматичного фокусування в реальному часі й автоматично корегують положення фокусу залежно від змін щільності матеріалу, успішно усуваючи «вузькі місця» ручного налаштування й захищаючи цінні оптичні компоненти. Це передове обладнання має бути щільно інтегроване з надійними, загальноприйнятими в галузі платформами керування програмним забезпеченням, такими як Sypcut або WEIHONG, що дозволяють операторам легко керувати складними виробничими графіками. Ці «розумні» програмні рівні мають передові алгоритми активного уникнення перешкод на основі комп’ютерного зору, які автоматично виявляють підняття матеріалу або спотворені профілі металу під час активних циклів виготовлення й негайно корегують вертикальну траєкторію руху різальної головки, щоб усунути руйнівні ризики зіткнення без постійного людського нагляду чи втрати швидкості виконання структурних завдань.
Синтез корпусів машин та динаміки двохобмінного столу
Преміум-лазерний верстат для різання металу ніколи не є самостійним пристроєм; його фізична конфігурація має захищати ваш персонал і водночас скорочувати загальний час циклу обробки матеріалів. У середовищах високопродуктивного виробництва повністю закритий корпус верстата є обов’язковою характеристикою, оскільки він повністю утримує небезпечні розсіяні відбиття лазерного випромінювання, іскри з високою швидкістю та металеві пари в замкненому середовищі, яке ефективно вентилюється за допомогою зонованих систем відсмоктування, що спрощує відповідність міжнародним стандартам безпеки радіації класу 4. Цю архітектуру безпеки слід безперервно поєднувати з автоматизованою конструкцією робочого столу з подвійною зміною, що дозволяє кваліфікованим операторам безпечно знімати готові деталі та завантажувати сировинну листову сталь на зовнішній платформі, тоді як другий внутрішній стіл одночасно виконує високошвидкісні процеси різання. Поєднання цих передових конструктивних особливостей із підтвердженими заводськими документами, маркуваннями відповідності директиві CE та перевіреними технічними рекомендаціями безпосередньо від виробника перетворює фізичне обладнання на надійного бізнес-партнера, що дає можливість виробникам впевнено масштабувати виробничі потужності та зменшувати довгострокову вартість на одиницю виготовленої деталі.
Зміст
- Розшифрування основної технічної екосистеми високопродуктивного лазерного верстата для різання металу
- Узгодження оптоелектронних енергетичних платформ із вимогами до матеріалу підкладки
- Оптимізація кінематичної механіки руху та архітектури високомоментних сервоприводів
- Оцінка автоматизованих різальних агрегатів та передових шарів керування ЧПК
- Синтез корпусів машин та динаміки двохобмінного столу