
 EN
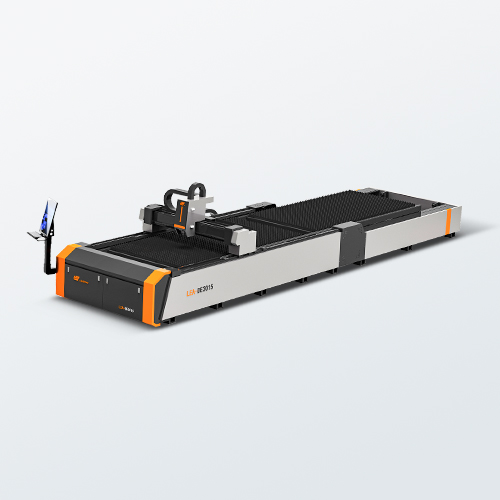
Egy nagy teljesítményű lézeres fémvágó gép alapvető műszaki rendszerének értelmezése
A modern ipari gyártóüzemek és a bővülő fémműhelyek számára a magas rendelkezésre állású lézeres fémvágó gépekbe történő beruházás döntő technikai mérföldkő. Azonban a százával érkező műszaki árajánlatok átnézése túlterhelő lehet, különösen akkor, ha minden gyártó abszolút piaci dominanciát állít fel. A valós gyári munkafolyamatokban egy megbízható szilárdtest-fibers lézer hosszú távú eszközértéke nem a szállítás napján, hanem váratlan, intenzív többműszakos termelés során bizonyítható, amikor a helyi pontosságeltérés és a szerkezeti fáradás közvetlenül veszélyezteti a szállítási szerződéseket. Ez a műszaki útmutató évtizedekre visszanyúló globális exportdiagnosztikai tapasztalatot épít be különféle fémipari környezetekben, hogy részletesen elemezze azokat a lényeges műszaki részrendszereket, amelyeket a vállalati vásárlóknak alaposan ellenőrizniük kell. A bölcs beszerzési vezetők nem csupán a kezdeti tőkeberuházási árakat vizsgálják, hanem a gépeket egy átfogó teljes tulajdonlási költség-mátrix alapján értékelik, rendszeresen elemzve az optoelektronikai stabilitást, a kinematikai szinkronizációt, a mechanikai asztal anyagtechnológiáját és a helyi biztonsági architektúrákat, hogy gyors megtérülést érjenek el.
Optoelektronikus teljesítményplatformok és anyagalapú követelmények összeegyeztetése
Az alapvető gépi költségek és feldolgozási teljesítmény meghatározásában első és legkritikusabb összetevő a szálalérfúvó teljesítményforrása, amelyet pontosan kell kalibrálni egy műhely történeti és előrejelzett fémvastagsági gyakoriságaihoz. A prémium ipari rendszerek világviselt, első szintű optoelektronikai márkákat – például az IPG-t, a Raycust vagy a MAX-ot – integrálnak, amelyek kiválóan stabil hullámelnyelési mutatókkal és kiterjedt globális disztribúciós hálózattal rendelkeznek, így biztosítva az eszközök előrejelezhető értékcsökkenését. Azoknak a létesítményeknek, amelyek főként vékonylemez-fémfeldolgozással vagy díszítőművészeti alkalmazásokkal foglalkoznak, egy 1 kW és 2 kW közötti teljesítményt nyújtó szilárdtest belépési platform ideális egyensúlyt teremt a tőkehatékonyság és az alacsony üzemeltetési költségek között. Ellentétben ezzel a kereskedelmi munkacsarnokok, amelyek különféle szerkezeti lemezek vastagságát dolgozzák fel, közepes teljesítményű rendszereket igényelnek (3–4 kW), hogy fenntartsák a nagysebességű lineáris táplálási sebességet anélkül, hogy jelentős salakképződés lépne fel. Folyamatos, többműszakos ipari gyártás esetén, ahol a gyors vastaglemez-gőzölés elengedhetetlen, egy 6 kW vagy annál nagyobb teljesítményű ultra-nagyteljesítményű konfiguráció biztosítja a tiszta vágási széleket, minimalizálja a helyileg meleg hatáskörzetet, és megakadályozza a katasztrofális szerkezeti szélének deformációját összetett csoportosítási folyamatok során.
Kinematikai mozgásmechanika és nagy nyomatékú szervóarchitektúra optimalizálása
Egy nagysebességű lézeres fémvágó gép mechanikai pontossága teljes mértékben függ mozgásszabályozó rendszereinek, lineáris csapágyainak és forgó hajtásláncainak szinkronizált kinematikájától. A valódi gyártási pontosság évtizedekig tartó többműszakos üzemelés során egy nehéz, hőkezelt, hegesztett acélvázra támaszkodik, amelyet alapos hőfeszültség-mentesítés és rezgéses öregítés ért, így teljesen kiküszöböli a belső szerkezeti torzulásokat. Ezt a merev mechanikai alapot prémium minőségű lineáris vezetősínekkel – például a THK vagy az HIWIN gyártmányával – kell párosítani, és ipari vezetők, mint a YASKAWA vagy a FUJI gyártmányaiból származó nagy nyomatékú, zárt hurkú szervomotoros rendszerekkel kell meghajtani. Ez a pontos szinkronizáció megakadályozza a mikroszkopikus pozícionálási eltolódást, amelyet a nagy gyorsulás miatti mechanikai súrlódás okozhat, és így biztosítja a méretbeli tűrések állandóságát összetett geometriai kivágások végrehajtása során. Továbbá speciális szerkezeti formák – például négyzetes, téglalap alakú vagy hatszögű csövek – feldolgozásakor a rendszernek nekifeszülő, pneumatikusan rögzített elülső és hátsó szinkron fogókat kell alkalmaznia a fém szoros rögzítésére, ezzel kizárva a pontszerű érintkezésből eredő csúszást és megakadályozva az anyag deformálódását a nagy sebességű irányváltoztatások idején.
Automatizált vágóegységek és fejlett CNC vezérlőrétegek értékelése
A napi gyári teljesítmény maximalizálása mellett a folyamatos működési költségek csökkentése egy összetett felületet igényel a fizikai vágóberendezés és az alapul szolgáló CNC-szoftveres intelligencia között. A vállalati vásárlóknak olyan rendszerekre kell figyelniük, amelyek megbízható, vezető márkák – például a Raytools vagy a Precitec – fejlett automatizált vágófejét használják, és amelyek intelligens, valós idejű dinamikus autofókuszáló érzékelőket tartalmaznak, amelyek automatikusan igazítják a fókuszpontot az anyagsűrűség-változások alapján, így sikeresen kiküszöbölik a manuális beállítási torlódásokat, és megóvják az értékes optikai alkatrészeket. Ezt a fejlett hardvert szorosan integrálni kell megbízható, ipari szabványnak megfelelő vezérlőszoftver-platformokkal, például a Sypcuttal vagy a WEIHONGgal, amelyek lehetővé teszik a munkások számára a bonyolult gyártási ütemtervek egyszerű kezelését. Ezek a „okos” szoftverrétegek fejlett, látáson alapuló aktív akadálykerülő algoritmusokat tartalmaznak, amelyek automatikusan észlelik az anyag felemelkedését vagy a megcsavarodott fémprofilokat a folyamatban lévő gyártási ciklusok során, és azonnal korrigálják a vágófej függőleges mozgásútját, hogy elkerüljék a pusztító ütközési kockázatokat anélkül, hogy állandó emberi felügyeletre vagy a szerkezeti végrehajtás sebességének csökkentésére lenne szükség.
Gépköpenyek és kettős cserélhető asztaldinamika szintézise
Egy prémium minőségű lézeres fémvágó gép soha nem önálló eszköz; fizikai kialakításának védenie kell a munkavállalókat, miközben csökkenti az anyagmozgatási ciklus teljes idejét. Nagy mennyiségű gyártási környezetekben a teljes burkolattal ellátott, zárt gépház alapvető jellemző, mivel teljesen tartalmazza a veszélyes szórt visszaverődéseket, nagy sebességű szikrákat és fémes gőzöket egy zárt környezetben, amelyet zónák szerinti szellőztető rendszerek biztosítanak – így az internacionális 4. osztályú sugárzásvédelmi szabványoknak való megfelelés egyszerűvé válik. Ezt a biztonsági architektúrát zavartalanul össze kell párosítani egy automatizált, kettős cserélhető munkaasztal tervezésével, amely lehetővé teszi a képzett gyártási munkavállalók számára, hogy biztonságosan lepakolják a kész alkatrészeket, és nyers lemezfémet töltsenek fel egy külső platformra, miközben a másodlagos belső asztal gyorsvágási sorozatokat hajt végre. Az ilyen fejlett szerkezeti jellemzők összefogása a gyári dokumentációval, a CE-megfelelőségi jelölésekkel és a megbízható, közvetlen gyári technikai útmutatással a fizikai gépet biztonságos üzleti partnerséggé alakítja, lehetővé téve a feldolgozó cégek számára, hogy biztonságosan növeljék termelési kapacitásukat, és hosszú távon csökkentsék az alkatrészegységköltséget.
Tartalomjegyzék
- Egy nagy teljesítményű lézeres fémvágó gép alapvető műszaki rendszerének értelmezése
- Optoelektronikus teljesítményplatformok és anyagalapú követelmények összeegyeztetése
- Kinematikai mozgásmechanika és nagy nyomatékú szervóarchitektúra optimalizálása
- Automatizált vágóegységek és fejlett CNC vezérlőrétegek értékelése
- Gépköpenyek és kettős cserélhető asztaldinamika szintézise