
 EN
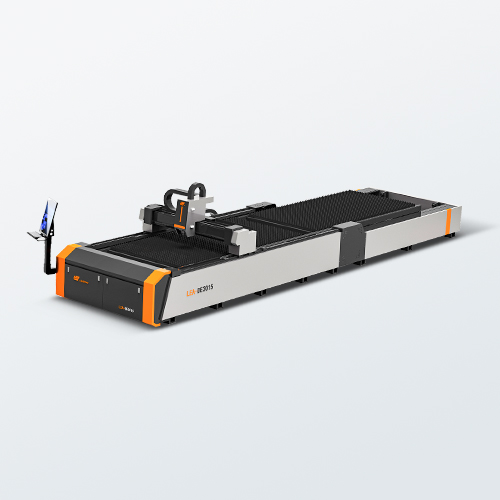
Descifrando o ecosistema técnico central dunha máquina de corte láser de metal de alto rendemento
Para instalacións industriais modernas de fabricación e talleres metalúrxicos en expansión, investir nunha máquina de corte láser de metais con alta dispoñibilidade representa un hito técnico fundamental. Non obstante, navegar entre centos de orzamentos de enxeñaría pode ser abrumador, especialmente cando cada fabricante afirma ter un dominio absoluto do mercado. Nas fluxos de traballo reais das fábricas, o valor a longo prazo dun láser de estado sólido en fibra non se verifica no día da entrega, senón durante turnos de produción intensivos e inesperados, nos que a deriva localizada da precisión e a fatiga estrutural ameazan directamente os contratos de entrega. Esta guía técnica aproveita décadas de diagnósticos de exportación globais en diversos entornos metalúrxicos para descompor os sub-sistemas enxeñeiros esenciais que os compradores empresariais deben auditar minuciosamente. En vez de centrarse exclusivamente nos orzamentos iniciais de capital, os xestores de adquisicións experimentados avalían as máquinas mediante unha matriz integral de custo total de propiedade, analizando sistemáticamente a estabilidade optoelectrónica, a sincronización cinemática, a metalurxia da estrutura mecánica e as arquitecturas locais de seguridade, para garantir un retorno rápido do investimento.
Plataformas de Potencia Optoelectrónicas Adecuadas ás Requisitos do Substrato Material
O primeiro e máis crítico compoñente que determina os custos básicos das máquinas e a capacidade de procesamento é a fonte de potencia do láser de fibra, que debe estar perfectamente calibrada ás frecuencias históricas e previstas de grosor de metal dun taller. Os sistemas industriais premium integran marcas optoelectrónicas globais recoñecidas e de primeira categoría, como IPG, Raycus ou MAX, que presentan métricas de absorción de onda moi estables e extensas redes de distribución global que garanten unha depreciación previsible dos activos. Para instalacións centradas principalmente na fabricación de chapa metálica fina ou nas artes decorativas, unha plataforma de entrada de estado sólido que varíe entre 1 kW e 2 kW ofrece o equilibrio ideal entre eficiencia de capital e baixos consumos operativos. Por outra banda, os talleres comerciais en expansión que procesan unha mestura versátil de grosores de chapa estrutural requiren arquitecturas de gama media entre 3 kW e 4 kW para manter velocidades lineares de avance elevadas sen causar formación excesiva de escoria. Para a fabricación industrial continua en múltiples turnos, onde a vaporización rápida de chapas grosas é esencial, a implantación dunha configuración de ultraalta potencia de 6 kW ou superior garante topografías limpas nas bordas, minimiza a zona localizada afectada polo calor e evita deformacións estruturais catastróficas nas bordas durante rutinas complexas de anidamento.
Optimización da mecánica do movemento cinemático e da arquitectura de servomotores de alto par
A precisión mecánica dunha máquina de corte de metais por láser de alta velocidade depende totalmente da sincronización cinemática dos seus sistemas de control de movemento, rodamientos lineares e trens de transmisión rotativos. A verdadeira precisión na fabricación ao longo de décadas de funcionamento en múltiples turnos require un bastidor de acero soldado de gran resistencia, tratado termicamente, que pasou por un rigoroso alivio de tensión térmica e envellecemento por vibración para eliminar por completo a distorsión estrutural interna. Esta base mecánica ríxida debe combinarse con pistas de guía lineal de primeira calidade—como as fabricadas por THK ou HIWIN—e accionarse mediante sistemas de motores servo de bucle pechado de alto par, procedentes de líderes do sector como YASKAWA ou FUJI. Esta sincronización precisa evita a deriva microscópica de posición causada pola fricción mecánica en aceleracións elevadas, garantindo tolerancias dimensionais consistentes ao executar recortes xeométricos complexos. Ademais, ao procesar formas estruturais especializadas, como tubos cadrados, rectangulares ou hexagonais, o sistema debe empregar mordazas frontais e traseiras sincrónicas accionadas neumaticamente para asegurar firmemente o metal, eliminando o deslizamento por contacto puntual e previndo a deformación do material durante axustes direccionais de alta velocidade.
Avaliando conxuntos de corte automatizados e capas avanzadas de control CNC
Maximizar a produción diaria da fábrica ao mesmo tempo que se reducen as despesas operativas en curso require unha interface sofisticada entre o conxunto físico de corte e a intelixencia do software CNC subxacente. Os compradores empresariais deben buscar sistemas que utilicen cabezas de corte automatizadas avanzadas de marcas consolidadas como Raytools ou Precitec, que incorporen sensores intelixentes de autofocalización dinámica en tempo real que axustan automaticamente as posicións focais segundo as variacións na densidade do material, eliminando con éxito os estrangulamentos de configuración manual e protexendo compoñentes ópticos valiosos. Este hardware avanzado debe estar integrado de forma estreita con plataformas de software de control robustas e estándar no sector, como Sypcut ou WEIHONG, que permiten aos operarios xestionar facilmente programas de produción complexos. Estas capas intelixentes de software inclúen algoritmos avanzados de evitar obstáculos activos baseados en visión que detectan automaticamente o levantamento do material ou perfís metálicos deformados durante os ciclos activos de fabricación, axustando ao instante a traxectoria vertical de movemento da cabeza de corte para eliminar os riscos devastadores de colisión sen necesidade dunha supervisión humana constante nin sacrificar a velocidade de execución estrutural.
Síntese de Envolturas de Máquinas e Dinámica de Mesas de Dobre Intercambio
Unha máquina premium de corte de metais por láser nunca é un dispositivo illado; a súa configuración física debe protexer á súa plantilla ao tempo que reduce o tempo total do ciclo de manipulación de materiais. Para entornos de fabricación de alto volume, unha carcasa pechada integral é unha característica esencial, pois contén por completo as reflexións perigosas, as fasquias de alta velocidade e os fulíns metálicos nun entorno de bucle pechado, ventilado minuciosamente mediante sistemas de extracción por zonas, o que facilita o cumprimento dos estándares internacionais de seguridade contra radiacións da Clase 4. Esta arquitectura de seguridade debe combinarse perfectamente cun deseño automatizado de mesa de traballo de intercambio dual, que permite aos operarios de produción adequadamente formados descargaren con seguridade os compoñentes rematados e recargaren a chapa metálica bruta nunha plataforma externa, mentres que a segunda mesa interna executa secuencias de corte a alta velocidade. Ao integrar estas características estruturais avanzadas coa documentación de fábrica verificada, as marcas de conformidade CE e a orientación técnica directa establecida dende a fábrica, a maquinaria física convértese nunha parcería empresarial segura, permitindo aos fabricantes ampliar as súas capacidades de produción con confianza e reducir os seus custos por parte a longo prazo.
Índice de contidos
- Descifrando o ecosistema técnico central dunha máquina de corte láser de metal de alto rendemento
- Plataformas de Potencia Optoelectrónicas Adecuadas ás Requisitos do Substrato Material
- Optimización da mecánica do movemento cinemático e da arquitectura de servomotores de alto par
- Avaliando conxuntos de corte automatizados e capas avanzadas de control CNC
- Síntese de Envolturas de Máquinas e Dinámica de Mesas de Dobre Intercambio