
 EN
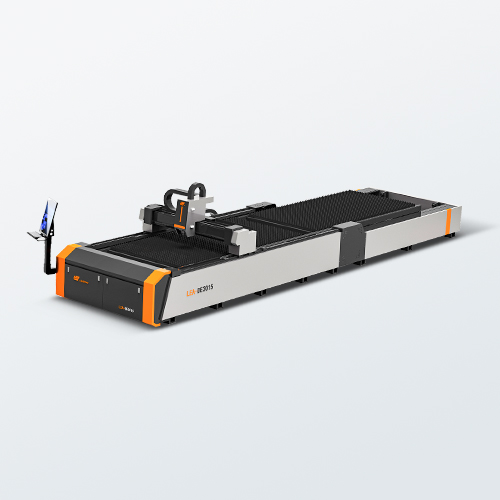
Расшифровка основной технической экосистемы высокопроизводительного лазерного станка для резки металла
Для современных промышленных производственных предприятий и расширяющихся металлообрабатывающих мастерских инвестиции в лазерный станок для резки металла с высоким временем безотказной работы представляют собой ключевой технический рубеж. Однако просмотр сотен инженерных коммерческих предложений может вызывать ощущение перегрузки, особенно когда каждый производитель заявляет о своём абсолютном доминировании на рынке. В реальных заводских рабочих процессах долгосрочная ценность твёрдотельного волоконного лазера подтверждается не в день поставки, а во время непредвиденных интенсивных многосменных производственных циклов, когда локальные отклонения точности и структурная усталость напрямую угрожают выполнению контрактных обязательств по поставкам. В данном техническом руководстве используются десятилетия глобального опыта экспортной диагностики в разнообразных металлургических средах для детального анализа ключевых инженерных подсистем, подлежащих тщательному аудиту со стороны корпоративных покупателей. Вместо акцента исключительно на первоначальных капитальных затратах опытные менеджеры по закупкам оценивают оборудование по всесторонней матрице совокупной стоимости владения (TCO), системно анализируя стабильность оптоэлектронных компонентов, синхронизацию кинематических систем, металлургию механического основания станка и локальные архитектуры безопасности для обеспечения быстрой отдачи от инвестиций.
Сопоставление оптоэлектронных силовых платформ с требованиями к материалу подложки
Первый и наиболее важный компонент, определяющий базовую стоимость оборудования и пропускную способность обработки, — это источник излучения волоконного лазера, который должен быть точно настроен под исторические и прогнозируемые частоты толщины металла на конкретном производстве. Премиальные промышленные системы интегрируют признанные во всём мире бренды оптоэлектроники первого эшелона, такие как IPG, Raycus или MAX, отличающиеся высокой стабильностью показателей поглощения излучения и широкими глобальными сетями дистрибуции, обеспечивающими предсказуемую амортизацию активов. Для предприятий, ориентированных преимущественно на изготовление тонколистового металла или декоративно-прикладное искусство, платформа начального уровня на основе твёрдотельного лазера мощностью от 1 кВт до 2 кВт обеспечивает оптимальный баланс между капитальной эффективностью и низким потреблением эксплуатационных ресурсов. Напротив, коммерческие мастерские с расширяющимся объёмом работ, обрабатывающие разнообразный набор толщин конструкционных листов, требуют среднемощных систем мощностью от 3 кВт до 4 кВт для поддержания высоких линейных скоростей подачи без образования значительного шлака. Для непрерывного промышленного производства в многосменном режиме, где критически важна быстрая испаряемость толстых листов, применение ультравысокомощной конфигурации мощностью 6 кВт и выше гарантирует чистоту контуров реза, минимизирует локальную зону термического влияния и предотвращает катастрофическую деформацию кромок при выполнении сложных операций раскроя.
Оптимизация кинематической механики движения и архитектуры сервоприводов с высоким крутящим моментом
Механическая точность высокоскоростного лазерного станка для резки металла полностью зависит от синхронной кинематики его систем управления движением, линейных подшипников и вращающихся приводных передач. Действительная производственная точность в течение десятилетий эксплуатации в многосменном режиме требует массивной стальной сварной рамы с термообработкой, прошедшей строгую термическую разгрузку от напряжений и вибрационное старение для полного устранения внутренних структурных искажений. Такое жёсткое механическое основание должно сочетаться с высококачественными линейными направляющими рейками — например, производства THK или HIWIN — и приводиться в действие системами сервомоторов с замкнутым контуром и высоким крутящим моментом от ведущих производителей, таких как YASKAWA или FUJI. Такая точная синхронизация предотвращает микроскопический дрейф позиционирования, вызванный механическим трением при высоких ускорениях, обеспечивая стабильные размерные допуски при выполнении сложных геометрических вырезов. Кроме того, при обработке специализированных конструкционных профилей — например, квадратных, прямоугольных или шестигранных труб — система должна использовать пневматически зажимаемые синхронные патроны спереди и сзади для надёжного закрепления металла, исключая проскальзывание в точках контакта и предотвращая прогиб материала при высокоскоростных изменениях направления движения.
Оценка автоматизированных узлов резки и передовых уровней ЧПУ-управления
Максимизация суточной производственной мощности завода при одновременном снижении текущих операционных расходов требует сложного взаимодействия между физической режущей установкой и базовым программным обеспечением ЧПУ. Корпоративные покупатели должны обращать внимание на системы, оснащённые передовыми автоматизированными режущими головками от проверенных брендов, таких как Raytools или Precitec, в которых используются интеллектуальные датчики динамической автофокусировки в реальном времени, автоматически корректирующие положение фокуса в зависимости от изменений плотности материала — это эффективно устраняет узкие места, связанные с ручной настройкой, и защищает ценные оптические компоненты. Такое передовое оборудование должно быть тесно интегрировано с надёжными, отвечающими отраслевым стандартам платформами управляющего программного обеспечения, такими как Sypcut или WEIHONG, позволяющими операторам легко управлять сложными производственными расписаниями. Эти «умные» программные уровни включают продвинутые алгоритмы активного предотвращения препятствий на основе машинного зрения, которые автоматически обнаруживают подъём материала или деформацию металлических профилей в ходе активного цикла изготовления и мгновенно корректируют вертикальную траекторию движения режущей головки, полностью исключая риски катастрофических столкновений без необходимости постоянного контроля со стороны человека и без потери скорости выполнения структурных операций.
Синтез корпусов станков и динамики двухпозиционного поворотного стола
Премиальная лазерная установка для резки металла никогда не является автономным устройством; её физическая конфигурация должна обеспечивать безопасность персонала и одновременно сокращать общее время цикла обработки материалов. Для производственных сред с высоким объёмом выпуска машина с полностью закрытым корпусом является обязательной характеристикой: она полностью изолирует опасные побочные отражения лазерного излучения, искры высокой скорости и металлические пары в замкнутой среде, эффективно вентилируемой зонированными системами отвода воздуха, что упрощает соблюдение международных стандартов безопасности по классу 4 в отношении лазерного излучения. Такая архитектура безопасности должна быть безупречно интегрирована с автоматизированной конструкцией рабочего стола с двойной сменой: это позволяет обученным операторам безопасно разгружать готовые детали и загружать исходный листовой металл на внешней платформе, в то время как вторая внутренняя рабочая поверхность продолжает выполнять высокоскоростные операции резки. Комплексное объединение этих передовых конструктивных решений с подтверждённой заводской документацией, маркировками соответствия директиве CE и проверенными техническими рекомендациями напрямую от завода-изготовителя превращает физическое оборудование в надёжного партнёра по бизнесу, позволяя производителям уверенно наращивать объёмы выпуска и снижать долгосрочную себестоимость одной детали.
Содержание
- Расшифровка основной технической экосистемы высокопроизводительного лазерного станка для резки металла
- Сопоставление оптоэлектронных силовых платформ с требованиями к материалу подложки
- Оптимизация кинематической механики движения и архитектуры сервоприводов с высоким крутящим моментом
- Оценка автоматизированных узлов резки и передовых уровней ЧПУ-управления
- Синтез корпусов станков и динамики двухпозиционного поворотного стола