
 EN
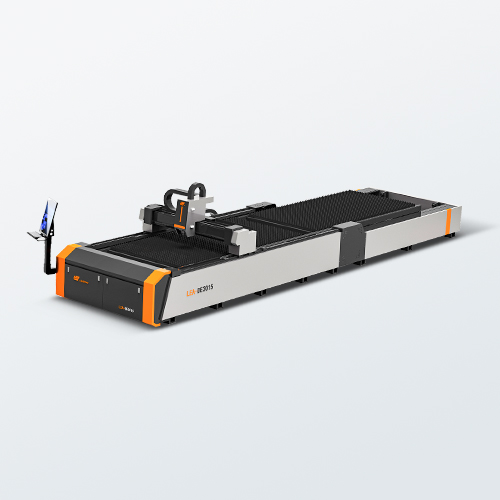
Rozszyfrowanie kluczowego ekosystemu technicznego wydajnej maszyny do cięcia metalu laserem
Dla nowoczesnych zakładów produkcyjnych i rozwijających się warsztatów metalowych inwestycja w maszynę do cięcia metali laserem o wysokim czasie gotowości stanowi kluczowy kamień milowy techniczny. Jednak przegląd setek ofert inżynieryjnych może być przytłaczający, zwłaszcza gdy każdy producent twierdzi, że posiada bezwzględną dominację na rynku. W rzeczywistych przepływach pracy fabrycznej długoterminowa wartość aktywów stanowiona przez laser włókienkowy typu solid-state potwierdza się nie w dniu dostarczenia urządzenia, lecz podczas nieprzewidzianych, intensywnych wieloszmutowych cykli produkcyjnych, w których lokalne odchylenia dokładności oraz zmęczenie strukturalne bezpośrednio zagrażają realizacji umów dostawczych. Niniejszy poradnik techniczny wykorzystuje dziesięciolecia diagnoz eksportowych przeprowadzonych na całym świecie w różnorodnych środowiskach metalurgicznych, aby przeanalizować kluczowe podsystemy inżynieryjne, które zakupujący w przedsiębiorstwach muszą starannie zweryfikować. Zamiast koncentrować się wyłącznie na początkowych kosztach inwestycyjnych, doświadczeni menedżerowie zakupów oceniają maszyny za pomocą kompleksowej macierzy całkowitych kosztów posiadania (TCO), systematycznie analizując stabilność optyczno-elektroniczną, synchronizację kinematyczną, metalurgię konstrukcji stołu roboczego oraz lokalne architektury bezpieczeństwa, zapewniając tym samym szybki zwrot z inwestycji.
Dopasowanie platform optyczno-elektronicznych do wymagań dotyczących podłoży materiałowych
Pierwszym i najważniejszym elementem decydującym o podstawowych kosztach maszyn oraz przepustowości przetwarzania jest źródło mocy lasera włóknianego, które musi być dokładnie skalibrowane do historycznych i prognozowanych częstotliwości grubości metali w danej warsztatowej. Wysokiej klasy systemy przemysłowe integrują światowo uznane marki optoelektroniczne pierwszego rzędu, takie jak IPG, Raycus lub MAX, charakteryzujące się bardzo stabilnymi parametrami pochłaniania fal oraz rozległą globalną siecią dystrybucji zapewniającą przewidywalny ubytek wartości aktywów. Dla obiektów skupiających się głównie na obróbce cienkich blach metalowych lub sztuce dekoracyjnej platforma wejściowa oparta na technologii stanu stałego o mocy od 1 kW do 2 kW oferuje idealny balans między efektywnością inwestycji kapitałowych a niskimi kosztami eksploatacji. Z kolei rozwijające się komercyjne warsztaty wykonawcze przetwarzające różnorodne grubości płyt konstrukcyjnych wymagają architektur średniego zakresu o mocy od 3 kW do 4 kW, aby utrzymać wysokie liniowe prędkości posuwu bez powodowania intensywnego tworzenia się żużlu. W przypadku ciągłej, wieloszmigowej produkcji przemysłowej, gdzie kluczowe jest szybkie parowanie grubej płyty, zastosowanie konfiguracji o ultra-wysokiej mocy – 6 kW lub więcej – zapewnia czyste topografie krawędzi, minimalizuje lokalną strefę wpływu ciepła oraz zapobiega katastrofalnym deformacjom krawędzi strukturalnych podczas złożonych procedur rozmieszczania.
Optymalizacja mechaniki ruchu kinematycznego oraz architektury serwonapędów o wysokim momencie obrotowym
Mechaniczna precyzja szybkiej maszyny do cięcia metali laserem zależy w całości od zsynchronizowanej kinematyki jej systemów sterowania ruchem, łożysk liniowych oraz napędów obrotowych. Rzeczywista dokładność produkcyjna przez dziesięciolecia pracy w wielu zmianach wymaga masywnych, hartowanych stalowych konstrukcji spawanych, które poddano rygorystycznemu procesowi uwalniania naprężeń cieplnych oraz starzeniu wibracyjnemu, aby całkowicie wyeliminować odkształcenia strukturalne wewnętrzne. Taka sztywna podstawa mechaniczna musi być połączona z wysokiej klasy torami prowadzącymi liniowymi — na przykład produkcji THK lub HIWIN — oraz napędzana systemami serwonapędów zamkniętej pętli o wysokim momencie obrotowym od liderów branży, takich jak YASKAWA lub FUJI. Dokładna synchronizacja zapobiega mikroskopijnemu dryfowi pozycjonowania spowodowanemu tarciem mechanicznym przy dużych przyspieszeniach, gwarantując stałe tolerancje wymiarowe podczas wykonywania złożonych wycięć geometrycznych. Ponadto przy obróbce specjalnych kształtów konstrukcyjnych, takich jak rury kwadratowe, prostokątne lub sześciokątne, system musi stosować pneumatycznie zaciskane jednoczesne chwytniki przednie i tylne, aby solidnie zakładać metal, eliminując poślizg w punktach styku oraz zapobiegając ugięciu materiału podczas szybkich korekt kierunku.
Ocenianie zautomatyzowanych zespołów tnących oraz zaawansowanych warstw sterowania CNC
Maksymalizacja dziennej przepustowości fabryki przy jednoczesnym ograniczaniu bieżących wydatków operacyjnych wymaga zaawansowanego interfejsu między fizycznym zespołem tnącym a podstawowym oprogramowaniem CNC. Zakupujący w sektorze przedsiębiorstw powinni szukać systemów wykorzystujących nowoczesne, zautomatyzowane głowice tnące renomowanych marek, takich jak Raytools lub Precitec, które zawierają inteligentne, dynamiczne czujniki automatycznego ustawiania ostrości w czasie rzeczywistym – dostosowujące pozycję ogniska automatycznie w zależności od zmian gęstości materiału. Dzięki temu eliminuje się wąskie gardła związane z ręcznymi ustawieniami oraz chroni się cenne komponenty optyczne. Ten zaawansowany sprzęt musi być ściśle zintegrowany z niezawodnymi, standardowymi w branży platformami oprogramowania sterującego, takimi jak Sypcut lub WEIHONG, umożliwiającymi operatorom łatwe zarządzanie skomplikowanymi harmonogramami produkcji. Te inteligentne warstwy oprogramowania zawierają zaawansowane algorytmy aktywnego unikania przeszkód oparte na analizie obrazu, które automatycznie wykrywają uniesienie materiału lub odkształcenia profili metalowych w trakcie cykli produkcyjnych i natychmiast korygują pionową ścieżkę ruchu głowicy tnącej, eliminując ryzyko katastrofalnych kolizji bez konieczności ciągłego nadzoru ludzkiego ani utraty szybkości realizacji strukturalnej.
Syntezowanie obudów maszyn i dynamiki stołu dwuzmianowego
Wysokiej klasy maszyna do cięcia metali laserem nigdy nie jest urządzeniem samodzielnym; jej fizyczna konfiguracja musi chronić personel, jednocześnie skracając całkowity czas cyklu manipulacji materiałami. W środowiskach produkcyjnych o wysokim wolumenie produkcji obudowa maszyny z pełnym pokryciem jest cechą niezbędną, ponieważ całkowicie zawiera niebezpieczne odbicia poboczne, iskry poruszające się z dużą prędkością oraz opary metaliczne w zamkniętym układzie, który jest skutecznie wentylowany za pomocą systemów odprowadzania zanieczyszczeń działających w strefach. Dzięki temu spełnienie międzynarodowych standardów bezpieczeństwa promieniowania klasy 4 staje się proste. Taka architektura bezpieczeństwa powinna być bezproblemowo połączona z automatycznym układem stołów roboczych z podwójną wymianą, który umożliwia wykwalifikowanym operatorom produkcyjnym bezpieczne usuwanie gotowych elementów i ponowne załadunek surowych arkuszy metalu na zewnętrznej platformie, podczas gdy drugi, wewnętrzny stół wykonuje sekwencje cięcia z wysoką prędkością. Połączenie tych zaawansowanych cech konstrukcyjnych z potwierdzoną dokumentacją fabryczną, oznaczeniami zgodności CE oraz sprawdzonymi, bezpośredniemi wskazówkami technicznymi od producenta przekształca sprzęt fizyczny w bezpiecznego partnera biznesowego, umożliwiając firmom produkcyjnym pewne skalowanie zdolności produkcyjnych oraz obniżanie długoterminowego kosztu przypadającego na pojedynczą część.
Spis treści
- Rozszyfrowanie kluczowego ekosystemu technicznego wydajnej maszyny do cięcia metalu laserem
- Dopasowanie platform optyczno-elektronicznych do wymagań dotyczących podłoży materiałowych
- Optymalizacja mechaniki ruchu kinematycznego oraz architektury serwonapędów o wysokim momencie obrotowym
- Ocenianie zautomatyzowanych zespołów tnących oraz zaawansowanych warstw sterowania CNC
- Syntezowanie obudów maszyn i dynamiki stołu dwuzmianowego