
 EN
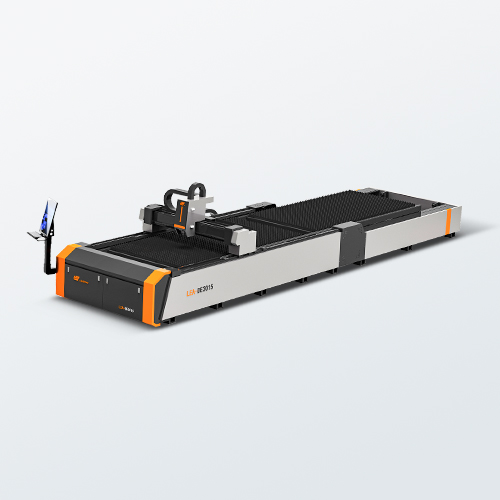
Décryptage de l’écosystème technique fondamental d’une machine de découpe laser pour métaux haute performance
Pour les installations modernes de fabrication industrielle et les ateliers métallurgiques en expansion, investir dans une machine à couper les métaux au laser offrant un taux de disponibilité élevé constitue une étape technique décisive. Toutefois, parcourir des centaines de devis techniques peut s’avérer accablant, surtout lorsque chaque fabricant revendique une domination absolue sur le marché. Dans les flux de travail réels d’une usine, la valeur patrimoniale à long terme d’un laser à fibre à état solide ne se vérifie pas le jour de la livraison, mais durant des périodes de production intensives et imprévues, fonctionnant sur plusieurs postes successifs, où des dérives localisées de précision et une fatigue structurelle menacent directement l’exécution des contrats de livraison. Ce guide technique s’appuie sur des décennies de diagnostics d’exportation mondiaux réalisés dans des environnements métallurgiques variés afin de décomposer les sous-systèmes techniques essentiels que les acheteurs institutionnels doivent auditer rigoureusement. Plutôt que de se concentrer uniquement sur les devis initiaux en capital, les gestionnaires avertis des achats évaluent les machines à l’aide d’une matrice complète du coût total de possession, analysant systématiquement la stabilité optoélectronique, la synchronisation cinématique, la métallurgie du bâti mécanique et les architectures locales de sécurité, afin de garantir un retour sur investissement rapide.
Association de plates-formes optoélectroniques de puissance avec les exigences liées aux substrats matériels
Le premier et le composant le plus critique déterminant les coûts de base des machines et le débit de traitement est la source de puissance au laser à fibre, qui doit être parfaitement calibrée en fonction des fréquences historiques et prévisionnelles d’épaisseur de métaux propres à l’atelier. Les systèmes industriels haut de gamme intègrent des marques mondialement reconnues de composants optoélectroniques de niveau 1, telles qu’IPG, Raycus ou MAX, caractérisées par des performances extrêmement stables en absorption d’ondes et par des réseaux de distribution mondiale étendus garantissant une dépréciation prévisible des actifs. Pour les installations axées principalement sur la fabrication de tôles minces ou sur les arts décoratifs, une plateforme d’entrée à état solide, allant de 1 kW à 2 kW, offre l’équilibre idéal entre efficacité du capital investi et faible consommation énergétique en exploitation. À l’inverse, les ateliers commerciaux en expansion, traitant un large éventail d’épaisseurs de tôles structurales, nécessitent des architectures intermédiaires comprises entre 3 kW et 4 kW afin de maintenir des vitesses d’avance linéaire élevées sans provoquer une formation excessive de laitier. Dans le cadre d’une production industrielle continue sur plusieurs postes, où la vaporisation rapide de tôles épaisses est essentielle, le déploiement d’une configuration ultra-haute puissance de 6 kW ou plus garantit des topographies de bords nettes, réduit au minimum la zone thermiquement affectée locale et empêche toute déformation structurelle catastrophique des bords durant des routines complexes d’imbrication.
Optimisation de la mécanique du mouvement cinématique et de l’architecture des servomoteurs à haut couple
La précision mécanique d’une machine à couper les métaux au laser haute vitesse dépend entièrement de la synchronisation cinématique de ses systèmes de commande de mouvement, de ses paliers linéaires et de ses entraînements rotatifs. Pour garantir une exactitude manufacturière réelle sur des décennies d’exploitation en plusieurs postes, il faut un châssis en acier soudé robuste, traité thermiquement, soumis à un soulagement rigoureux des contraintes thermiques et à un vieillissement par vibration afin d’éliminer totalement toute déformation structurelle interne. Cette base mécanique rigide doit être associée à des rails de guidage linéaire haut de gamme — tels que ceux fabriqués par THK ou HIWIN — et entraînée par des systèmes de moteurs servo à boucle fermée à haut couple, provenant de leaders industriels comme YASKAWA ou FUJI. Cette synchronisation précise empêche la dérive microscopique de positionnement causée par le frottement mécanique lors d’accélérations élevées, assurant ainsi des tolérances dimensionnelles constantes lors de la réalisation de découpes géométriques complexes. En outre, lors du traitement de formes structurales spécialisées telles que des tubes carrés, rectangulaires ou hexagonaux, le système doit déployer des mandrins synchrones avant et arrière équipés de serrage pneumatique afin de maintenir solidement le métal, éliminant tout glissement localisé et empêchant la déformation du matériau pendant les ajustements directionnels à grande vitesse.
Évaluation des ensembles de découpe automatisés et des couches avancées de commande CNC
Optimiser le débit quotidien d’usine tout en réduisant les dépenses opérationnelles courantes exige une interface sophistiquée entre l’ensemble physique de découpe et l’intelligence logicielle CNC sous-jacente. Les acheteurs professionnels doivent rechercher des systèmes équipés de têtes de découpe automatisées avancées provenant de marques reconnues telles que Raytools ou Precitec, qui intègrent des capteurs intelligents de mise au point automatique dynamique en temps réel, ajustant automatiquement la position du foyer en fonction des variations de densité du matériau, éliminant ainsi avec succès les goulots d’étranglement liés aux réglages manuels et protégeant les composants optiques précieux. Ce matériel avancé doit être étroitement intégré à des plateformes logicielles de commande robustes et conformes aux normes industrielles, telles que Sypcut ou WEIHONG, permettant aux opérateurs de gérer facilement des plannings de production complexes. Ces couches logicielles intelligentes intègrent des algorithmes avancés d’évitement actif d’obstacles basés sur la vision, détectant automatiquement le soulèvement du matériau ou les profils métalliques déformés pendant les cycles actifs de fabrication, et ajustant instantanément la trajectoire verticale de la tête de découpe afin d’éliminer tout risque de collision dévastateur, sans nécessiter une surveillance humaine constante ni compromettre la vitesse d’exécution structurelle.
Synthèse des enveloppes de machines et de la dynamique des tables à double échange
Une machine premium de découpe laser sur métaux n’est jamais un dispositif autonome ; sa configuration physique doit protéger vos collaborateurs tout en réduisant le temps global du cycle de manutention des matériaux. Dans les environnements de fabrication à haut volume, un boîtier entièrement clos constitue une caractéristique essentielle, car il contient intégralement les réflexions parasites dangereuses, les étincelles à haute vitesse et les fumées métalliques dans un environnement fermé, parfaitement ventilé par des systèmes d’extraction zonés, ce qui rend simple la conformité aux normes internationales de sécurité radiologique de classe 4. Cette architecture de sécurité doit s’associer sans heurt à une conception de table de travail à double échange automatisée, permettant aux opérateurs de production formés de décharger en toute sécurité les composants finis et de recharger les tôles brutes sur une plateforme externe, tandis que la table interne secondaire exécute activement des séquences de découpe à grande vitesse. La consolidation de ces caractéristiques structurelles avancées avec une documentation usine vérifiée, des marquages de conformité CE et des recommandations techniques éprouvées directement issues de l’usine transforme la machine physique en un partenariat commercial sécurisé, permettant aux ateliers de découpe d’étendre leurs capacités de production en toute confiance et de réduire durablement leur coût unitaire par pièce.
Table des matières
- Décryptage de l’écosystème technique fondamental d’une machine de découpe laser pour métaux haute performance
- Association de plates-formes optoélectroniques de puissance avec les exigences liées aux substrats matériels
- Optimisation de la mécanique du mouvement cinématique et de l’architecture des servomoteurs à haut couple
- Évaluation des ensembles de découpe automatisés et des couches avancées de commande CNC
- Synthèse des enveloppes de machines et de la dynamique des tables à double échange