
 EN
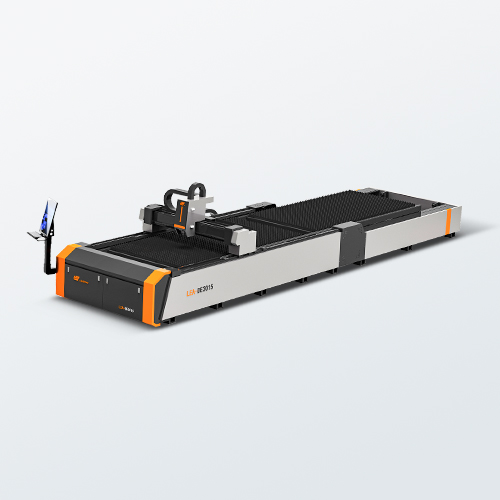
Rozluštění základního technického ekosystému vysokovýkonného laserového kovového řezače
Pro moderní průmyslové výrobní zařízení a rozšiřující se kovářské dílny představuje investice do laserového stroje pro řezání kovů s vysokou dostupností klíčový technický milník. Procházení stovek technických nabídek však může být překvapivě náročné, zejména když každý výrobce tvrdí, že má na trhu absolutní dominantní postavení. V reálných továrních provozních postupech se dlouhodobá hodnota pevného stavu vláknového laseru ověřuje ne v den dodání, ale během neočekávaných intenzivních vícesměnných výrobních cyklů, kdy lokální odchylky přesnosti a strukturální únavy přímo ohrožují plnění dodacích smluv. Tato technická příručka využívá desetiletí globálních exportních diagnostik v různých metalurgických prostředích k rozboru zásadních technických podsystémů, které musí podnikoví kupující pečlivě auditovat. Místo zaměření výhradně na počáteční kapitálové nabídky zkušení manažeři pro nákup vyhodnocují stroje pomocí komplexní matice celkových nákladů na vlastnictví, systematicky analyzují stabilitu optoelektronických systémů, kinematickou synchronizaci, metalurgii mechanického lože a lokální bezpečnostní architektury, aby zajistili rychlý návrat investice.
Přiřazení optoelektronických výkonových platforem k požadavkům na materiálový podklad
První a nejdůležitější komponenta, která určuje základní náklady na strojní zařízení a propustnost zpracování, je zdroj výkonu vláknového laseru, který musí být dokonale kalibrován podle historických i předpokládaných frekvencí tloušťky kovů v dané dílně. Prémiové průmyslové systémy integrují celosvětově uznávané optoelektronické značky první třídy, jako jsou IPG, Raycus nebo MAX, jejichž výhodou jsou vysoce stabilní parametry absorpce vln a rozsáhlé globální distribuční sítě, jež zaručují předvídatelné odepisování majetku. Pro provozy zaměřené především na zpracování tenkých plechů nebo dekorativní umění poskytuje pevný stavový vstupní systém o výkonu 1 kW až 2 kW ideální rovnováhu mezi kapitálovou efektivitou a nízkou spotřebou provozních prostředků. Naopak rostoucí komerční dílny zpracovávající různorodou směs konstrukčních desek vyžadují středně výkonné architektury o výkonu 3 kW až 4 kW, aby udržely vysokorychlostní lineární posuvy bez vzniku nadměrného strusky. Pro nepřetržitou průmyslovou výrobu v režimu vícesměnného provozu, kde je klíčová rychlá vypařovací úprava silných desek, zajišťuje nasazení ultra-vysokovýkonové konfigurace o výkonu 6 kW a více čisté okraje, minimalizuje lokální tepelně ovlivněnou zónu a brání katastrofálnímu deformování okrajů konstrukce během složitých rutin vnořování.
Optimalizace kinematického pohybového mechanismu a architektury vysokokroutivých servopohonů
Mechanická přesnost rychlého laserového kovového řezacího stroje zcela závisí na synchronizované kinematice jeho systémů řízení pohybu, lineárních ložisek a rotačních pohonných ústrojí. Skutečná výrobní přesnost po desetiletí provozu ve vícesměnném režimu vyžaduje robustní svařený ocelový rám s tepelným zušlechtněním, který prošel důkladným odstraňováním tepelného napětí a vibrací za účelem úplné eliminace vnitřních strukturálních deformací. Tato tuhá mechanická základna musí být doplněna vysoce kvalitními lineárními vedeními – například od výrobců THK nebo HIWIN – a poháněna servomotorovými systémy s uzavřenou smyčkou a vysokým točivým momentem od průmyslových lídrů jako YASKAWA nebo FUJI. Tato přesná synchronizace zabrání mikroskopickému posunu polohy způsobenému mechanickým třením při vysokém zrychlení a zaručuje stálé dodržení rozměrových tolerancí při provádění složitých geometrických výřezů. Navíc při zpracování speciálních konstrukčních tvarů, jako jsou čtvercové, obdélníkové nebo šestihranné trubky, musí systém používat pneumaticky upínané synchronní přední a zadní sklíčidla k pevnému uchycení kovu, čímž se odstraní prokluz v bodovém kontaktu a zabrání ohýbání materiálu při rychlých změnách směru.
Hodnocení automatických řezacích sestav a pokročilých vrstev řízení CNC
Maximalizace denní výrobní kapacity továrny při současném snižování stále probíhajících provozních výdajů vyžaduje sofistikované rozhraní mezi fyzickou řezací sestavou a základní inteligencí CNC softwaru. Podnikoví zakupující by měli hledat systémy využívající pokročilé automatické řezací hlavy od uznávaných značek, jako jsou Raytools nebo Precitec, které obsahují inteligentní senzory pro dynamické automatické zaostřování v reálném čase a které automaticky upravují polohu ohniska na základě změn hustoty materiálu. Tím se úspěšně eliminují ruční nastavovací úzká hrdla a chrání se cenné optické komponenty. Toto pokročilé hardware musí být pevně integrováno s robustními, průmyslově standardními platformami řídicího softwaru, jako jsou Sypcut nebo WEIHONG, které umožňují operátorům snadno spravovat složité výrobní plány. Tyto chytré softwarové vrstvy disponují pokročilými algoritmy aktivního vyhýbání se překážkám na základě počítačového vidění, které automaticky detekují zvednutí materiálu nebo deformované kovové profily během aktivních výrobních cyklů a okamžitě upravují vertikální pohybovou dráhu řezací hlavy, aby eliminovaly ničivé riziko kolizí bez nutnosti neustálého lidského dozoru nebo obětování rychlosti strukturálního provedení.
Syntéza krytů strojů a dynamiky dvouvýměnných stolů
Prémiový laserový stroj na řezání kovů nikdy není samostatné zařízení; jeho fyzické uspořádání musí chránit vaše zaměstnance a zároveň snižovat celkovou dobu cyklu manipulace s materiálem. V prostředích vysokorozsáhlé výroby je plně uzavřený kryt stroje nezbytnou funkcí, protože úplně obsahuje nebezpečné rozptýlené odrazy záření, jiskry vysoké rychlosti a kovové výpary v uzavřeném prostředí, které je důkladně větráno pomocí zónových systémů odsávání – tím se dodržení mezinárodních bezpečnostních norem pro záření třídy 4 stává přímočarým. Tato bezpečnostní architektura by měla být bezproblémově propojena s automatickým pracovním stolem se dvěma vyměnitelnými plochami, který umožňuje vyškoleným provozním operátorům bezpečně vybavit dokončené součásti a znovu naskladnit surové plechy na vnější platformě, zatímco druhý interní stůl současně provádí vysokorychlostní řezací operace. Konsolidace těchto pokročilých konstrukčních prvků spolu s ověřenou tovární dokumentací, označením shody CE a uznávanými technickými pokyny přímo od výrobce promění fyzické zařízení v bezpečné obchodní partnerství, které umožňuje výrobcům důvěryhodně rozšiřovat své výrobní kapacity a dlouhodobě snižovat náklady na jednotku vyráběného dílu.
Obsah
- Rozluštění základního technického ekosystému vysokovýkonného laserového kovového řezače
- Přiřazení optoelektronických výkonových platforem k požadavkům na materiálový podklad
- Optimalizace kinematického pohybového mechanismu a architektury vysokokroutivých servopohonů
- Hodnocení automatických řezacích sestav a pokročilých vrstev řízení CNC
- Syntéza krytů strojů a dynamiky dvouvýměnných stolů