
 EN
Uznávanie technických prahov pri výrobe štrukturálnych profilov
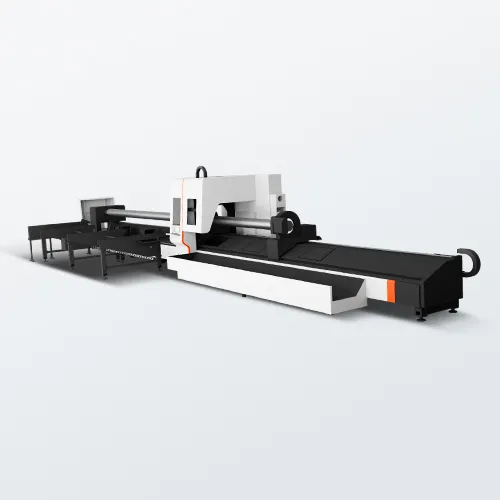
Mnoho rastúcich podnikov v oblasti kovového spracovania pôvodne spracováva konštrukčné rúry a profily pomocou zastaraných strojov, ktoré boli zásadne neoptimalizované na takéto úlohy, a spoliehajú sa na ručné pásové píly, tradičné plazmové rezačky alebo mechanické razidlá. Hoci tieto začiatočné metódy často spĺňajú základné požiadavky na objem v ranom štádiu prevádzky, kritický operačný zlomový bod sa nevyhnutne objaví, keď stúpnu nároky zákazníkov na kvalitu, geometrická zložitosť výrobkov a objem výroby. Odloženie nevyhnutnej technologickej modernizácie vytvára kumulatívne neefektívnosti, pretože skryté náklady na dodatočné dokončovacie práce, úpravy pred zváraním a odpad materiálu rýchlo presiahnu kapitálové náklady na modernizáciu strojov. Pre proaktívnych manažérov výroby je včasná modernizácia na špeciálne viacosový CNC systém s vláknovým laserom závislá od rozpoznania konkrétnych operačných a finančných ukazovateľov v továrenskom dielni ešte predtým, ako sa výrobné zátky nepoškodia vzťahy so zákazníkmi.
Prekonávanie úzkych miest v dolných častiach montážneho procesu a prácou intenzívneho opravného procesu
Najkritickejším prevádzkovým signálom, ktorý určuje potrebu modernizácie strojového vybavenia, je vznik chronických obmedzení výkonu na následných výrobných staniach, ako sú zváracie bunky a linky konečnej montáže. Keď kvalifikovaní zvárači opakovane strácajú pracovný čas nečinnosťou pri čakaniu na manuálne prípravu profilov alebo keď počas smeny nadmierne vynakladajú čas na sekundárne odstraňovanie hriankov, brousenie a rozmerné úpravy spôsobené rezmi mimo tolerancií, finančná základňa projektu sa rýchlo zhoršuje. Nasadenie priemyselného laserového systému na rezanie rúr zásadne preformuluje túto výrobnú rovnicu integráciou viacosového kinematického pohybu a vysokodynamickej akcelerácie, čo umožňuje vykonávať zložité šikmé spojenia, vyrezané koncové plochy, drážky a otvory pre skrutky v jedinom automatizovanom cykle. Táto vyššia optoelektronická presnosť zabezpečuje mikroúrovňové opakovateľné štrukturálne tolerancie a dokonalé povrchové topografie okrajov, čím úplne eliminuje tradičné zátky v následnej kontrolnej fáze, zníži mieru odpadu súčiastok a umožní bezproblémové zváranie pomocou robotov alebo ručne bez nutnosti manuálnych úprav.
Zlučovanie rôznorodých geometrií profilov a maximalizácia účinnosti pracovného priestoru
Doplnkovým štruktúrnym ukazovateľom modernizácie strojov je stúpajúca frekvencia rôznorodých geometrií profilov v každodennom výrobnom spektre, vrátane štvorcových, obdĺžnikových, šesťuholníkových, oválnych a zložitých asymetrických štruktúrnych kanálov. Správa týchto rozmanitých tvarov prostredníctvom samostatných mechanických nastavení, lokálneho upevnenia alebo vysokej miery ručného sekundárneho nástroja spôsobuje vážne operačné trenie a neefektívne využíva cenný priestor výrobnej haly. Moderné automatické laserové platformy na spracovanie rúr túto zložitosť odstraňujú použitím pokročilých pneumaticky upínaných synchronných predných a zadných upínacích čelistí poháňaných servomechanikou s vysokým krútiacim momentom, ktoré zachovávajú presnú koncentricitu upínania v širokej škále prierezových rozmerov. Táto mechanická pružnosť umožňuje spracovanie rôznorodých profilov v rámci rovnakej výrobnej fronty, zatiaľ čo integrované inteligentné CNC riadiace vrstvy so systémom aktívneho vyhýbania sa prekážkam na základe počítačového videnia dynamicky chránia laserovú režúcu hlavu pred kolíziou s vystúpením obrobku, čím sa nestabilné spracovanie profilov mení na predvídateľný a vysokej úrovne automatizovaný pracovný postup.
Stanovenie pokut za maržu subdodávok a škálovanie strategických kapacít
Okrem vnútorných dynamík dielne poskytujú konkrétne finančné ukazovatele v podnikovej rozváhe často rozhodujúce odôvodnenie pre modernizáciu priemyselného aktíva. Podniky, ktoré prevádzkujú zastarané vybavenie, sa často nútené odmietnuť zložité štrukturálne zmluvy alebo subdodávať spracovanie presných rúr tretím stranám, čím efektívne stratia významné výrobné marže a stratia priamy kontrolný vplyv na dodacie lehoty. Keď sa súčet kapitálových výdavkov vyčlenených na externých subdodávateľov počas typického prevádzkového cyklu priblíži cene zakúpenia CNC laserového zariadenia priamo pre výrobnú halu, strategický prechod sa stáva okamžite životaschopným. Navyše sú súčasné architektonické a priemyselné návrhy čoraz viac zamerané na zložité priestorové geometrie s viacerými osami a komplikované prieniky rúrových spojov, ktoré manuálne výrobné techniky jednoducho nedokážu dosiahnuť konzistentne. Získanie overeného laserového zariadenia priamo od výrobcu, ktoré je sprevádzané medzinárodnými certifikátmi zhody, zabezpečuje úplnú kontrolu kvality, obnovuje plnú podnikovú rentabilitu a zabezpečuje výrobné schopnosti podniku pred stúpajúcimi globálnymi trhovými štandardmi.
Záver: Zosúladenie kapitálových výdavkov s dlhodobou ziskovosťou
Je nakoniec strategickým presunom na vyhradenú vláknovú rúrku stroj na laserové rezanie toto vypočítané nastavenie aktuálnej kapacity dielne vzhľadom na budúce komerčné ciele škálovania. Využívanie zastaralých spracovateľských metód v prostredí elitného výrobného sektora vytvára stúpajúce finančné záväzky, ktoré ticho podkopávajú podnikovú ziskovosť nadmernými nákladmi na prácu a výpadkami prevádzky. Systémovým zosúladením nákupu kapitálu s reálnymi materiálnymi podmienkami, dynamickou technickou kapacitou a automatizovanými továrenskými pracovnými postupmi zabezpečujú výrobné podniky výrobné prostriedky s vysokou dostupnosťou, ktoré maximalizujú výkon a zároveň znížia dlhodobé náklady na jednotku výrobku.
Obsah
- Uznávanie technických prahov pri výrobe štrukturálnych profilov
- Prekonávanie úzkych miest v dolných častiach montážneho procesu a prácou intenzívneho opravného procesu
- Zlučovanie rôznorodých geometrií profilov a maximalizácia účinnosti pracovného priestoru
- Stanovenie pokut za maržu subdodávok a škálovanie strategických kapacít
- Záver: Zosúladenie kapitálových výdavkov s dlhodobou ziskovosťou