
 EN
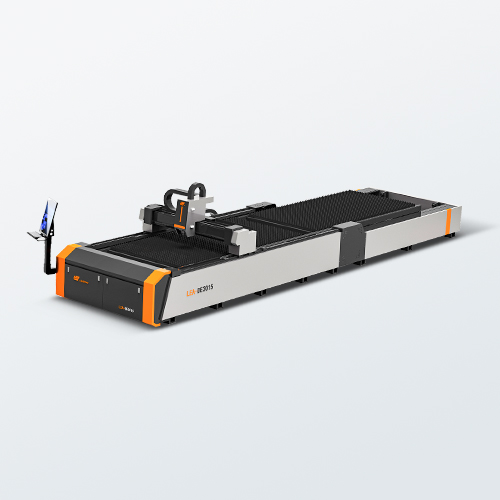
تحلیل اکوسیستم فنی اصلی یک دستگاه برش فلزی لیزری با عملکرد بالا
برای تأسیسات نوین تولید صنعتی و کارگاههای فلزکاری در حال گسترش، سرمایهگذاری روی دستگاه برش فلز با لیزر با زمانآمادهباش بالا، نقطه عطفی فنی کلیدی محسوب میشود. با این حال، مرور صدها پیشفاکتور مهندسی میتواند بسیار خستهکننده باشد، بهویژه آنگاه که هر سازنده ادعای برتری مطلق در بازار را دارد. در جریانهای کاری واقعی کارخانه، ارزش بلندمدت دارایی یک لیزر فیبر حالت جامد نه در روز تحویل، بلکه در شیفتهای تولیدی سنگین و غیرمنتظره چندشیفتی اثبات میشود که در آنها انحراف دقیق محلی و خستگی سازهای مستقیماً قراردادهای تحویل را تهدید میکنند. این راهنمای فنی با بهرهگیری از دههها تجربهٔ تشخیص جهانی در محیطهای متالورژی متنوع، زیرسیستمهای مهندسی اساسی را تجزیه و تحلیل میکند تا خریداران سازمانی بتوانند آنها را با دقت بازرسی کنند. بهجای تمرکز صرف بر پیشفاکتورهای سرمایهای اولیه، مدیران هوشمند تدارکات ماشینآلات را از طریق ماتریس جامع «کل هزینه مالکیت» ارزیابی میکنند و بهصورت سیستماتیک پایداری نور-الکترونیکی، همگامسازی سینماتیکی، متالورژی بستر مکانیکی و معماریهای ایمنی محلی را تحلیل میکنند تا بازگشت سریع سرمایه تضمین شود.
پلتفرمهای توان نورالکترونیکی متناظر با نیازهای زیرلایهٔ مواد
اولین و حیاتیترین مؤلفهای که هزینههای پایهی ماشینآلات و ظرفیت پردازش را تعیین میکند، منبع توان لیزر فیبر است که باید بهطور دقیق و کاملاً با فراوانیهای تاریخی و پیشبینیشدهی ضخامت فلز در کارگاه تنظیم شود. سیستمهای صنعتی برتر، برندهای جهانی و معتبر الکترونیک نوری سطح یک مانند IPG، Raycus یا MAX را ادغام میکنند که دارای معیارهای جذب موج بسیار پایدار و شبکههای گستردهی توزیع جهانی هستند و این امر افت ارزش قابل پیشبینی داراییها را تضمین میکند. برای واحدهایی که عمدتاً روی ساخت ورقهای نازک فلزی یا هنرهای تزئینی تمرکز دارند، پلتفرم اولیهی حالت جامد با توانی بین ۱ کیلووات تا ۲ کیلووات، تعادل ایدهآلی بین کارایی سرمایهگذاری و مصرف پایین انرژی عملیاتی ایجاد میکند. در مقابل، کارگاههای تجاری در حال گسترش که مجموعهای متنوع از ضخامتهای ورق سازهای را پردازش میکنند، نیازمند معماریهای میانی با توانی بین ۳ کیلووات تا ۴ کیلووات هستند تا نرخ تغذیهی خطی با سرعت بالا را بدون ایجاد تهنشینی سنگین (دروز) حفظ کنند. برای تولید صنعتی پیوسته و چندشیفتی که تبخیر سریع ورقهای ضخیم امری ضروری است، استقرار پیکربندی فوقالعادهی پرتوان با توان ۶ کیلووات یا بیشتر، توپوگرافی لبههای پاک را تضمین میکند، منطقهی تحت تأثیر حرارت محلی را به حداقل میرساند و از تغییر شکل ساختاری مخرب لبهها در طول روتینهای پیچیدهی قراردهی جلوگیری مینماید.
بهینهسازی مکانیک حرکت سینماتیکی و معماری سرووموتور با گشتاور بالا
دقت مکانیکی دستگاه برش فلز با لیزر سرعت بالا کاملاً به هماهنگی سینماتیک سیستمهای کنترل حرکت، یاتاقانهای خطی و ترانسمیشنهای درایو چرخشی بستگی دارد. دستیابی به دقت تولید واقعی در طول دههها اجرای چندشیفتی نیازمند یک قاب فولادی جوشخورده با تحمل بار سنگین و عملآوری حرارتی است که تحت روند سختگیرانهای از آزادسازی تنشهای حرارتی و پیرسازی ارتعاشی قرار گرفته تا تمامی اعوجاج ساختاری داخلی بهطور کامل حذف شود. این پایه مکانیکی صلب باید همراه با راهنماییهای خطی باکیفیت بالا—مانند آنهایی که توسط THK یا HIWIN تولید میشوند—و با استفاده از سیستمهای موتور سروو حلقه بسته با گشتاور بالا از برندهای مطرح صنعتی مانند YASKAWA یا FUJI به کار گرفته شود. این هماهنگی دقیق از انحراف میکروسکوپی موقعیتیابی ناشی از اصطکاک مکانیکی در شتابهای بالا جلوگیری میکند و تضمینکننده حفظ مقادیر ثابت تلرانس ابعادی در اجرای برشهای هندسی پیچیده است. علاوه بر این، هنگام پردازش اشکال ساختاری تخصصی مانند لولههای مربعی، مستطیلی یا ششضلعی، سیستم باید از چنگهای همزمان جلویی و عقبی با قفل هوایی برای ثابتنگهداشتن محکم فلز استفاده کند تا از لغزش نقطهای و انحراف مواد در حین تنظیمات جهتی با سرعت بالا جلوگیری شود.
ارزیابی مجموعههای برش خودکار و لایههای کنترل پیشرفته CNC
بیشینهسازی ظرفیت روزانه کارخانه در عین کاهش هزینههای عملیاتی جاری، نیازمند یک رابط پیچیده بین مجموعه فیزیکی برش و هوش نرمافزاری سیانسی زیربنایی است. خریداران سازمانی باید به دنبال سیستمهایی باشند که از سر برش خودکار پیشرفته سازندگان معتبری مانند Raytools یا Precitec استفاده میکنند؛ این سرها حسگرهای خودکار تمرکزپویا و بلادرنگ هوشمندی را در بر میگیرند که بهطور خودکار موقعیت کانونی را بر اساس تغییرات چگالی مواد تنظیم میکنند و اینگونه گلوگاههای نیازمند تنظیمات دستی را با موفقیت از بین میبرند و اجزای اپتیکی ارزشمند را محافظت میکنند. این سختافزار پیشرفته باید بهصورت محکمی با پلتفرمهای نرمافزاری کنترلی قوی و استاندارد صنعتی مانند Sypcut یا WEIHONG یکپارچه شده باشد تا اپراتوران بتوانند بهراحتی برنامههای تولیدی پیچیده را مدیریت کنند. این لایههای هوشمند نرمافزاری دارای الگوریتمهای فعال پیشگیری از برخورد مبتنی بر بینایی هستند که بهطور خودکار بلندشدن مواد یا ناهنجاریهای فلزی تابخورده را در طول چرخههای فعال ساخت تشخیص میدهند و بلافاصله مسیر حرکت عمودی سر برش را تنظیم میکنند تا خطرات مخرب برخورد را بدون نیاز به نظارت مداوم انسانی و بدون کاهش سرعت اجرای ساختاری از بین ببرند.
ترکیب پوستههای ماشین و پویایی میز تبادل دوگانه
دستگاه برش فلز با لیزر از ردهٔ بالا هرگز یک دستگاه مستقل نیست؛ بلکه چیدمان فیزیکی آن باید نیروی کار شما را حفظ کند و در عین حال زمان کلی سیکلهای جابهجایی مواد را کاهش دهد. برای محیطهای تولید انبوه، پوشش کامل و بستهٔ بدنهٔ دستگاه ویژگیای ضروری است، زیرا این پوشش تمامی بازتابهای خطرناک نامطلوب، جرقههای با سرعت بالا و بخارات فلزی را بهطور کامل در محیطی بسته و با تهویهٔ دقیق و منطقهبندیشده توسط سیستمهای جذب موضعی نگه میدارد و این امر رعایت استانداردهای بینالمللی ایمنی تشعشعات در ردهٔ ۴ را ساده میسازد. این معماری ایمنی باید بدون هیچ گونه ناهماهنگی با طراحی میز کار دوگانهٔ خودکار همراه شود که به اپراتورهای آموزشدیدهٔ تولید اجازه میدهد قطعات تکمیلشده را بهصورت ایمن از میز خارجی خالی کنند و در عین حال صفحات اولیهٔ فلزی را روی همان میز خارجی بارگذاری نمایند، در حالی که میز داخلی دوم در همین زمان دنبالههای برش با سرعت بالا را اجرا میکند. ادغام این ویژگیهای ساختاری پیشرفته با اسناد کارخانهای تأییدشده، نشانهای انطباق با استاندارد سیای (CE)، و راهنماییهای فنی مستقیم از کارخانه، دستگاه فیزیکی را به یک شراکت تجاری امن تبدیل میکند و به تولیدکنندگان اجازه میدهد ظرفیت تولید خود را با اطمینان افزایش دهند و هزینهٔ بلندمدت هر قطعه را کاهش دهند.