
 EN
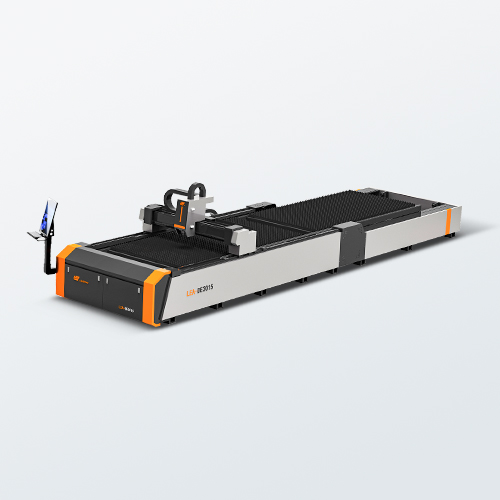
Avkoda den centrala tekniska ekosystemet för en laserskäringsmaskin för metall med hög prestanda
För moderna industriella tillverkningsanläggningar och expanderande metallverkstäder utgör investeringen i en lasermetallskärningsmaskin med hög drifttid en avgörande teknisk milstolpe. Att gå igenom hundratals tekniska offertförslag kan dock vara överväldigande, särskilt när varje tillverkare hävdar absolut marknadsdominans. I verkliga fabriksarbetsflöden verifieras den långsiktiga tillgångsvärdet för en faststoffsfaslaser inte på leveransdagen, utan under oväntade, tunga produktionsarbetspass med flera skift, där lokal noggrannhetsdrift och strukturell trötthet direkt hotar leveransavtal. Den här tekniska guiden bygger på årtionden av global exportdiagnostik i olika metallurgiska miljöer och dekonstruerar de väsentliga tekniska delsystem som företagsköpare måste granska noggrant. Istället for att fokusera enbart på initiala investeringskostnader utvärderar kunniga inköpschefer maskiner genom en omfattande total kostnad för ägande-matris, där optoelektronisk stabilitet, kinematisk synkronisering, mekanisk bänkmetallurgi och lokal säkerhetsarkitektur systematiskt analyseras för att säkerställa en snabb avkastning på investeringen.
Anpassning av optoelektroniska kraftplattformar till materialsubstratkrav
Den första och mest kritiska komponenten som avgör grundkostnaderna för maskiner och bearbetningsgenomströmningen är fiberlaserns effektkälla, vilken måste kalibreras perfekt till en verkstads historiska och framtida frekvenser av metalltjocklek. Premiumindustriella system integrerar globalt erkända, topplagda optoelektroniska varumärken såsom IPG, Raycus eller MAX, vilka utmärks av mycket stabila vågabsorptionsmätvärden och omfattande globala distributionsnätverk som säkerställer förutsägbar avskrivning av tillgångar. För anläggningar som främst fokuserar på tillverkning av tunnplåt eller dekorativa konstverk erbjuder en fasttillståndsbaserad inledningsplattform med en effekt mellan 1 kW och 2 kW det ideala förhållandet mellan kapitaleffektivitet och låga driftkostnader. Å andra sidan kräver expanderande kommersiella verkstäder som bearbetar en mångsidig blandning av strukturella plåttjocklekar arkitekturer med mellanliggande effekt, mellan 3 kW och 4 kW, för att upprätthålla höghastighetslinjära fördelningshastigheter utan att orsaka omfattande slaggbildning. För kontinuerlig, flerskiftsindustriell tillverkning, där snabb förångning av tjocka plåtar är avgörande, säkerställer en ultra-hög-effektkonfiguration på 6 kW eller mer ren kanttopografi, minimerar den lokala värmpåverkade zonen och förhindrar katastrofal strukturell kantdeformation under komplexa nestningsrutiner.
Optimering av kinematiska rörelsemechanik och servokonstruktion med hög vridmoment
Den mekaniska precisionen hos en höghastighetslasermetallskärningsmaskin beror helt på den synkroniserade kinematiken i dess röreldestyrningssystem, linjära lager och roterande drivsystem. Sann tillverkningsnoggrannhet under decennier av flerdagarsdrift kräver en kraftfull, värmebehandlad svetsad stålskelettstruktur som genomgått rigorös termisk spänningsavlastning och vibrationsåldring för att fullständigt eliminera intern strukturell deformation. Denna styva mekaniska grund måste kombineras med premium linjära guidspår – till exempel sådana tillverkade av THK eller HIWIN – och drivas av högmoment, sluten-loop-servomotorsystem från branschledare som YASKAWA eller FUJI. Denna exakta synkronisering förhindrar mikroskopisk positioneringsdrift orsakad av mekanisk friktion vid hög acceleration, vilket garanterar konsekventa dimensionella toleranser vid utförande av komplexa geometriska utskärningar. Dessutom måste systemet, när det bearbetar specialkonstruerade profiler såsom fyrkantiga, rektangulära eller sexkantiga rör, använda luftdrivna, fram- och baksynkrona spännklor för att säkra metallen på ett hårt sätt, vilket eliminerar punktkontaktglidning och förhindrar materialdeformation under höghastighetsriktningsändringar.
Utvärdering av automatiserade skärmonter och avancerade CNC-styrskikt
Att maximera daglig fabrikskapacitet samtidigt som pågående driftskostnader minimeras kräver ett sofistikerat gränssnitt mellan den fysiska skärmonteringen och den underliggande CNC-programvarans intelligens. Företagsköpare bör söka system som använder avancerade, automatiserade skärhuvuden från etablerade varumärken som Raytools eller Precitec, vilka integrerar intelligent, dynamisk autofokusning i realtid med sensorer som automatiskt justerar fokalpositionen baserat på förändringar i materialdensiteten – en lösning som effektivt eliminerar manuella inställningsflaskhalsar och skyddar värdefulla optiska komponenter. Denna avancerade hårdvara måste vara nära integrerad med robusta, branschstandardiserade styrprogramvaruplattformar som Sypcut eller WEIHONG, vilka gör det möjligt for operatörer att enkelt hantera komplexa produktionsplaner. Dessa smarta programvarulager inkluderar avancerade, visionbaserade aktiva kollisionsundvikningsalgoritmer som automatiskt upptäcker materiallyft eller deformationsförändringar i metallprofiler under pågående tillverkningscykler och omedelbart justerar den vertikala rörelsebanan för skärhuvuden för att eliminera allvarliga kollisionsrisker – utan att kräva kontinuerlig mänsklig övervakning eller försämra strukturell utförandehastighet.
Sammanfogning av maskinhus och dynamik för dubbelutbytbara bord
En premiumlasermetallskärningsmaskin är aldrig en fristående anordning; dess fysiska konfiguration måste skydda personalen samtidigt som den minskar den totala cykeltiden för materialhantering. För tillverkningsmiljöer med hög volym är en fullständigt inhöljd maskinhus ett nödvändigt inslag, eftersom det helt innesluter farliga spridningsreflektioner, gnistor med hög hastighet och metalliska röker i en sluten miljö som effektivt ventileras av zonbaserade avsugsystem, vilket gör efterlevnaden av internationella säkerhetsstandarder för strålning av klass 4 enkelt. Denna säkerhetsarkitektur bör sömlöst kombineras med en automatiserad dubbelutbytbar arbetsbänk, vilket gör att utbildad produktionspersonal säkert kan lossa färdiga komponenter och ladda om råplåt på en extern plattform medan den sekundära interna bänken aktivt utför höghastighets-skärningssekvenser. Genom att sammanföra dessa avancerade strukturella funktioner med verifierad fabriksdokumentation, CE-märkning och etablerad teknisk vägledning direkt från fabriken omvandlas den fysiska maskinen till en säker affärspartnerskap, vilket gör att tillverkare kan skala upp sina produktionskapaciteter med tillförsikt och minska sina långsiktiga kostnader per del.
Innehållsförteckning
- Avkoda den centrala tekniska ekosystemet för en laserskäringsmaskin för metall med hög prestanda
- Anpassning av optoelektroniska kraftplattformar till materialsubstratkrav
- Optimering av kinematiska rörelsemechanik och servokonstruktion med hög vridmoment
- Utvärdering av automatiserade skärmonter och avancerade CNC-styrskikt
- Sammanfogning av maskinhus och dynamik för dubbelutbytbara bord