
 EN
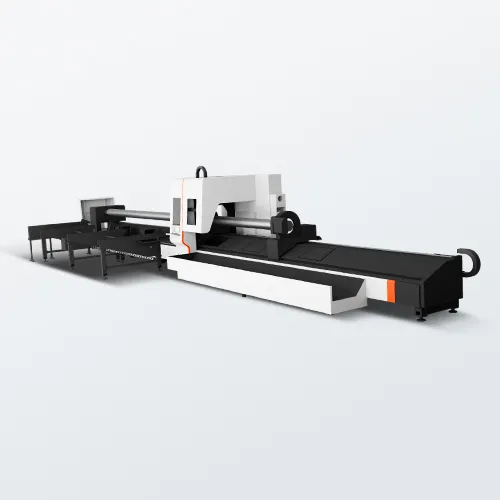
Műszaki küszöbértékek felismerése a szerkezeti profilok gyártásában
Számos növekvő fémfeldolgozó vállalat kezdetben régi típusú gépeket használ strukturális csövek és profilok feldolgozására, amelyek alapvetően nem voltak optimalizálva ilyen feladatokra – manuális szalagfűrészeken, hagyományos plazmavágókon vagy mechanikus domborítóállomásokon dolgoznak. Bár ezek a kezdeti módszerek gyakran kielégítik az alapvető mennyiségi igényeket a működés korai szakaszában, egy kritikus működési fordulópont mindenképpen bekövetkezik, amint a vásárlók minőségi elvárásai, a geometriai bonyolultság és a termelési mennyiségek növekednek. Az elengedhetetlen technológiai átállás elhalasztása összetett hatékonysági problémákat eredményez: a másodlagos utómunka, az hegesztés-előkészítési beállítások és az anyagveszteség rejtett költségei gyorsan meghaladják a gépek modernizálásának tőkeigényét. A jövőbe tekintő gyártási vezetők számára a célzott, többtengelyes CNC szálas lézeres vágórendszerre történő időben végrehajtott áttérés attól függ, hogy képesek-e észlelni a gyári műhelyben azokat a működési és pénzügyi jelzéseket, amelyek a termelési szűk keresztmetszetek kialakulása előtt figyelmeztetnek az ügyfélkapcsolatok veszélyeztetésére.
A lefelé irányuló összeszerelési szűk keresztmetszetek és a munkaerő-igényes újrafeldolgozás leküzdése
A gépi frissítést meghatározó legkritikusabb működési jelzés a lefelé irányuló gyártási állomásokon – például az hegesztőcellákban és a végső összeszerelési vonalakon – krónikus áteresztőképesség-korlátozások megjelenése. Amikor a képzett hegesztők rendszeresen tétlen időt töltenek a kézi profil-előkészítésre várva, vagy túlzottan sok műszakidőt fordítanak másodlagos csiszolásra, lekerekítésre és méretkorrekciókra a tűréshatáron kívüli vágások miatt, a projekt pénzügyi alapja gyorsan romlik. Egy ipari minőségű csőlézer-vágórendszer bevezetése alapvetően átalakítja ezt a gyártási egyenletet: többtengelyes kinematikai mozgás és nagy dinamikájú gyorsulás integrálásával bonyolult ferde illesztéseket, kivágott végződések, horpadások és csavarlyukak készíthetők egyetlen automatizált folyamatban. Ez a kiváló optoelektronikai pontosság mikroszintű ismétlődő szerkezeti tűréseket és hibátlan élprofilokat biztosít, teljesen megszüntetve a hagyományos lefelé irányuló ellenőrzési szűk keresztmetszeteket, csökkentve a selejtarányt, és lehetővé téve a zavartalan robotos vagy kézi hegesztési illesztést manuális beállítások nélkül.
Különféle profilgeometriák összevonása és a munkaterület-hatékonyság maximalizálása
A gépek modernizációjának kiegészítő szerkezeti mutatója a napi gyártási mátrixban megjelenő különféle profilgeometriák gyakoriságának növekedése, ideértve a négyzetes, téglalap alakú, hatszögű, ovális és összetett aszimmetrikus szerkezeti csatornákat. Ezeknek a változatos alakzatoknak a különálló mechanikai beállításokkal, helyszíni rögzítőberendezésekkel vagy erősen manuális másodlagos szerszámokkal történő kezelése súlyos működési nehézségeket okoz, és alulhasznosítja az értékes gyártóüzemi felületet. A modern, automatizált csőlézer-platformok ezt a bonyolultságot úgy oldják fel, hogy fejlett, pneumásan rögzített, elő- és hátsó szinkronfogókat alkalmaznak, amelyeket nagy nyomatékú szervomechanikus hajtás mozgat, így pontos koncentrikus fogást biztosítanak széles keresztmetszeti mérettartományon át. Ez a mechanikai sokoldalúság lehetővé teszi különféle profilok feldolgozását ugyanabban a termelési sorban, miközben az integrált, intelligens CNC vezérlőrétegek – amelyek látási alapon működő aktív akadálykerülő funkcióval rendelkeznek – dinamikusan védelmezik a lézer vágófejet a munkadarab-emelkedésből eredő ütközések ellen, így a változékony profilfeldolgozást megbízható, magas fokú automatizációt igénylő folyamattá alakítják.
Alvállalkozói nyereségmarzs-büntetések és stratégiai képességkibővítés mennyiségi meghatározása
A belső műhelyi dinamikán túl a vállalati mérlegben szereplő konkrét pénzügyi mutatók gyakran nyújtanak döntő indoklást egy ipari eszköz frissítésére. A régi technológiával működő vállalatok gyakran kénytelenek elutasítani a bonyolult szerkezeti szerződéseket, vagy a precíziós csőfeldolgozást harmadik félnek bízni, így jelentős gyártási haszonrészeket veszítenek el, és elvesztik közvetlen irányításukat a szállítási határidők felett. Amikor a külső alvállalkozókra fordított tőkeköltségek összege egy tipikus üzemeltetési ciklus alatt megközelíti egy közvetlen gyári CNC lézereszköz beszerzési küszöbét, a stratégiai átállás azonnal életképessé válik. Ezen felül a modern építészeti és ipari tervek egyre inkább bonyolult, többtengelyes térbeli geometriákat és összetett metsző csőkapcsolódásokat igényelnek, amelyeket a kézi gyártási technikák egyszerűen nem tudnak következetesen megvalósítani. Egy gyártótól közvetlenül beszerzett, nemzetközi megfelelőségi tanúsítvánnyal rendelkező lézerinfrastruktúra megszerzése teljes minőségellenőrzést biztosít, visszaállítja a vállalat teljes jövedelmezőségét, és jövőbiztossá teszi a gyártási képességeket a világpiac egyre szigorodó szabványai előtt.
Következtetés: A tőkeköltségek igazítása a hosszú távú jövedelmezőséghez
Végül is a stratégiai áttérés egy különálló szálcsőre lézervágó gép a jelenlegi műhelykapacitás és a jövőbeni kereskedelmi skálázási célok közötti számított kalibráció. A fejlett gyártási környezetben elavult feldolgozási módszerek alkalmazása növekvő pénzügyi kötelezettségeket eredményez, amelyek csendesen csökkentik a vállalati jövedelmezőséget a túlzott munkaerő-költségek és az üzemzavarok miatt. A tőkeköltségek rendszeres igazítása a valós anyagi adottságokhoz, a rugalmas mérnöki kapacitáshoz és az automatizált gyári munkafolyamatokhoz biztosítja a gyártóvállalatok számára a magas üzemidőt biztosító termelési eszközt, amely maximalizálja a termelési teljesítményt, miközben csökkenti a részegységre jutó hosszú távú költséget.
Tartalomjegyzék
- Műszaki küszöbértékek felismerése a szerkezeti profilok gyártásában
- A lefelé irányuló összeszerelési szűk keresztmetszetek és a munkaerő-igényes újrafeldolgozás leküzdése
- Különféle profilgeometriák összevonása és a munkaterület-hatékonyság maximalizálása
- Alvállalkozói nyereségmarzs-büntetések és stratégiai képességkibővítés mennyiségi meghatározása
- Következtetés: A tőkeköltségek igazítása a hosszú távú jövedelmezőséghez