
 EN
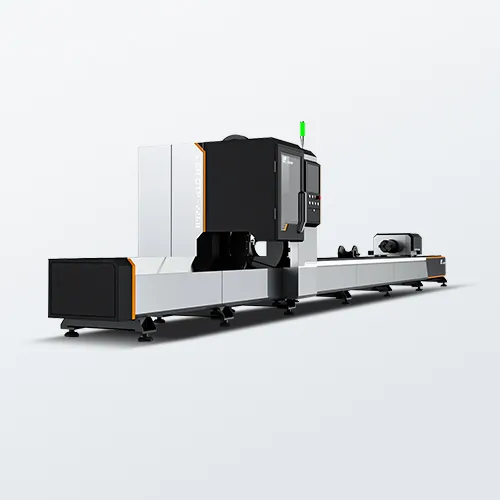
Розшифрування технічної архітектури промислового лазерного верстата для різання металу
У сучасному середовищі важкого виробництва та металургії високопродуктивний лазерний верстат для різання металу є вершиною технології термічної обробки, що забезпечує виконання складних контурів із мікрорівневими повторюваними структурними допусками. На відміну від застарілих механічних ножиць, механічного штампування або звичайних плазмових різальних станцій, які спричиняють сильну термічну деградацію й фізичне навантаження на металеву основу, твердотільна волоконно-лазерна інфраструктура використовує надзвичайно концентрований, монохроматичний когерентний світловий промінь для досягнення пароподібної ерозії. Цей метод безконтактної термічної обробки широко застосовується у ключових галузях виробництва, зокрема при профілюванні авіаційних компонентів, виготовленні конструктивних елементів шасі автомобілів, комерційного кухонного обладнання, точних електричних корпусів та архітектурного металевого меблевого обладнання. Зосереджуючи високу щільність енергії в локалізованій точці, ці автоматизовані системи забезпечують надзвичайно чисті кромки та складні шляхи розміщення деталей, усуваючи необхідність трудомісткої вторинної зачистки або шліфування й кардинально підвищуючи продуктивність робочих майстерень у багатозмінному режимі.
Дослідження оптоелектронної фізики та динаміки допоміжного газу під час лазерної обробки
Основний принцип роботи промислового лазерного верстата для різання металу ґрунтується на складній послідовності перетворення енергії, що починається з твердотільного волоконного лазера, де електрична енергія перетворюється на спеціалізований профіль хвилі. Цей когерентний світловий потік передається через гнучкі оптоволоконні кабелі безпосередньо до сучасної автоматизованої різальної головки, оснащеної датчиками динамічного автофокусування в реальному часі, які миттєво коригують положення фокусу залежно від змін щільності матеріалу. Коли високоінтенсивний промінь потрапляє на поверхню, локальна ділянка металу миттєво досягає температури плавлення або випаровування, тоді як синхронний потік допоміжного газу високої чистоти — наприклад, азоту, кисню або фільтрованого стисненого повітря — виходить через різальний сопло, щоб видалити розплавлені залишки з різового шва. Наприклад, при обробці конструкційної нержавіючої сталі або алюмінієвих сплавів використання азоту під високим тиском запобігає локальному окисненню й забезпечує ідеальну, беззубчасту форму кромки. Уся ця автоматизована кінетична послідовність керується надійним програмним забезпеченням ЧПК, яке перетворює складні цифрові CAD-проекти на синхронні рухи по кількох осях, забезпечуючи стабільні лінійні швидкості подачі без структурних спотворень.
Технічний аудит основних компонентів та синхронізації кінематичного руху
Тривалість експлуатації та точність обробки лазерного верстата для різання металу безперервної дії залежать виключно від стандартів машинобудування його внутрішніх підсистем та матеріалознавчих характеристик рами. Справжня надійність у виробництві вимагає важкої рами зі сталі, що пройшла термічну обробку зварюванням, а також тривале зняття термічних напружень і вібраційне старіння — це повністю усуває внутрішні залишкові напруження й запобігає механічному люфту протягом десятиліть експлуатації. Ця жорстка механічна основа поєднується з високоякісними лінійними напрямними рейками й приводиться в рух системами сервомоторів з високим крутним моментом і замкненим контуром керування, щоб забезпечити стабільну плавність прискорення навіть при швидких змінах напрямку руху. Підприємствам-замовникам слід надавати перевагу конфігураціям, що включають оптоелектронні та системи керування рухом світового рівня (Tier-1), зокрема передові платформи керування від провідних галузевих виробників — Sypcut або WEIHONG, а також спеціалізовані різальні модулі від Raytools або Precitec. Незалежно від того, чи йде мова про плоску лазерну установку для різання листового металу, спеціалізовану багатовісну лазерну станцію для різання труб або комбіновану двофункційну систему для різання як листового металу, так і труб — перевірка наявності цих затверджених інженерних брендів гарантує прогнозоване знецінення активів і стабільні динамічні характеристики верстата.
Визначення стратегічних переваг у виробництві та стратегічної гнучкості
Перехід на автоматизовану лазерну машину для різання металу забезпечує глибокі комерційні та експлуатаційні переваги, які безпосередньо оптимізують корпоративний баланс виробничого підприємства шляхом зниження поточних експлуатаційних витрат. Відсутність фізичного зношування інструментів усуває приховані витрати на заміну механічного інструментарю та спеціалізовані кріплення, що дозволяє цехам переключатися між різними матеріалами та різною товщиною аркушів у межах одного виробничого циклу. Крім того, сучасна інтелектуальна інтеграція програмного забезпечення забезпечує передове автоматичне розміщення на основі комп’ютерного зору та адаптивну калібрування параметрів лазерного променя, що максимізує використання сировинних аркушів і мінімізує структурні відходи під час складних операцій розміщення. Ця інженерна універсальність дозволяє одному автоматизованому виробничому обладнанню обробляти квадратні, прямокутні, шестигранні чи спеціалізовані овальні труби разом із плоскими плитами, забезпечуючи майбутнє цеху перед обумовленими глобальним ринком зростаючими вимогами. Консолідуючи кілька традиційних вторинних процесів у єдиний автоматизований прохід, виробники значно знижують довгострокову вартість на один вирізаний виріб, водночас підвищуючи загальну якість готової продукції.
Основні рамки закупівель для масштабованої інтеграції обладнання та активів
Реалізація успішних капітальних інвестицій у професійний лазерний верстат для різання металу вимагає ґрунтовної, заснованої на даних оцінки реальних виробничих потреб у поєднанні з цілями довгострокового розвитку бізнесу. Досвідчені закупівельні менеджери оцінюють обладнання за допомогою комплексної матриці загальної вартості володіння, аналізуючи не лише початкові капітальні ціни, а й інтеграцію обов’язкових підсистем безпеки та охорони навколишнього середовища. Встановлення повністю герметичного корпусу верстата є критично важливою характеристикою для середовищ з високим обсягом виробництва, оскільки такий корпус повністю утримує небезпечні розсіяні відбиття променя, іскри з високою швидкістю та металеві пари в замкненому циклі, який ефективно вентилюється за допомогою зонованих систем видалення пилу — це забезпечує просте дотримання міжнародних норм безпеки. Співпраця з перевіреним глобальним виробником, що постачає продукцію напряму з заводу, і надає повністю підтверджені документи про відповідність, чіткі гарантійні умови та оперативну віддалену технічну підтримку, гарантує, що фізичне обладнання функціонує як надійний бізнес-партнер, даючи виробникам можливість впевнено нарощувати свою гнучку інженерну потужність.
Зміст
- Розшифрування технічної архітектури промислового лазерного верстата для різання металу
- Дослідження оптоелектронної фізики та динаміки допоміжного газу під час лазерної обробки
- Технічний аудит основних компонентів та синхронізації кінематичного руху
- Визначення стратегічних переваг у виробництві та стратегічної гнучкості
- Основні рамки закупівель для масштабованої інтеграції обладнання та активів