
 EN
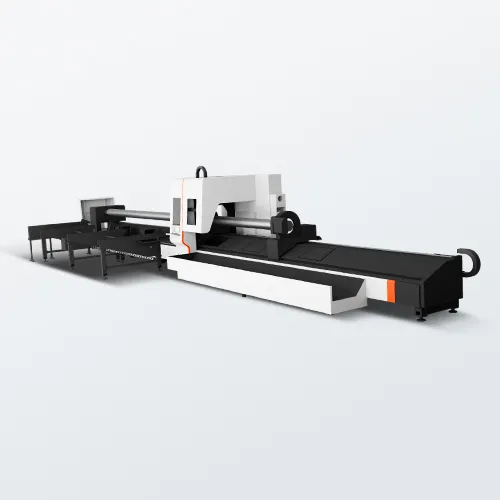
Визнання технічних порогових значень у виробництві структурних профілів
Багато розширюваних підприємств з виготовлення металоконструкцій спочатку обробляють конструкційні труби й профілі за допомогою застарілих верстатів, які принципово не були оптимізовані для таких завдань і працюють у ручному режимі — стрічковими пилками, традиційними плазмовими різаками або механічними штампувальними станціями. Хоча ці початкові методи часто задовольняють базові вимоги щодо обсягів на етапі запуску виробництва, критична точка перелому в роботі неминуче виникає, коли зростають вимоги клієнтів до якості, ускладнюються геометричні параметри виробів і збільшуються обсяги виробництва. Відкладання необхідної технологічної модернізації призводить до накопичення неефективності: приховані витрати на додаткову оздоблювальну обробку, підготовку зварювальних швів і втрати матеріалів швидко перевищують капітальні витрати на оновлення обладнання. Для прогресивних керівників виробництва своєчасне впровадження спеціалізованої багатокоординатної CNC-системи волоконного лазерного різання залежить від вчасного виявлення певних оперативних і фінансових індикаторів у цеху — ще до того, як вузькі місця виробництва пошкодять відносини з клієнтами.
Подолання вузьких місць у нижчому ступені збирання та трудомісткого переделування
Найважливішим експлуатаційним сигналом, що вказує на необхідність модернізації обладнання, є постійне обмеження продуктивності на наступних виробничих ділянках, наприклад, у зварювальних кабінах та на лініях остаточної збірки. Коли кваліфіковані зварники постійно простають у очікуванні ручної підготовки профілів або витрачають надмірну кількість робочого часу на вторинне зачищення, шліфування та коригування розмірів через різання з відхиленнями від допусків, фінансова основа проекту швидко погіршується. Впровадження промислового лазерного труборізального комплексу принципово змінює це виробниче співвідношення, інтегруючи багатовісну кінематичну рухомість та високодинамічне прискорення для виконання складних косих з’єднань, зрізаних кінців, пазів та отворів під болти за один автоматизований цикл. Ця вища оптоелектронна точність забезпечує мікрорівневі повторювані структурні допуски й бездоганну топографію кромок, повністю усуваючи традиційні «вузькі місця» на етапі наступного контролю, зменшуючи рівень браку деталей та сприяючи безперебійному вирівнюванню при роботизованому чи ручному зварюванні без необхідності ручних коригувань.
Узгодження різноманітних геометрій профілю та максимізація ефективності робочого простору
Додатковим структурним показником модернізації обладнання є зростаюча частота використання різноманітних геометричних профілів у щоденній виробничій матриці, у тому числі квадратних, прямокутних, шестигранних, овальних та складних асиметричних конструкційних каналів. Керування цими різноманітними формами за допомогою окремих механічних налаштувань, локальних пристроїв фіксації або високоступенево ручного додаткового інструментарю призводить до серйозного операційного тертя й неповного використання цінного виробничого простору. Сучасні автоматизовані лазерні установки для різання труб вирішують цю складність, використовуючи передові пневматично затиснені синхронні патрони спереду й ззаду, що приводяться в рух високомоментними сервомеханізмами й забезпечують точну концентричність затискання в широкому діапазоні поперечних перерізів. Ця механічна універсальність дозволяє обробляти різноманітні профілі в одному виробничому циклі, тоді як інтегровані інтелектуальні системи ЧПК-керування з візуальним активним уникненням перешкод динамічно захищають лазерну різальну головку від зіткнень із піднятими заготовками, перетворюючи нестабільну обробку профілів на передбачуваний, високоступенево автоматизований робочий процес.
Визначення розміру штрафів за маржу субпідприємництва та стратегічне масштабування потужностей
Крім внутрішніх процесів у майстернях, конкретні фінансові показники в корпоративному балансі часто надають остаточне обґрунтування для модернізації промислового обладнання. Підприємства, що використовують застаріле обладнання, постійно змушені відмовлятися від складних структурних замовлень або передавати на субпідприємство точну обробку труб третім сторонам, фактично втрачаючи значні виробничі маржі й відмовляючись від безпосереднього контролю над термінами поставки. Коли сукупні капітальні витрати на зовнішніх субпідприємців протягом типового експлуатаційного циклу наближаються до вартості придбання CNC-лазерного обладнання безпосередньо для виробництва, стратегічний перехід стає негайно виправданим. Крім того, сучасні архітектурні та промислові проекти все частіше вимагають складних багатовісних просторових геометрій і складних перетинів труб, які ручні методи виготовлення просто не можуть забезпечити зі стабільною якістю. Закупівля перевіреного лазерного обладнання безпосередньо виробником, підтвердженого міжнародними сертифікатами відповідності, гарантує повний контроль якості, відновлює повну корпоративну рентабельність і забезпечує майбутнє виробництво підприємства в умовах постійно зростаючих глобальних ринкових стандартів.
Висновок: узгодження капітальних витрат із довгостроковою рентабельністю
У кінцевому підсумку, стратегічна міграція на спеціалізовану волоконну трубку лазерний різальний верстат — це зважена калібрування потужностей поточного цеху з метою комерційного масштабування в майбутньому. Залежність від застарілих методів обробки в елітному виробничому середовищі призводить до постійного зростання фінансових зобов’язань, що тихо підкопують корпоративну рентабельність через надмірні витрати на робочу силу та простої в роботі. Шляхом системної узгодженості закупівлі капіталу з реальними матеріальними умовами, динамічними інженерними потужностями та автоматизованими заводськими робочими процесами виробничі підприємства забезпечують високодоступне виробниче обладнання, яке максимізує продуктивність та одночасно знижує довгострокову вартість на одиницю виробу.
Зміст
- Визнання технічних порогових значень у виробництві структурних профілів
- Подолання вузьких місць у нижчому ступені збирання та трудомісткого переделування
- Узгодження різноманітних геометрій профілю та максимізація ефективності робочого простору
- Визначення розміру штрафів за маржу субпідприємництва та стратегічне масштабування потужностей
- Висновок: узгодження капітальних витрат із довгостроковою рентабельністю