
 EN
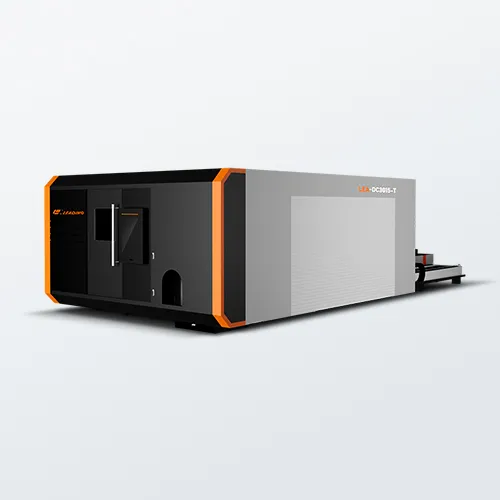
พื้นฐานของเครื่องตัดด้วยเลเซอร์: นิยาม องค์ประกอบหลัก และบริบทในปี ค.ศ. 2026
เอ เครื่องตัดด้วยเลเซอร์ ในปี ค.ศ. 2026 เครื่องตัดด้วยเลเซอร์คือเครื่องมือการผลิตที่ควบคุมด้วยคอมพิวเตอร์ ซึ่งใช้ลำแสงแสงที่เข้มข้นเพื่อละลาย ไหม้ หรือระเหยวัสดุตามเส้นทางที่กำหนดไว้ล่วงหน้า สิ่งที่ทำให้ระบบที่ใช้งานอยู่ในปัจจุบันแตกต่างออกไปคือการผสานรวมอย่างแน่นแฟ้นระหว่างระบบออปติก ระบบขับเคลื่อน และระบบตรวจจับ ภายในโมดูลการผลิตอัจฉริยะเดียว
ระบบย่อยหลัก: แหล่งกำเนิดเลเซอร์ แพลตฟอร์มขับเคลื่อนแบบซีเอ็นซี ระบบออปติก และระบบจ่ายก๊าซช่วย
เครื่องตัดด้วยเลเซอร์อุตสาหกรรมทุกเครื่องประกอบขึ้นจากส่วนย่อยสี่ส่วนที่เชื่อมโยงกันอย่างแนบแน่น แหล่งกำเนิดเลเซอร์—ซึ่งมักเป็นออสซิลเลเตอร์ไฟเบอร์หรือหลอดก๊าซคาร์บอนไดออกไซด์—ทำหน้าที่สร้างลำแสงดิบ สำหรับการตัดโลหะ เลเซอร์ไฟเบอร์เป็นที่นิยมใช้มากที่สุด เนื่องจากความยาวคลื่นสั้นและประสิทธิภาพการแปลงพลังงานไฟฟ้าสูง โดยระบบหลายรุ่นในปัจจุบันมีประสิทธิภาพการใช้พลังงานจากปลั๊กไฟ (wall-plug efficiency) สูงกว่าร้อยละ 40 ลำแสงเดินทางผ่านบานพับป้องกันหรือแขนกลที่สามารถเคลื่อนไหวได้ไปยังหัวตัด ซึ่งชุดเลนส์ภายในจะทำหน้าที่โฟกัสลำแสงให้เป็นจุดที่เล็กกว่าเส้นผมมนุษย์
แพลตฟอร์มการเคลื่อนที่แบบซีเอ็นซี ทำหน้าที่ย้ายหัวตัดหรือชิ้นงานตามคำสั่งรหัสจี (G-code) แพลตฟอร์มรุ่นใหม่ใช้มอเตอร์เชิงเส้นพร้อมเอนโคเดอร์ความละเอียดย่อยระดับไมโครเมตร และระบบวางแผนเส้นทางที่จำกัดค่าเจอร์ก (jerk) เพื่อรักษาความแม่นยำในการระบุตำแหน่งไว้ที่ 0.05 มิลลิเมตร แม้ขณะเคลื่อนที่ด้วยความเร็วเกิน 300 เมตรต่อนาที ระบบออปติกส์—รวมถึงกระจกสะท้อน โคลิเมเตอร์ และหน้าต่างป้องกัน—ช่วยรักษาคุณภาพของลำแสง ส่วนระบบปรับโฟกัสอัตโนมัติด้วยมอเตอร์จะชดเชยการเปลี่ยนแปลงความหนาของวัสดุระหว่างการตัด ระบบย่อยที่สี่คือระบบจ่ายก๊าซช่วยตัด ซึ่งปล่อยก๊าซออกซิเจน ไนโตรเจน หรืออากาศอัดผ่านหัวฉีดแบบร่วมแกนกับลำแสง เพื่อขับวัสดุที่หลอมละลายออก ปกป้องเลนส์ และเร่งปฏิกิริยาเอกโซเทอร์มิกที่เพิ่มความเร็วในการตัดเหล็กกล้าคาร์บอนต่ำเป็นสองเท่า
จากเครื่องมือแบบดั้งเดิมสู่จุดเชื่อมต่อการผลิตอัจฉริยะ: นิยามบทบาทของเครื่องตัดด้วยเลเซอร์ใหม่ในระบบนิเวศอุตสาหกรรม 4.0
เมื่อก่อนเครื่องตัดด้วยเลเซอร์เป็นอุปกรณ์แบบแยกตัวที่ควบคุมผ่านพานเดนต์อย่างง่าย แต่ปัจจุบันได้เปลี่ยนมาเป็นโหนดการประมวลผลข้อมูลที่ขอบเครือข่าย (edge-computing node) ซึ่งเชื่อมต่อกับระบบโรงงานอัจฉริยะ ระบบเกตเวย์อุตสาหกรรมอินเทอร์เน็ตของสรรพสิ่ง (IIoT) ที่ฝังอยู่ภายในเครื่องส่งข้อมูลแบบเรียลไทม์—เช่น กำลังเลเซอร์ ความดันก๊าซ การสั่นสะเทือนของแกนเคลื่อนที่ และสภาพของหัวพ่น—ไปยังระบบบริหารการผลิตส่วนกลาง (MES) ซึ่งทำให้เกิดการควบคุมคุณภาพแบบวงจรปิด: กล้องวิชันภายในหัวตัดตรวจสอบความกว้างของรอยตัด (kerf width) และแบบจำลองปัญญาประดิษฐ์ (AI) ปรับพารามิเตอร์ต่าง ๆ ภายในไม่กี่มิลลิวินาที เครื่องยังมีส่วนร่วมในการสร้างแบบจำลองดิจิทัลแฝด (digital twin) เพื่อสนับสนุนการวางแผนการผลิตเชิงพยากรณ์และการแก้ไขปัญหาจากระยะไกล ภายในปี ค.ศ. 2026 เครื่องตัดด้วยเลเซอร์ไม่ใช่เพียงเครื่องมือตัดอีกต่อไป แต่เป็นทรัพย์สินที่มีความสามารถรับรู้ตนเอง มีการเชื่อมต่อเครือข่าย และสื่อสารกับหุ่นยนต์โหลดวัสดุ ซอฟต์แวร์ ERP และแพลตฟอร์มบำรุงรักษา กลายเป็นส่วนเชื่อมที่สำคัญในกระบวนการผลิตอัตโนมัติแบบไม่มีคนควบคุม (lights-out production)
หลักการทำงานของเครื่องตัดด้วยเลเซอร์: หลักฟิสิกส์ ลำดับขั้นตอนการผลิต และการควบคุมแบบเรียลไทม์
ปฏิสัมพันธ์ระหว่างโฟตอนกับวัสดุ: การดูดซับ การหลอมละลาย/การระเหิด และการเกิดรอยตัด (kerf) ตามชนิดของวัสดุ
การดำเนินการพื้นฐานเริ่มต้นขึ้นเมื่อเครื่องตัดด้วยเลเซอร์ส่งลำแสงโฟตอนที่เข้มข้นไปยังผิวของวัสดุ วัสดุจะดูดซับพลังงานแสงที่รุนแรงนี้ แล้วเปลี่ยนเป็นความร้อนทันที การโต้ตอบนี้ขึ้นอยู่กับการดูดซับความยาวคลื่นอย่างสำคัญ ตัวอย่างเช่น โลหะอย่างเหล็กสามารถดูดซับความยาวคลื่นของเลเซอร์ไฟเบอร์ที่ 1.06 ไมโครเมตรได้อย่างมีประสิทธิภาพ ทำให้เกิดการหลอมละลายหรือระเหิดอย่างรวดเร็ว ก๊าซช่วยตัด—โดยทั่วไปคือไนโตรเจนหรือออกซิเจน—จะพุ่งวัสดุที่หลอมละลายออกจากบริเวณรอยตัด (kerf) ซึ่งเป็นช่องแคบระหว่างขอบที่ถูกตัด เพื่อให้ได้ขอบที่เรียบเนียน สำหรับเหล็กที่มีความหนา ออกซิเจนที่ใช้เป็นก๊าซช่วยจะกระตุ้นปฏิกิริยาเอกโซเทอร์มิก ซึ่งเพิ่มพลังงานและเร่งความเร็วในการตัด เลเซอร์ไฟเบอร์ที่ครองตลาดในปี ค.ศ. 2026 ทำให้สามารถระเหิดโลหะบางๆ ได้อย่างแม่นยำและรวดเร็ว โดยเกิดการบิดเบือนจากความร้อนน้อยที่สุด—จึงเหมาะอย่างยิ่งสำหรับงานแผ่นโลหะที่ต้องการความแม่นยำสูง
การควบคุมลำแสงแบบรวมกับระบบ CNC: การประสานการเคลื่อนที่ การติดตามจุดโฟกัส และการป้อนกลับแบบปิดวงจรในเครื่องตัดด้วยเลเซอร์รุ่นใหม่
เครื่องตัดด้วยเลเซอร์รุ่นทันสมัยใช้ระบบซีเอ็นซีอันซับซ้อนในการควบคุมการเคลื่อนที่ของหัวเลเซอร์ให้สอดคล้องกับการปล่อยลำแสงอย่างแม่นยำ หลังจากโหลดไฟล์ดิจิทัลรูปแบบจีโค้ดแล้ว ระบบซีเอ็นซีจะสั่งการมอเตอร์ความแม่นยำสูงให้นำทางหัวตัดตามเส้นทางที่กำหนดไว้ล่วงหน้าโดยมีความคลาดเคลื่อนน้อยที่สุด การติดตามจุดโฟกัสช่วยรักษาขนาดจุดโฟกัสที่คงที่และเล็กมาก—มักไม่เกิน 0.2 มิลลิเมตร—ซึ่งเป็นสิ่งจำเป็นสำหรับความกว้างของรอยตัดที่สม่ำเสมอ โดยเฉพาะเมื่อตัดแผ่นโลหะที่ไม่เรียบหรือบิดงอ เซนเซอร์ในตัวให้ข้อมูลย้อนกลับแบบวงจรปิดเกี่ยวกับความสูงขณะตัด กำลังลำแสง และระยะห่างระหว่างหัวพ่นกับวัสดุ ทำให้สามารถปรับแกนแซดแบบจุลภาคแบบเรียลไทม์เพื่อชดเชยการบิดงอของวัสดุ ความร่วมมืออันชาญฉลาดระหว่างการเคลื่อนที่ ระบบออปติก และก๊าซนี้ ทำให้สามารถตัดรูปทรงเรขาคณิตที่ซับซ้อนและมุมแหลมได้ด้วยความเร็วสูง—ซึ่งเป็นลักษณะเด่นของการผลิตชิ้นส่วนโลหะแผ่นในยุคปัจจุบัน
ประเภทของเลเซอร์ที่ใช้ในการตัดในปี ค.ศ. 2026: เลเซอร์ไฟเบอร์ครองตลาดเป็นหลัก เลเซอร์คาร์บอนไดออกไซด์ใช้ในงานเฉพาะทาง และการพัฒนาเลเซอร์แบบไฮบริดก้าวหน้าขึ้น
เหตุใดเลเซอร์ไฟเบอร์จึงเป็นผู้นำในการตัดโลหะ: ประสิทธิภาพ คุณภาพของลำแสง และข้อได้เปรียบด้านการบำรุงรักษาในเครื่องตัดด้วยเลเซอร์ในปัจจุบัน
เลเซอร์ไฟเบอร์ครองตลาดการแปรรูปโลหะในปี ค.ศ. 2026 เนื่องจากประสิทธิภาพการใช้พลังงานไฟฟ้าสูงถึงร้อยละ 30–50 ซึ่งสูงกว่าระบบเลเซอร์คาร์บอนไดออกไซด์แบบดั้งเดิมประมาณสามเท่า จึงช่วยลดการใช้พลังงานและต้นทุนในการดำเนินงาน คุณภาพของลำแสงที่ใกล้เคียงกับขีดจำกัดของการกระจาย (M² < 1.3) ทำให้สามารถตัดได้แม่นยำยิ่งขึ้นด้วยความกว้างของรอยตัดที่ควบคุมได้ดี และเพิ่มความเร็วในการตัดวัสดุโลหะที่สะท้อนแสง เช่น ทองแดงและอลูมิเนียม ซึ่งเคยเป็นอุปสรรคต่อการดูดซับพลังงานของเลเซอร์คาร์บอนไดออกไซด์มาก่อน ระบบบำรุงรักษาก็ง่ายขึ้นด้วยโครงสร้างไฟเบอร์แบบบูรณาการที่ไม่จำเป็นต้องปรับแนวกระจกหรือเติมก๊าซเข้าไปในห้องเรโซเนเตอร์อีกต่อไป ส่วนแหล่งกำเนิดพลังงานแบบไดโอดยังมีอายุการใช้งานเฉลี่ยเกิน 30,000 ชั่วโมง อัลกอริธึมการบำรุงรักษาเชิงพยากรณ์ในปัจจุบันยังใช้ข้อมูลจากเซนเซอร์เพื่อคาดการณ์ความผิดปกติล่วงหน้า ตามรายงานของ Fortune Business Insights (2025) เลเซอร์ไฟเบอร์มีแนวโน้มจะครองส่วนแบ่งตลาดเครื่องตัดทั่วโลกถึงร้อยละ 29.44 ในปี ค.ศ. 2026 ซึ่งยืนยันสถานะของมันในฐานะทางเลือกหลักสำหรับงานตัดแผ่นโลหะและงานผลิตจำนวนมาก
ก๊าซคาร์บอนไดออกไซด์และทางเลือกแบบของแข็งรุ่นใหม่: การจับคู่ความยาวคลื่นให้สอดคล้องกับวัสดุที่ไม่ใช่โลหะ และนวัตกรรมระบบไฮบริด
เลเซอร์ก๊าซคาร์บอนไดออกไซด์ (ความยาวคลื่น 10.6 ไมโครเมตร) ยังคงมีบทบาทที่ไม่สามารถแทนที่ได้ในการตัดวัสดุอินทรีย์ เช่น อะคริลิก ไม้ หนัง และสิ่งทอ เนื่องจากความยาวคลื่นที่ยาวนี้ถูกดูดซับได้ดีโดยวัสดุเหล่านี้ จึงให้ขอบที่เรียบสะอาดและผ่านการขัดเงาด้วยความร้อนอย่างสม่ำเสมอ โดยเกิดการไหม้หรือเขตที่ได้รับผลกระทบจากความร้อนน้อยที่สุด — ซึ่งเป็นปัจจัยสำคัญสำหรับงานป้าย บรรจุภัณฑ์ และงานตกแต่ง ขณะเดียวกัน นวัตกรรมเลเซอร์แบบของแข็งกำลังได้รับความนิยมเพิ่มขึ้น ได้แก่ เลเซอร์เซมิคอนดักเตอร์ที่ปรับความยาวคลื่นได้ และระบบไฮบริดที่รวมแหล่งกำเนิดเลเซอร์ไฟเบอร์สำหรับการตัดโลหะเข้ากับโมดูลก๊าซคาร์บอนไดออกไซด์หรือยูวีสำหรับงานวัสดุที่ไม่ใช่โลหะ ทำให้เครื่องตัดเลเซอร์หนึ่งเครื่องสามารถรองรับการใช้งานได้หลากหลายยิ่งขึ้น ผู้ผลิตบางรายยังผสานระบบส่งลำแสงสองความยาวคลื่นไว้ในตัว ช่วยให้เปลี่ยนประเภทวัสดุได้อย่างรวดเร็วโดยไม่ต้องปรับแนวลำแสงอีก แม้ว่าเลเซอร์ไฟเบอร์จะครองตำแหน่งนำในงานโลหะมากขึ้นเรื่อย ๆ แต่เลเซอร์ก๊าซคาร์บอนไดออกไซด์และสถาปัตยกรรมแบบไฮบริดยังคงรักษาบทบาทเฉพาะที่มั่นคงไว้ได้ — ส่งเสริมการอยู่ร่วมกันเชิงเทคโนโลยี แทนที่จะถูกแทนที่จนหมดไป
แนวโน้มเครื่องตัดด้วยเลเซอร์ปี 2026: การผสานรวมปัญญาประดิษฐ์ การเชื่อมต่ออัจฉริยะ และการดำเนินงานที่ยั่งยืน
การบำรุงรักษาเชิงพยากรณ์และปรับเส้นทางการตัดแบบปรับตัวได้ด้วยปัญญาประดิษฐ์ เพื่อเพิ่มเวลาในการใช้งานจริงและความแม่นยำ
ปัญญาประดิษฐ์เปลี่ยนเครื่องตัดด้วยเลเซอร์ให้กลายเป็นหน่วยผลิตที่สามารถปรับตัวเองให้เหมาะสมได้อย่างอัตโนมัติ ข้อมูลจากเซนเซอร์แบบเรียลไทม์ถูกส่งเข้าสู่อัลกอริทึมเพื่อทำนายการสึกหรอของชิ้นส่วนต่าง ๆ เช่น การเสื่อมสภาพของเลนส์ การกัดกร่อนของหัวพ่น หรือความเหนื่อยล้าของไดโอดปั๊ม ซึ่งจะกระตุ้นให้ดำเนินการบำรุงรักษาเฉพาะเมื่อจำเป็นเท่านั้น วิธีการเชิงพยากรณ์นี้ช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ และยืดอายุการใช้งานของเครื่องจักรไปพร้อมกัน ขณะเดียวกัน ระบบปรับเส้นทางการตัดแบบปรับตัวได้จะวิเคราะห์ความแปรผันของวัสดุ การเคลื่อนคลาดของอุณหภูมิ และสภาพพื้นผิว เพื่อคำนวณเส้นทางการตัดที่ราบลื่นที่สุด เร็วที่สุด และประหยัดพลังงานมากที่สุดแบบทันทีทันใด ฟังก์ชันทั้งสองนี้ทำงานร่วมกันอย่างกลมกลืน ทำให้ทุกงานกลายเป็นวงจรการเรียนรู้ที่ช่วยยกระดับความเร็วและความแม่นยำด้านมิติอย่างต่อเนื่อง ขณะเดียวกันก็ลดการใช้พลังงานต่อชิ้นงาน และสนับสนุนเป้าหมายด้านความยั่งยืนทั่วทั้งโรงงานผลิต
คำถามที่พบบ่อย
อะไรที่ทำให้เครื่องตัดด้วยเลเซอร์แตกต่างจากเครื่องมือตัดแบบดั้งเดิม
เครื่องตัดด้วยเลเซอร์ใช้ลำแสงที่เข้มข้นเพื่อการตัด ซึ่งช่วยให้ได้ความแม่นยำสูง ความเร็วสูง และสามารถตัดวัสดุหลากหลายชนิดได้โดยเกิดการบิดเบือนน้อยที่สุด
ทำไมไฟเบอร์เลเซอร์จึงเป็นที่นิยมสำหรับการตัดโลหะ
เลเซอร์ไฟเบอร์มีประสิทธิภาพการใช้พลังงานไฟฟ้าสูงกว่า มีคุณภาพของลำแสงดีกว่า ต้องบำรุงรักษาน้อยกว่า และให้สมรรถนะเหนือกว่าเมื่อใช้กับโลหะที่สะท้อนแสง เช่น อะลูมิเนียมและทองแดง
ปัญญาประดิษฐ์ (AI) ช่วยปรับปรุงการดำเนินงานของเครื่องตัดด้วยเลเซอร์อย่างไร
ปัญญาประดิษฐ์ (AI) ช่วยให้สามารถทำนายและวางแผนการบำรุงรักษาล่วงหน้า ปรับแต่งเส้นทางการตัดแบบปรับตัวได้ และให้ข้อมูลย้อนกลับแบบเรียลไทม์ ซึ่งส่งผลให้ได้ความแม่นยำสูงขึ้น ระยะเวลาทำงานต่อเนื่องยาวนานขึ้น และลดการใช้พลังงาน
วัสดุใดที่เหมาะกับเลเซอร์ CO₂ มากที่สุด
เลเซอร์ CO₂ เหมาะอย่างยิ่งสำหรับการตัดวัสดุอินทรีย์ เช่น ไม้ อะคริลิก สิ่งทอ และหนัง เนื่องจากความยาวคลื่นที่ยาวกว่าจึงถูกดูดซับได้ดีกว่าโดยวัสดุเหล่านี้
ระบบ CNC มีบทบาทอย่างไรในการตัดด้วยเลเซอร์
ระบบ CNC ควบคุมการเคลื่อนที่ของหัวตัด ประสานเวลาการปล่อยลำแสง และปรับการติดตามจุดโฟกัส เพื่อให้ได้การตัดที่แม่นยำและรวดเร็วแม้บนรูปทรงเรขาคณิตที่ซับซ้อน
สารบัญ
- พื้นฐานของเครื่องตัดด้วยเลเซอร์: นิยาม องค์ประกอบหลัก และบริบทในปี ค.ศ. 2026
- หลักการทำงานของเครื่องตัดด้วยเลเซอร์: หลักฟิสิกส์ ลำดับขั้นตอนการผลิต และการควบคุมแบบเรียลไทม์
- ประเภทของเลเซอร์ที่ใช้ในการตัดในปี ค.ศ. 2026: เลเซอร์ไฟเบอร์ครองตลาดเป็นหลัก เลเซอร์คาร์บอนไดออกไซด์ใช้ในงานเฉพาะทาง และการพัฒนาเลเซอร์แบบไฮบริดก้าวหน้าขึ้น
- แนวโน้มเครื่องตัดด้วยเลเซอร์ปี 2026: การผสานรวมปัญญาประดิษฐ์ การเชื่อมต่ออัจฉริยะ และการดำเนินงานที่ยั่งยืน
- คำถามที่พบบ่อย