
 EN
Grunnatriði ljósskjáravélar: Skilgreining, lykilhlutir og samhengi ársins 2026
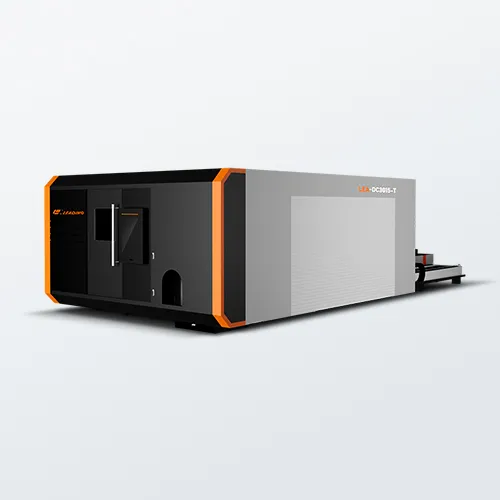
Ageislaklippimyndavél árið 2026 er ljósskjári vélin tölvustýrt framleiðslutæki sem notar samþrýst ljósstraum til að smelta, brenna eða rýma efni eftir ákveðinni leið. Það sem gerir nútímaskerfið sérstakt er nauðugur samruni ljósfræði, hreyfinga og skynjunar í einu snjallt framleiðslumódel.
Lykilundirkerfi: ljósheimild, CNC-hreyfistig, ljósfræði og aðstoðargassending
Sérhver iðnaðarláserskjárslíkja er byggð á fjórum millihengjum undirkerfum. Láserskjaldurinn – venjulega fílurhljóðfæri eða CO₂-rör – framleiðir upprunalega láserrásina. Fyrir skurð í málmum eru fílurlásar yfirburðar vegna stuttu bylgjulengdar og hárra raunvirkni í rafmagni, og margar kerfislausnir ná nú þegar yfir 40% vegg-plugg virkni. Rásin fer í gegnum verndarbeilur eða hreyfanlega arm til skurðhausar, þar sem linsusamsetning beinir hana í punkt sem er minni en manns hárs.
CNC-hreyfistigurinn færir skurðhausann eða vinnustuðulinn samkvæmt G-kóða skipunum. Nútíma stigur nota línulega rafmagnsrásir með undir-míkrometer tölva og feriláætlun sem takmarkar áhrif skjótsku til að viðhalda staðfestri nákvæmni á 0,05 mm við hraða yfir 300 m/min. Optík – þar á meðal speglar, samhliðarstillingar og verndargluggar – varðveitir gæði geisla, en rafstýrt fókusstillunarkerfi kompenserar fyrir breytingar á þykkt efna í miðjum skurði. Fjórða undirkerfið er hjálpargasgjafa: regluleg straumur af súrefni, stickstofni eða þjöppuðu lofti rennur út gegnum múlann ásamt geislanum, dregur út smeltu efni, verndar linsuna og vekur upp hitaframleiðandi bruna sem tvöfaldar skurðhraðann í lágt kolefnishálfu járni.
Frá gamall tíma verkfæri til snjalls framleiðslustigs: endurskilgreining á geislaskurðarvél í Industry 4.0 kerfum
Þegar einu sinni sjálfstætt tól sem stýrt var með einfaldri hnappastýringu hefur laserskjárslitvélin verið breytt í tengda „edge-computing“ einingu í skynsamlega framleiðsluverkstæði. Innbyggðar IIoT-gáttir senda rauntíma gögn – til dæmis laserafl, gasþrýsting, ásasvigrun og ástand sníðhöfuðs – á miðju framleiðslustjórnunarkerfi (MES). Þetta gerir lokaðan gæðastjórnunarlykkju mögulega: sjónvél inni í skjárslitshöfðinu athugar breidd skurðs, og AI-gerðir stilla stillingarnar innan millisekúndna. Vélin veitir líka gögn fyrir stafrænan tvilling, sem styður spá um framkvæmdatíma og fjarlagfellingu vandamála. Árið 2026 er laserskjárslitvélin ekki lengur aðeins skurðvéld; hún er sjálfsvisk, netuð eign sem kemur í samband við hleðsluróbota, ERP-hugbúnað og viðhaldskerfi, og myndar lykilband í sjálfstæðri, ómannvirkri framleiðslu.
Hvernig laserskjárslitvélin virkar: efnisfræði, ferlar og rauntíma stjórnun
Virkni ljósafna við efni: upptaka, smelti/úrgangur og myndun skurðs eftir efna tegund
Grunnlegður virkni byrjar þegar ljásgeislarinn í skerfivélinni beinir samþætta geisla af ljósvarpum á yfirborð efna. Efnið neyskir þessa miklu ljósorku og umbreytir henni strax í hita. Þessi viðbrögð eru háð mjög mikið lengd á ljósbylgju sem efnið neyskir: málmar eins og stál neyska 1,06 µm bylgjulengd fílur-ljásgeisla á vel, sem veldur hröðum smeltun eða uppþyngingu. Aukagás – venjulega dísilnáttúr eða súrefni – blásir smelt efni úr kerfi (þynnum skerfisgapi) til að mynda hreinan brún. Þegar stál er þykkara veldur súrefnisaukagás exótermískri viðbrögðum sem bæta við orku og hækka skerfihraðann. Fílur-ljásgeislarinn hefur verið yfirráðandi árið 2026 og gerir mögulegt nákvæma og hröð uppþyngun þunns málmefnis með lágustu mögulegu hitasvörun – og er því í lagi fyrir kröfuþungar plátuskerfingarforrit.
CNC-integruð geislastýring: hreyfisstefning, fókusfylgni og lokaður bakmálsstraumur í nútíma ljásgeislaskeifuvélum
Tímabundin ljaserklippivél framkvæmir klipp með flóknum CNC-kerfi sem samstillir hreyfingu ljaserhöfuðsins við útgang ljaserstraumsins. Eftir að stafrænn G-kóða skrá er hlaðin inn stýrir CNC-kerfið nákvæmum rafmagnshreyfimótum til að leiða klippihöfuðið eftir ákveðinni slóð með lágmarkssprengingu. Fókusstjórnun heldur fastri, mjög litlum punktastærð – oft undir 0,2 mm – sem er nauðsynlegt fyrir jafna klippibreiðd, sérstaklega á ójöfnu eða brotinnu plátum. Innbyggðar skynjarar veita lokaða lykla ábendingu um klippihæð, ljaserorku og fjarlægð á milli sprautu og efna, sem gerir kleift rauntíma mikilbreytingar á Z-ásnum til að kompensera fyrir brot á efni. Þessi snjall samvirkja hreyfinga, ljósfræði og gas tryggir hraða framkvæmd tæpligra myndrænna mynstura og skarpa horna – einkenni tímaþýðandi plátubrotunar.
Ljasergerðir fyrir klippingu árið 2026: Framhaldandi yfirráð fiber-ljasers, takmarkaðar notkunarviðfangsefni CO₂-ljasers og framfarir í hybrid-tækni
Af hverju leiða frumfílurásumskerjuskerfi í málmsskæringu: árangur, gæði geisla og viðhaldsfyrirheit í daglegum láser-skærum
Fílur-laserar stjórna metallvinnslu árið 2026 vegna rafvirkisins sem náir 30–50% – um þrír sinnum meiri en við hefðbundin CO₂-kerfi – sem lækkar orkunotkun og reksturskostnað. Nákvæmni geisla þeirra, sem er næstum diffraðar takmarkað (M² < 1,3), gerir kleift ná nákvæmum skurðbreiddum og hraðari skurðhraða á endurspeglandi legeringum eins og kopri og álúmíníum, sem voru áður vandamál fyrir CO₂-geislaþol. Viðhald er einfaldara: einhluta fílurbyggingin felur ekki í sér spegilstillun né endurfullnun gass í geislarás, og díóðauppsprettur hafa venjulega yfir 30.000 klukkustunda líftíma. Spáandi viðhaldsreiknirit notast nú við gagnasensara til að spá um villa. Samkvæmt Fortune Business Insights (2025) er búist við því að fílur-laserar taki 29,44% af heimsmarkaði skurðvéla árið 2026 – sem festir stöðu þeirra sem sjálfgefna valkost fyrir plátuvinnslu og framleiðslu í miklum magni.
CO₂ og nýjungar í staðfestu rúmfræði: að passa bylgjulengd við ómetall-metaliði og nýjungar í blönduðum kerfum
CO₂ geislar (10,6 µm bylgjulengd) eru enn óskiptanlegir til að skera líffræðilega efni eins og akryl, við, skinn og textíl. Langa bylgjulengdin er auðveldlega absorbed af þessum undirlögum, sem gefur hreinlega, flammuskornar brúnar með lágri eldhörðu eða hituáhrifasvæði – mikilvægt fyrir tákn, umbúðir og dekorativar notkunir. Á meðan eru nýjungar í staðfestu rúmfræði að vekja athygli: stillanlegir halldælisgeislar og blönduð kerfi sem sameina fibergeisla til skerandi metalla og CO₂ eða UV einingar fyrir ómetall-verkefni bæta fjölbreytileikan í einu skerigeislasvéi. Sumir framleiðendur innbyggja tvö-bylgjulengd geislastefnun, sem gerir kleift að skipta á milli efnaþátta á fljótlegra hátt án þess að þurfa að stilla. Á meðan fiber geislar festa sig sterkari stöðu í metallaforritum, tryggja CO₂ og blönduð kerfisuppbyggingar langvarandi sérstöðu – sem tryggir samvist tæknilaust í stað úrelsis.
trends í ljaserklippivélum árið 2026: AI-samspil, snjallt tengsl og sjálfbær rekstur
Forspárbundin viðhaldsþjónusta með notkun á AI og aðlögun á klippisvæði fyrir hámarkaðan virkni- og nákvæmni
AI umbreytir ljaserklippivélunni í sjálfbært aðlöguð framleiðsluaukningu. Rauntíma gagnasafn frá skynjara matar reikniritum sem spá í slitageiningum – svo sem útfellingu á linsu, slitageiningu á dúsum eða þurrkun á pumpudiódum – og vekur viðhald einungis þegar það er nauðsynlegt. Þessi forspárbundna aðferð minnkar óáætlaða stöðu tíma og lengir líftíð vélarinnar. Á sama tíma greinir aðlögun á klippisvæði breytingar í efni, hitadreifingu og yfirborðsástandi til að endurreikna jafnastu, hröðustu og orkueffektífasta klippisbrautina í rauntíma. Þessar virkni vinna saman og breyta hverju verki í læringarferli sem endurtekið bætir bæði hraða og víddanákvæmni – á meðan orkunotkun á hlut er minnkuð og styðst við sjálfbæra markmið á framleiðslusvæðinu.
Algengar spurningar
Hvað gerir ljósskárannt vélar ólíkar hefðbundnum skurðtólum?
Ljósskárannt vélar nota samþrýtt ljósstraum til að skera, sem gerir það mögulegt að ná háum nákvæmni, hraða og geta unnið með ýmsum efni án mikilla afbrigðis.
Af hverju eru frumgælur ljósskárannt fögruð fyrir skurð á málm?
Frumgælur ljósskárannt fögruð eru raunhæfari í notkun rafmagns, gefa betri gæði ljósstraums, krefjast minna viðhalds og sýna betri niðurstöður við skurð á spegilandi málmum eins og álúmíníum og kopri.
Hvernig bætir AI við rekstur ljósskárannta vélanna?
AI gerir kleift að spá um viðhald, stilla skurðslóðina sjálfvirkilega og veita rauntíma ábendingar, sem tryggir hærri nákvæmni og virkni en einnig lækkar orkunotkun.
Hver efni eru best hent fyrir CO₂ ljósskárannt fögruð?
CO₂ ljósskárannt fögruð eru sérstaklega hent fyrir skurð á líffæraefnum eins og tré, akryl, textílum og skinn vegna lengri bylgjulengdar þeirra.
Hvaða hlutverk hefur CNC kerfið í ljósskárunni?
CNC-kerfið stjórnar hreyfingu skurðhausins, samstillir geislaútganginn og stillir fókusfylgju til að framkvæma nákvæmar, háhraða skurði á því er erfitt að skera.
Efnisyfirlit
- Grunnatriði ljósskjáravélar: Skilgreining, lykilhlutir og samhengi ársins 2026
- Hvernig laserskjárslitvélin virkar: efnisfræði, ferlar og rauntíma stjórnun
- Ljasergerðir fyrir klippingu árið 2026: Framhaldandi yfirráð fiber-ljasers, takmarkaðar notkunarviðfangsefni CO₂-ljasers og framfarir í hybrid-tækni
- trends í ljaserklippivélum árið 2026: AI-samspil, snjallt tengsl og sjálfbær rekstur
- Algengar spurningar