
 EN
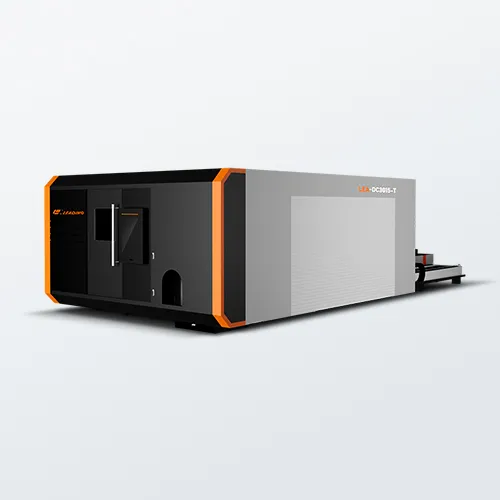
مبانی دستگاه برش لیزری: تعریف، اجزای اصلی و زمینهٔ سال ۲۰۲۶
ا دستگاه برش لیزری در سال ۲۰۲۶، دستگاه برش لیزری ابزاری ساختشده با کنترل رایانهای است که از پرتوی متمرکز نور برای ذوب کردن، سوختن یا تبخیر مواد در طول مسیری پیشتعریفشده استفاده میکند. آنچه سیستمهای امروزی را متمایز میکند، ادغام نزدیک اپتیک، حرکت و حسگرها در یک ماژول تولیدی هوشمند و واحد است.
زیرسیستمهای کلیدی: منبع لیزر، پلتفرم حرکتی CNC، اپتیک و سیستم تأمین گاز کمکی
هر دستگاه لیزری صنعتی برای برش، حول چهار زیرسیستم متقابل و وابسته به هم ساخته میشود. منبع لیزر—که معمولاً یک نوسانگر فیبری یا لولهٔ CO₂ است—پرتوی اولیه را تولید میکند. در برش فلزات، لیزرهای فیبری به دلیل طول موج کوتاه و بازده الکتریکی بالای خود، پیشرو هستند و بسیاری از سیستمها اکنون بازده مصرف انرژی از دیوار (wall-plug efficiency) بیش از ۴۰ درصد را دارند. پرتو از طریق کیسههای محافظ یا بازوی مفصلی به سر برش میرسد، جایی که مجموعهای از عدسیها آن را به نقطهای کوچکتر از موی انسان متمرکز میکند.
پلتفرم حرکتی سیانسی، سر برش یا قطعه کار را بر اساس دستورالعملهای کد جی جابجا میکند. پلتفرمهای مدرن از موتورهای خطی بههمراه انکودرهای زیرمیکرومتری و برنامهریزی مسیر با محدودیت جرک استفاده میکنند تا دقت موقعیتی ۰٫۰۵ میلیمتری را در سرعتهای حرکتی بالاتر از ۳۰۰ متر بر دقیقه حفظ نمایند. اپتیکها — از جمله آینهها، کولیماتورها و پنجرههای محافظ — کیفیت پرتو را حفظ میکنند، در حالی که سیستم تنظیم خودکار فوکوس با موتور، تغییرات ضخامت مواد را در حین برش جبران میکند. چهارمین زیرسیستم، تأمین گاز کمکی است: جریانی کنترلشده از اکسیژن، نیتروژن یا هواي فشرده از نازل بهصورت هممحور با پرتو خارج میشود تا مواد مذاب را خارج کند، عدسی را محافظت کند و واکنشهای گرمایی را تحریک کند که در فولاد نرم، سرعت برش را دو برابر میکند.
از ابزار سنتی تا گرهای هوشمند در تولید: بازتعریف ماشین برش لیزری در اکوسیستمهای صنعت ۴٫۰
در گذشته، این دستگاه برش لیزری ابزاری مستقل بود که با استفاده از یک کنترلکنندهٔ ساده فعال میشد؛ اما امروزه به یک گرهٔ محاسباتی در لبهٔ شبکه، متصل به کارخانهٔ هوشمند تبدیل شده است. دروازههای جاسازیشدهٔ اینترنت اشیا برای صنعت (IIoT) دادههای زنده را — از جمله توان لیزر، فشار گاز، لرزش محورها و وضعیت نازل — به سیستم اجرای تولید مرکزی (MES) ارسال میکنند. این امر کنترل کیفیت حلقهبسته را ممکن میسازد: دوربین بینایی ماشین درون سر برش، عرض شیار برش (kerf) را بررسی میکند و مدلهای هوش مصنوعی در عرض چند میلیثانیه پارامترها را تنظیم مینمایند. این دستگاه همچنین در ایجاد دوئل دیجیتال (digital twin) نقش دارد و از برنامهریزی پیشبینانه و عیبیابی از راه دور پشتیبانی میکند. در سال ۲۰۲۶، دستگاه برش لیزری دیگر صرفاً یک ابزار برش نیست؛ بلکه داراییای شبکهای و خودآگاه است که با رباتهای بارگیری، نرمافزار ERP و پلتفرمهای نگهداری ارتباط برقرار میکند و پیوندی اساسی در تولید خودکار و بدون نیروی انسانی (lights-out) محسوب میشود.
روش کار دستگاه برش لیزری: فیزیک، جریان فرآیند و کنترل زنده
تعامل فوتون و ماده: جذب، ذوب یا تبخیر و تشکیل شیار برش (kerf) بسته به نوع ماده
عملیات اصلی زمانی آغاز میشود که دستگاه برش لیزری پرتویی متمرکز از فوتونها را به سطح ماده هدایت میکند. این ماده انرژی نوری شدید را جذب کرده و بلافاصله آن را به گرما تبدیل میکند. این برهمکنش بهطور حیاتی به جذب طول موج وابسته است: فلزاتی مانند فولاد بهطور کارآمد طول موج ۱٫۰۶ میکرومتری لیزر فیبر را جذب میکنند و باعث ذوب یا تبخیر سریع میشوند. گاز کمکی — معمولاً نیتروژن یا اکسیژن — مواد مذاب را از شیار برش (شکاف باریک برش) خارج میکند تا لبهای تمیز ایجاد شود. در فولاد ضخیمتر، استفاده از اکسیژن بهعنوان گاز کمکی واکنش گرمادهای را تحریک میکند که انرژی اضافی تأمین کرده و سرعت برش را افزایش میدهد. غلبه لیزر فیبر در سال ۲۰۲۶ امکان تبخیر دقیق و سریع فلزات نازک را با حداقل اعوجاج حرارتی فراهم میکند — و این ویژگی آن را برای کاربردهای پیچیده در صفحات فلزی ایدهآل میسازد.
کنترل پرتو یکپارچه با سیانسی: همزمانسازی حرکت، ردیابی کانون و بازخورد حلقهبسته در دستگاههای مدرن برش لیزری
یک دستگاه برش لیزری مدرن با استفاده از یک سیستم پیشرفتهٔ کنترل عددی کامپیوتری (CNC) برش را انجام میدهد که حرکت سر لیزر را با خروجی پرتو هماهنگ میکند. پس از بارگذاری یک پروندهٔ دیجیتالِ کُد-G، سیستم CNC موتورهای دقیق را راهنمایی میکند تا سر برش را در طول مسیری از پیش تعیینشده با انحرافی حداقل هدایت کنند. ردیابی کانونی، اندازهٔ نقطهٔ بسیار کوچک و ثابتی — اغلب کمتر از ۰٫۲ میلیمتر — را حفظ میکند که برای داشتن عرض برش یکنواخت، بهویژه روی ورقهای فلزی ناهموار یا تابخورده، ضروری است. سنسورهای یکپارچه بازخورد حلقهبستهای دربارهٔ ارتفاع برش، توان پرتو و فاصلهٔ نازل از سطح ماده فراهم میکنند و امکان انجام تنظیمات ریز محور Z در زمان واقعی را برای جبران تابخوردگی ماده فراهم میسازند. این همکاری هوشمندانهٔ بین حرکت، اپتیک و گاز، اجرای سریع اشکال پیچیده و گوشههای تیز را ممکن میسازد — ویژگیهای بارز تولید مدرن ورقهای فلزی.
انواع لیزر برای برش در سال ۲۰۲۶: غلبهٔ لیزر فیبری، کاربردهای تخصصی لیزر CO₂ و پیشرفتهای ترکیبی
چرا لیزرهای فیبری در برش فلزات پیشتاز هستند: مزایای کارایی، کیفیت پرتو و نگهداری در ماشینهای امروزی برش لیزری
لیزرهای فیبری در سال ۲۰۲۶ بر پردازش فلزات مسلط هستند، زیرا بازده الکتریکی آنها به ۳۰ تا ۵۰ درصد میرسد—تقریباً سه برابر سیستمهای سنتی دیاکسید کربن—و این امر مصرف انرژی و هزینههای عملیاتی را کاهش میدهد. کیفیت پرتوی نزدیک به حد تفرقپذیری (M² < ۱٫۳) امکان عرض برش دقیق و سرعتهای برش بالاتر را روی آلیاژهای بازتابکنندهای مانند مس و آلومینیوم فراهم میکند که قبلاً جذب تشدید دیاکسید کربن را به چالش کشیده بودند. نگهداری سادهتر شده است: معماری یکپارچهی فیبری همترازی آینهها و پرکردن مجدد گاز رزوناتور را حذف میکند، در حالی که منابع پمپ دیودی معمولاً عمری بیش از ۳۰۰۰۰ ساعت دارند. الگوریتمهای نگهداری پیشبینانه اکنون از دادههای حسگر برای پیشبینی خرابیها استفاده میکنند. بر اساس گزارش فورچون بیزینس اینسایتس (۲۰۲۵)، پیشبینی میشود لیزرهای فیبری در سال ۲۰۲۶ سهم ۲۹٫۴۴ درصدی از بازار جهانی دستگاههای برش را داشته باشند—که جایگاه آنها را بهعنوان انتخاب پیشفرض برای کار با ورقهای فلزی و تولید انبوه تثبیت میکند.
دیاکسید کربن و جایگزینهای نوظهور حالت جامد: هماهنگسازی طول موج با مواد غیرفلزی و نوآوریهای سیستمهای ترکیبی
لیزر دیاکسید کربن (با طول موج ۱۰٫۶ میکرومتر) همچنان در برش مواد آلی مانند آکریلیک، چوب، چرم و پارچه جایگزینناپذیرند. طول موج بلند این لیزرها بهراحتی توسط این مواد جذب میشود و لبههای تمیز و صیقلی شعلهای تولید میکند، بدون سوختگی یا منطقه تحت تأثیر حرارت — ویژگیای حیاتی برای کاربردهای تابلوسازی، بستهبندی و تزئینی. در همین حال، نوآوریهای حالت جامد در حال رونق یافتن هستند: لیزرهای نیمههادی قابل تنظیم و سیستمهای ترکیبی که منبع فیبری را برای برش فلزات با ماژول دیاکسید کربن یا فرابنفش برای وظایف غیرفلزی ترکیب میکنند، انعطافپذیری را در یک دستگاه برش لیزری واحد افزایش میدهند. برخی سازندگان سیستم توزیع پرتو دو طول موجی را ادغام کردهاند که امکان تغییر سریع و بدون نیاز به تنظیم مجدد بین انواع مواد را فراهم میکند. همانطور که فیبر در کاربردهای فلزی محکمتر میشود، لیزر دیاکسید کربن و معماریهای ترکیبی جایگاههای پایدار خود را حفظ میکنند — و این امر همزیستی فناورانه را تضمین میکند نه منسوخشدن.
روندهای دستگاه برش لیزر در سال ۲۰۲۶: ادغام هوش مصنوعی، اتصال هوشمند و عملکرد پایدار
نگهداری پیشبینیشونده و بهینهسازی تطبیقی مسیر مبتنی بر هوش مصنوعی برای افزایش زمان فعالیت و دقت
هوش مصنوعی دستگاه برش لیزر را به یک گرهٔ تولیدی خودبهینهساز تبدیل میکند. دادههای حسگر در زمان واقعی به الگوریتمها تغذیه میشوند تا سایش قطعات — مانند کاهش کیفیت لنز، فرسایش نازل یا خستگی دیود پمپ — را پیشبینی کنند و نگهداری را تنها در صورت ضرورت فراخوانند. این رویکرد پیشبینیشونده، توقفهای غیرمنتظرهٔ تولید را به حداقل میرساند و عمر دستگاه را افزایش میدهد. همزمان، بهینهسازی تطبیقی مسیر با تحلیل تغییرپذیری مواد، انحراف حرارتی و شرایط سطح، مسیر برشی هموارترین، سریعترین و کارآمدترین از نظر مصرف انرژی را بهصورت بلادرنگ بازمحاسبه میکند. این قابلیتها بهصورت هماهنگ عمل میکنند و هر کار را به چرخهای یادگیری تبدیل میکنند که بهطور مداوم سرعت و دقت ابعادی را ارتقا میدهد — در عین حال مصرف انرژی بهازای هر قطعه را کاهش داده و اهداف پایداری را در سراسر خط تولید پشتیبانی میکند.
سوالات متداول
چه چیزی ماشین برش لیزری را از ابزارهای سنتی برش متمایز میکند؟
ماشینهای برش لیزری از پرتو متمرکز نور برای برش استفاده میکنند که امکان دقت بالا، سرعت بالا و پردازش انواع مواد با حداقل تحریف را فراهم میآورد.
چرا لیزرهای فیبر برای برش فلزات ترجیح داده میشوند؟
لیزرهای فیبر بازده الکتریکی بالاتری دارند، کیفیت پرتو بهتری ارائه میدهند، نیاز کمتری به نگهداری دارند و عملکرد برتری در برش فلزات بازتابکننده مانند آلومینیوم و مس دارند.
هوش مصنوعی چگونه عملیات ماشینهای برش لیزری را بهبود میبخشد؟
هوش مصنوعی امکان نگهداری پیشبینانه، بهینهسازی خودکار مسیر و بازخورد بلادرنگ را فراهم میکند و بدین ترتیب دقت و زمان کارکرد مؤثر را افزایش داده و مصرف انرژی را کاهش میدهد.
کدام مواد برای لیزرهای CO₂ مناسبترند؟
لیزرهای CO₂ در برش مواد ارگانیک مانند چوب، آکریلیک، پارچه و چرم به دلیل جذب بهتر طول موج بلندترشان برجسته هستند.
سیستم CNC در برش لیزری چه نقشی ایفا میکند؟
سیستم سیانسی حرکت سر برش را کنترل میکند، خروجی پرتو را همگامسازی میکند و ردیابی کانونی را تنظیم میکند تا برشهای دقیق و پرسرعت را روی اشکال پیچیده انجام دهد.
فهرست مطالب
- مبانی دستگاه برش لیزری: تعریف، اجزای اصلی و زمینهٔ سال ۲۰۲۶
- روش کار دستگاه برش لیزری: فیزیک، جریان فرآیند و کنترل زنده
- انواع لیزر برای برش در سال ۲۰۲۶: غلبهٔ لیزر فیبری، کاربردهای تخصصی لیزر CO₂ و پیشرفتهای ترکیبی
- روندهای دستگاه برش لیزر در سال ۲۰۲۶: ادغام هوش مصنوعی، اتصال هوشمند و عملکرد پایدار
- سوالات متداول