
 EN
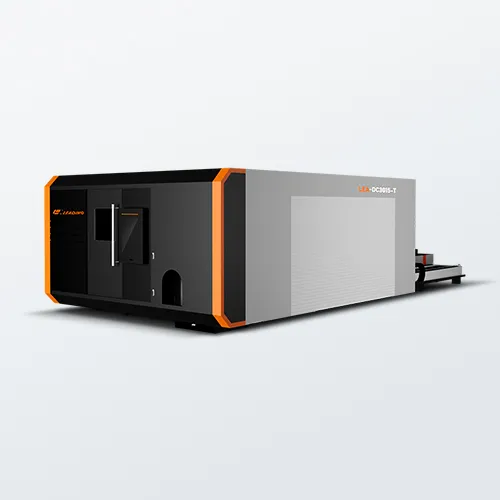
Grundläggande om laserklövermaskiner: Definition, kärnkomponenter och sammanhang år 2026
Alaserklippanläggning år 2026 är en laserklövermaskin ett datorstyrt tillverkningsverktyg som använder en koncentrerad ljusstråle för att smälta, bränna eller förånga material längs en fördefinierad bana. Vad som skiljer dagens system är den nära integrationen av optik, rörelse och sensorik i en enda intelligent tillverkningsmodul.
Nyckelunderenheter: laserkälla, CNC-rörelseplattform, optik och hjälpgasförsörjning
Varje industriell laserskärningsmaskin byggs kring fyra ömsesidigt beroende delsystem. Laserkällan – vanligtvis en fiberoscillator eller en CO₂-rör – genererar den okonstlade strålen. För metallskärning dominerar fiberlasrar på grund av deras korta våglängd och höga elektriska verkningsgrad, och många system överskrider idag 40 % vägguttagsverkningsgrad. Strålen färdas genom skyddande dragskjul eller en artikulerad arm till skärhuvudet, där en linsuppsättning fokuserar den till en fläck som är mindre än ett mänskligt hår.
CNC-rörelseplattformen flyttar skärhuvuden eller arbetsstycket enligt G-kod-instruktioner. Moderna plattformar använder linjärmotorer med undermikrometer-inkodrar och bana-planering med begränsad stöt för att bibehålla en positionsnoggrannhet på 0,05 mm vid färdhastigheter över 300 m/min. Optiken – inklusive speglar, kolimatorer och skyddsfönster – bevarar strålans kvalitet, medan ett motoriserat fokusjusteringssystem kompenserar för ändringar i materialtjocklek under snittet. Den fjärde delsystemet är hjälpgasförsörjning: en reglerad ström syre, kvävgas eller komprimerad luft lämnar munstycket koaxialt med strålen, vilket blåser bort smält material, skyddar linserna och driver exoterma reaktioner som dubblar snitthastigheten i mild stål.
Från ärvd verktyg till intelligent tillverkningsnod: omdefinierar laserstansmaskinen i Industry 4.0-ekosystem
En gång en fristående maskin som styrdes via en enkel hängpendel har laserskärningsmaskinen blivit en ansluten edge-computing-nod i den smarta fabriken. Inbyggda IIoT-gateways strömmar realtidsdata – laserstyrka, gastryck, axelvibration, munstycksförhållande – till ett centralt tillverkningsutförningssystem (MES). Detta möjliggör stängd-loop-kvalitetskontroll: en visionkamera i skärhuvuden undersöker snittbredden, och AI-modeller justerar parametrarna inom millisekunder. Maskinen bidrar också till en digital tvilling, vilket stödjer förutsägande schemaläggning och fjärrfelsökning. År 2026 är laserskärningsmaskinen inte längre bara en skärmaskin; den är en självmedveten, nätverksansluten tillgång som kommunicerar med lastningsrobotar, ERP-programvara och underhållsplattformar, och utgör en avgörande länk i autonom, lights-out-produktion.
Hur en laserskärningsmaskin fungerar: fysik, processflöde och realtidsstyrning
Foton-materie-interaktion: absorption, smältning/ångbildning och snittbildning beroende på materialtyp
Den grundläggande processen påbörjas när laserstyrkan riktar en koncentrerad fotonstråle mot materialytan. Materialet absorberar denna intensiva ljusenergi och omvandlar den omedelbart till värme. Denna interaktion beror kritiskt på våglängdsabsorption: metaller som stål absorberar effektivt en fiberlasers våglängd på 1,06 µm, vilket orsakar snabb smältning eller förångning. En hjälpgas – vanligtvis kväve eller syre – blåser undan smält material från skärnischen (den smala skärslitsen) för att bilda en ren kant. För tjockare stål utlöser syrehjälpgas en exoterm reaktion som tillför energi och ökar skärhastigheten. Fiberlaserns dominans år 2026 möjliggör precisionsstyrning och höghastighetsförångning av tunna metaller med minimal värmedistortion – vilket gör den idealisk för krävande plåttillämpningar.
CNC-integrerad strålstyrning: rörelsesynkronisering, fokusspårning och sluten-styrningsåterkoppling i moderna laserskärningsmaskiner
En modern laserstansmaskin utför snitt genom ett sofistikerat CNC-system som synkroniserar rörelsen hos laserhuvudet med strålutsändningen. Efter inläsning av en digital G-kodfil styr CNC:n precisionmotorer för att leda stanshuvudet längs en förbestämd bana med minimal avvikelse. Fokusspårning bibehåller en konstant, mycket liten fläckstorlek – ofta under 0,2 mm – vilket är avgörande för konsekvent skärbredd, särskilt på ojämna eller vrängda plåtbitar. Integrerade sensorer ger återkoppling i sluten loop om skärhöjd, strålkraft och munstycksavstånd, vilket möjliggör mikrojusteringar i Z-axel i realtid för att kompensera för materialvrängning. Denna intelligenta samverkan mellan rörelse, optik och gas säkerställer höghastighetsutförande av komplexa geometrier och skarpa hörn – karaktäristiska drag för nutida plåtframställning.
Laser typer för stansning år 2026: Fiberdominans, CO₂:s specialområden och hybridförbättringar
Varför fiberlasrar leder inom metallskärning: effektivitet, strålkvalitet och underhållsfördelar i dagens laserskärmaskiner
Fiberlasrar dominerar metallbearbetning 2026 tack vare en elektrisk verkningsgrad på 30–50 % – ungefär tre gånger högre än traditionella CO₂-system – vilket minskar energiförbrukningen och driftkostnaderna. Deras nästan diffraktionsbegränsade strålkvalitet (M² < 1,3) möjliggör exakta snittbredder och snabbare skärhastigheter på reflekterande legeringar som koppar och aluminium, vilka tidigare utmanade CO₂-systemens resonansabsorption. Underhållet är förenklat: den monolitiska fiberarkitekturen eliminerar spegeljustering och fyllning av resonatorgas, medan diodpumpkällor regelbundet överstiger 30 000 timmars livslängd. Förutsägande underhållsalgoritmer använder nu sensordata för att förutse fel. Enligt Fortune Business Insights (2025) förväntas fiberlasrar ha en andel på 29,44 % av den globala marknaden för skärmaskiner 2026 – vilket fastställer deras ställning som standardval för plåtbearbetning och högvolymsfabrikation.
CO₂ och framväxande fasta tillvägagångssätt: anpassning av våglängd till icke-metalliska material och innovationer inom hybrida system
CO₂-lasrar (våglängd 10,6 µm) förblir oumbärliga för skärning av organiska material som akryl, trä, läder och textilier. Deras långa våglängd absorberas lätt av dessa underlag, vilket ger rena, flammpoleringade kanter med minimal förkolning eller värmpåverkade zoner – avgörande för skyltar, förpackningar och dekorativa applikationer. Samtidigt vinner fasta tillvägagångssätt mark: justerbara halvledarlaser och hybrida system som kombinerar en fiberkälla för metallskärning med en CO₂- eller UV-modul för icke-metalluppgifter utökar mångsidigheten i en enda laserskärningsmaskin. Vissa tillverkare integrerar leverans av dubbla våglängder, vilket möjliggör snabb, justeringsfri omställning mellan olika materialtyper. När fibern stadigt etablerar sig inom metallapplikationer säkrar CO₂- och hybrida arkitekturer beständiga nischer – vilket garanterar teknologisk samexistens snarare än föråldring.
trender för laserskärningsmaskiner 2026: AI-integration, smart anslutning och hållbar drift
AI-driven förutsägande underhåll och adaptiv banoptimering för maximal drifttid och precision
AI omvandlar laserskärningsmaskinen till en självoptimerande produktionsnod. Realtidsdata från sensorer matar algoritmer som förutsäger komponentslitage – till exempel linsförsvagning, munstycks erosion eller pumpdioders utmattning – och utlöser underhåll endast när det behövs. Denna förutsägande metod minimerar oplanerad driftstopp och förlänger maskinens livslängd. Samtidigt analyserar adaptiv banoptimering materialvariationer, termisk drift och yttillstånd för att i realtid beräkna den smidigaste, snabbaste och energieffektivaste skärningsbanan. Dessa funktioner arbetar tillsammans och omvandlar varje arbetsuppgift till en lärningscykel som kontinuerligt förbättrar både hastighet och dimensionsnoggrannhet – samtidigt som energianvändningen per del minskar och stödjer hållbarhetsmålen på produktionsgolvet.
Vanliga frågor
Vad gör en laserskärningsmaskin annorlunda jämfört med traditionella skärt verktyg?
Laserskärningsmaskiner använder en koncentrerad ljusstråle för att skära, vilket möjliggör hög precision, snabbhet och förmågan att hantera olika material med minimal deformation.
Varför föredras fiberlasrar för metalskärning?
Fiberlasrar erbjuder högre elektrisk verkningsgrad, bättre strålkvalitet, lägre underhållskostnader och överlägsen prestanda på reflekterande metaller som aluminium och koppar.
Hur förbättrar AI-drift av laserskärningsmaskiner?
AI möjliggör förutsägande underhåll, anpassningsbar banoptimering och realtidsåterkoppling, vilket säkerställer högre precision och drifttid samtidigt som energiförbrukningen minskar.
Vilka material är bäst lämpade för CO₂-lasrar?
CO₂-lasrar är särskilt effektiva vid skärning av organiska material som trä, akryl, textilier och läder tack vare deras längre våglängdsabsorption.
Vilken roll spelar CNC-systemet i laserskärning?
CNC-systemet styr rörelsen hos skärhuvudet, synkroniserar ljusstrålens utgång och justerar fokusspårningen för att leverera exakta, höghastighets-skärningar även på komplexa geometrier.
Innehållsförteckning
- Grundläggande om laserklövermaskiner: Definition, kärnkomponenter och sammanhang år 2026
- Hur en laserskärningsmaskin fungerar: fysik, processflöde och realtidsstyrning
- Laser typer för stansning år 2026: Fiberdominans, CO₂:s specialområden och hybridförbättringar
- trender för laserskärningsmaskiner 2026: AI-integration, smart anslutning och hållbar drift
- Vanliga frågor