
 EN
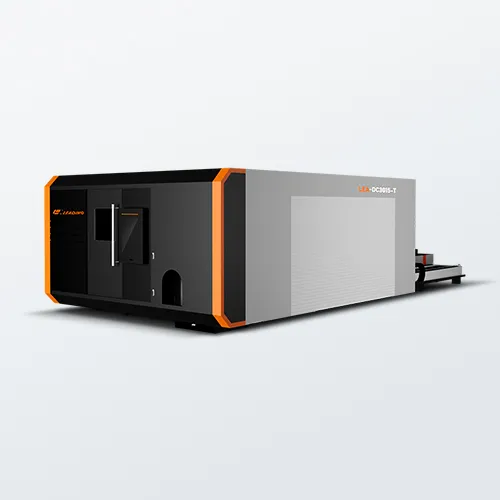
A lézeres vágógép alapjai: meghatározás, fő összetevők és a 2026-os kontextus
Alézeres vágógép 2026-ban egy számítógéppel vezérelt gyártóeszköz, amely egy koncentrált fény-sugarat használ fel anyagok olvasztására, égetésére vagy elpárologtatására egy előre meghatározott útvonal mentén. A mai rendszerek különlegességét az optika, a mozgásvezérlés és az érzékelés szoros integrációja adja, egyetlen, intelligens gyártási modulba összefogva.
Fő részrendszerek: lézerforrás, CNC mozgási platform, optika és segédgáz-ellátás
Minden ipari lézeres vágógép négy egymástól függő részrendszer köré épül. A lézerforrás – általában egy szálerősítő oszcillátor vagy CO₂-cső – állítja elő a nyers lézersugarat. Fémvágásra a szálerősítő lézerek uralkodnak rövid hullámhosszuk és magas elektromos hatásfokuk miatt; sok rendszer ma már meghaladja a 40%-os falról vett hatásfokot. A sugár védő harmonikák vagy egy csuklós kar segítségével jut el a vágófejhez, ahol egy lencserendszer fókuszálja egy emberi hajnál is keskenyebb folttá.
A CNC mozgásplatform a vágófejet vagy a munkadarabot a G-kód utasításai szerint mozgatja. A modern platformok lineáris motorokat használnak, amelyek almicrométeres kódolókkal és rántás-korlátozott pályatervezéssel rendelkeznek, így 0,05 mm pozíciópontosságot biztosítanak 300 m/perc feletti haladási sebességnél. Az optikai elemek – köztük tükrök, kollektorok és védőablakok – megőrzik a sugár minőségét, miközben egy motoros fókuszbeállító rendszer kompenzálja a munkadarab vastagságának változását a vágás közben. A negyedik részrendszer az segédgáz-ellátás: egy szabályozott oxigén-, nitrogén- vagy sűrített levegő-áram lép ki a fúvókán keresztül koaxiálisan a lézersugárral együtt, hogy eltávolítsa az olvadt anyagot, védje a lencsét, és elősegítse a hőfelszabadító reakciókat, amelyek kettőzésével növelik a vágási sebességet lágyacél esetén.
A hagyományos szerszámtól az intelligens gyártási csomópontig: a lézeres vágógép újradefiniálása az ipar 4.0 rendszerekben
Egykor egy önálló, egyszerű függőképpel működtetett eszköz volt a lézeres vágógép, ma azonban egy összekapcsolt perem-számítási csomóponttá vált az intelligens gyártóüzemben. A beépített IIoT-átjárók valós idejű adatokat továbbítanak – például lézer teljesítményt, gáznyomást, tengelyrezgést és fúvóka állapotát – egy központi gyártási végrehajtási rendszerbe (MES). Ez lehetővé teszi a zárt hurkú minőségellenőrzést: egy látáskamerával felszerelt vágófej ellenőrzi a vágás szélességét, és mesterséges intelligencián alapuló modellek ezredmásodpercek alatt módosítják a paramétereket. A gép hozzájárul egy digitális ikermás másolat létrehozásához is, támogatva az előrejelző ütemezést és a távoli hibaelhárítást. 2026-ban a lézeres vágógép már nem csupán egy vágóeszköz; hanem egy öntudatos, hálózatra kapcsolt eszköz, amely kommunikál a betöltőrobotokkal, az ERP-szoftverrel és a karbantartási platformokkal, így kulcsfontosságú láncszemként funkcionál az autonóm, világítás nélküli termelésben.
Hogyan működik egy lézeres vágógép: fizika, folyamatáramlás és valós idejű vezérlés
Foton-anyag kölcsönhatás: elnyelés, olvadás/gőzölés és vágás kialakulása anyagtípustól függően
Az alapművelet akkor kezdődik, amikor a lézeres vágógép egy összpontosított fotonnyalábot irányít az anyag felületére. Az anyag elnyeli ezt az intenzív fényenergiát, és azonnal hővé alakítja. Ez a kölcsönhatás kritikusan függ a hullámhossz elnyelésétől: a fémes anyagok, például az acél hatékonyan elnyelik a szálas lézer 1,06 µm-es hullámhosszát, ami gyors olvadást vagy elpárologtatást eredményez. Egy segédgáz – általában nitrogén vagy oxigén – távolítja el az olvadt anyagot a vágási résből (a keskeny vágási réstől), hogy tiszta vágási élt hozzon létre. A vastagabb acél esetében az oxigén segédgáz exoterm reakciót indít el, amely további energiát szolgáltat, és növeli a vágási sebességet. A szálas lézer 2026-ban való dominanciája lehetővé teszi a vékony fémmunkadarabok pontos, nagysebességű elpárologtatását minimális hőtorzulással – így ideális igényes lemezalkatrész-alkalmazásokhoz.
CNC-integrált sugárvezérlés: mozgás-szinkronizáció, fókuszkövetés és zárt hurkú visszacsatolás a modern lézeres vágógépekben
Egy modern lézeres vágógép a lézerfej mozgását és a sugár kibocsátását szinkronizáló, fejlett CNC-rendszer segítségével végzi a vágásokat. Miután egy digitális G-kód fájlt betöltöttek, a CNC-vezérlés pontossági motorokat irányít, hogy a vágófejet egy előre meghatározott pályán, minimális eltéréssel vezesse. A fókuszkövetés állandó, apró foltméretet – gyakran 0,2 mm alatt – tart fenn, ami elengedhetetlen a konzisztens vágásszélességhez, különösen egyenetlen vagy megcsavarodott lemezfémes anyagoknál. Az integrált érzékelők zárt hurkú visszajelzést nyújtanak a vágási magasságról, a sugár teljesítményéről és a fúvóka távolságáról, lehetővé téve a valós idejű, mikro-szintű Z-tengely-beállításokat az anyag megcsavarodásának ellensúlyozására. Ez az intelligens együttműködés a mozgás, az optika és a gáz között biztosítja a bonyolult geometriák és éles sarkok nagy sebességű végrehajtását – a mai lemezfémes gyártás jellegzetes jegyeit.
2026-os lézertípusok vágáshoz: a szálas lézer dominanciája, a CO₂ speciális alkalmazásai és a hibrid technológia fejlődése
Miért vezetnek a fémvágásban a szálas lézerek: hatékonyság, sugárminőség és karbantartási előnyök a mai lézeres vágógépekben
A száloptikás lézerek 2026-ban uralkodnak a fémfeldolgozásban, mert az elektromos hatásfokuk eléri a 30–50 %-ot – kb. háromszorosa a hagyományos CO₂-rendszerekének – így csökkentve az energiafelhasználást és az üzemeltetési költségeket. A közel-diffrakciós korláttal rendelkező sugárminőségük (M² < 1,3) lehetővé teszi a pontos vágásszélességet és gyorsabb vágási sebességet a tükröző ötvözeteknél, például a réznél és az alumíniumnál, amelyek korábban kihívást jelentettek a CO₂-rendszerek rezonanciaelnyelése számára. Az üzembe helyezés egyszerűsödött: a monolitikus száloptikás felépítés megszünteti a tükörbeállítást és a rezonátor gázutántöltését, miközben a diódás pumpaforrások élettartama általában meghaladja a 30 000 órát. A prediktív karbantartási algoritmusok most már érzékelőadatokat használnak fel a hibák előrejelzésére. A Fortune Business Insights (2025) szerint a száloptikás lézerek 2026-ban 29,44 %-os részesedést fognak megszerezni a világ vágógépek piacán – ezzel megerősítve pozíciójukat a lemezfémmegmunkálás és a nagyvolumenű gyártás alapvető választásaként.
A CO₂ és az új, szilárdtest-alapú alternatívák: a hullámhossz illesztése nemfém anyagokhoz és hibrid rendszer-innovációk
A CO₂ lézerek (10,6 µm hullámhossz) továbbra is helyettesíthetetlenek szerves anyagok – például akril, fa, bőr és textíliák – vágásához. Hosszú hullámhosszuk jól elnyelődik ezekben az alapanyagokban, így tiszta, lángpolírozott éleket és minimális megégetést vagy hőhatási zónát eredményeznek – ami különösen fontos a reklámszerelvények, csomagolások és díszítő alkalmazások területén. Eközben a szilárdtest-alapú innovációk egyre nagyobb teret nyernek: hangolható félvezető lézerek és hibrid rendszerek, amelyek egy fémszerű vágáshoz alkalmas szálas lézerforrást kombinálnak egy CO₂- vagy UV-modullal nemfém feladatokhoz, így növelik egyetlen lézer-vágógép sokoldalúságát. Néhány gyártó két hullámhosszú sugárvezetést integrál, amely lehetővé teszi a különböző anyagtípusok közötti gyors, igazításmentes váltást. Ahogy a szálas lézerek egyre erősebben megszilárdítják pozíciójukat a fémes alkalmazások területén, a CO₂- és a hibrid architektúrák fenntartható specialitásokat biztosítanak – így technológiai együttélés, nem elavulás jön létre.
a 2026-os lézeres vágógépek irányzatai: mesterséges intelligencia-integráció, okos kapcsolódás és fenntartható üzemeltetés
Mesterséges intelligencián alapuló előrejelző karbantartás és adaptív pályaszámítás a rendelkezésre állás és a pontosság érdekében
A mesterséges intelligencia a lézeres vágógépet önmagát optimalizáló gyártási csomóponttá alakítja. A valós idejű érzékelőadatok algoritmusok táplálják, amelyek előre jelezik az alkatrészek kopását – például a lencse minőségromlását, a fúvóka kopását vagy a szivattyús dióda fáradtságát –, és így csak akkor indítanak karbantartást, amikor szükséges. Ez az előrejelző megközelítés minimálisra csökkenti a tervezetlen leállásokat, és meghosszabbítja a gép élettartamát. Ugyanakkor az adaptív pályaszámítás elemezni tudja az anyag változékonyságát, a hőmérsékleti eltolódást és a felületi állapotot, hogy a vágási pályát folyamatosan újraszámítsa a legsimább, leggyorsabb és legenergiahatékonyabb irányban. Ezek a funkciók egymással összehangoltan működnek, és minden gyártási feladatot tanulási ciklussá alakítanak, amely folyamatosan növeli a sebességet és a méreti pontosságot – miközben csökkenti az alkatrészenkénti energiafelhasználást, és támogatja a termelőhely fenntarthatósági célkitűzéseit.
GYIK
Mi teszi különlegessé a lézeres vágógépet a hagyományos vágóeszközöktől?
A lézeres vágógépek koncentrált fényfénysugarat használnak a vágáshoz, így nagy pontosságot, sebességet és különböző anyagok kezelésének képességét biztosítják minimális torzulás mellett.
Miért részesítik előnyben a szálas lézereket a fémvágáshoz?
A szálas lézerek magasabb elektromos hatásfokot, jobb sugárminőséget, alacsonyabb karbantartási igényt és kiváló teljesítményt nyújtanak tükröző fémek – például az alumínium és a réz – vágásánál.
Hogyan javítja az MI a lézeres vágógépek működését?
Az MI lehetővé teszi az előrejelzés alapú karbantartást, az adaptív pályooptimalizálást és a valós idejű visszajelzést, így növeli a pontosságot és a rendelkezésre állást, miközben csökkenti az energiafelhasználást.
Mely anyagok alkalmasak leginkább CO₂-lézerekhez?
A CO₂-lézerek kiválóan alkalmazhatók szerves anyagok – például fa, akril, textíliák és bőr – vágására, mivel hosszabb hullámhosszuk jól elnyelődik ezekben az anyagokban.
Milyen szerepet játszik a CNC-rendszer a lézeres vágásban?
A CNC rendszer irányítja a vágófej mozgását, szinkronizálja a sugár kimenetét és beállítja a fókuszkövetést, hogy pontos, nagy sebességű vágásokat biztosítson bonyolult geometriájú alkatrészeknél.
Tartalomjegyzék
- A lézeres vágógép alapjai: meghatározás, fő összetevők és a 2026-os kontextus
- Hogyan működik egy lézeres vágógép: fizika, folyamatáramlás és valós idejű vezérlés
- 2026-os lézertípusok vágáshoz: a szálas lézer dominanciája, a CO₂ speciális alkalmazásai és a hibrid technológia fejlődése
- a 2026-os lézeres vágógépek irányzatai: mesterséges intelligencia-integráció, okos kapcsolódás és fenntartható üzemeltetés
- GYIK