
 EN
Základy laserového rezacieho stroja: definícia, základné komponenty a kontext roku 2026
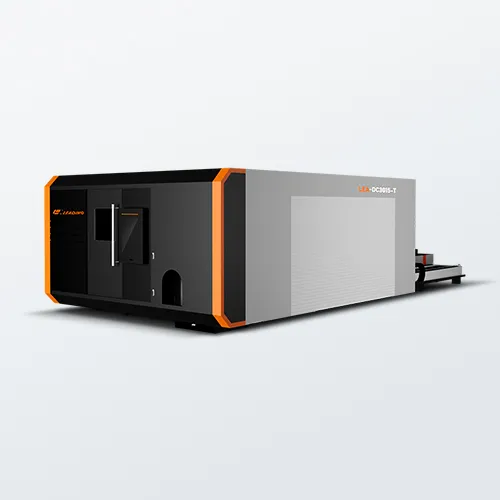
Alaserový rezací stroj v roku 2026 je počítačom riadený výrobný nástroj, ktorý na roztopenie, vyhorenie alebo odparovanie materiálu pozdĺž preddefinovanej dráhy využíva intenzívny lúč svetla. To, čo dnešný systém odlišuje, je úzka integrácia optiky, pohybu a snímania do jedného inteligentného výrobného modulu.
Kľúčové podsystémy: laserový zdroj, CNC pohybová platforma, optika a dodávka pomocného plynu
Každý priemyselný laserový rezací stroj je postavený okolo štyroch navzájom závislých podsystémov. Zdroj lúča – zvyčajne vláknový oscilátor alebo CO₂ trubica – generuje primárny lúč. Pri rezaní kovov prevládajú vláknové lasery v dôsledku ich krátkej vlnovej dĺžky a vysokej elektrickej účinnosti, pričom mnoho systémov teraz prekračuje účinnosť 40 % pri pripojení k sieti. Lúč sa šíri cez ochranné miešky alebo členitý ramenový mechanizmus až k rezacej hlave, kde zariadenie so šošovkami ho zaostřuje do bodu menšieho ako ľudský vlas.
CNC pohybová platforma presúva rezaciu hlavu alebo obrobok podľa inštrukcií v kóde G. Moderné platformy využívajú lineárne motory so snímačmi s rozlíšením pod mikrometer a plánovanie trajektórií s obmedzením rázov (jerk), čo zabezpečuje presnosť polohy 0,05 mm pri rýchlostiach posuvu vyšších ako 300 m/min. Optika – vrátane zrkadiel, kolimátorov a ochranných okien – zachováva kvalitu lúča, zatiaľ čo motorizovaný systém pre nastavovanie ohniskovej vzdialenosti kompenzuje zmeny hrúbky materiálu počas rezu. Štvrtý podsystém je dodávka pomocného plynu: regulovaný prúd kyslíka, dusíka alebo stlačeného vzduchu vychádza z trysky súosovo s lúčom, čím odstraňuje roztavený materiál, chráni šošovku a podporuje exotermické reakcie, ktoré zdvojnásobia rýchlosť rezu pri nízkouhlíkovej ocele.
Z archaickej nástrojovej jednotky na inteligentný výrobný uzol: predefinovanie laserového rezného stroja v ekosystémoch priemyslu 4.0
Keďže sa pôvodne jednalo o samostatný nástroj ovládaný prostredníctvom jednoduchého ovládacieho panela, laserový rezací stroj sa stal pripojeným uzlom hraničného výpočtového systému v chytrej továrni. Vstavané brány priemyselného internetu vecí (IIoT) prenášajú údaje v reálnom čase – výkon laseru, tlak plynu, vibrácie osí, stav trysky – do centrálneho systému výrobného riadenia (MES). To umožňuje kvalitnú kontrolu s uzavretou slučkou: vizuálna kamera umiestnená v rezacej hlave kontroluje šírku rezu a modely umelej inteligencie upravujú parametre do milisekúnd. Stroj tiež prispieva k digitálnej kópii (digital twin), čím podporuje prediktívne plánovanie a diaľkovú diagnostiku porúch. V roku 2026 už laserový rezací stroj nie je len rezacím zariadením; ide o sebavedomý, sieťovo prepojený aktív, ktorý komunikuje s robotmi na nakladanie, softvérom ERP a platformami údržby a tvorí tak kľúčový prvok v automatickej, neprerušovanej výrobe.
Ako funguje laserový rezací stroj: fyzika, tok procesu a riadenie v reálnom čase
Interakcia fotonov s materiálom: absorpcia, topenie/vyparovanie a tvorba rezu podľa typu materiálu
Základná operácia sa začína, keď laserový rezací stroj smeruje zosústredený lúč fotonov na povrch materiálu. Materiál tento intenzívny svetelný výkon absorbuje a okamžite ho premení na teplo. Táto interakcia kriticky závisí od absorpcie vlnovej dĺžky: kovové materiály, ako je oceľ, efektívne absorbujú vlnovú dĺžku 1,06 µm vláknového laseru, čo spôsobuje rýchle roztavenie alebo odparovanie. Pomocný plyn – zvyčajne dusík alebo kyslík – vyfukuje roztavený materiál z rezu (úzkeho rezného priestoru), čím vytvára čistý okraj. Pri hrubšej oceli kyslíkový pomocný plyn spustí exotermickú reakciu, ktorá pridáva energiu a zvyšuje rýchlosť rezu. Dominancia vláknových laserov v roku 2026 umožňuje presné a vysokorýchlostné odparovanie tenkých kovov s minimálnou tepelnou deformáciou – čo ich robí ideálnymi pre náročné aplikácie s plechmi.
Ovládanie lúča integrované do CNC: synchronizácia pohybu, sledovanie ohniska a uzavretá spätná väzba v moderných laserových rezacích strojoch
Moderný laserový rezací stroj vykonáva rezy prostredníctvom sofistikovaného CNC systému, ktorý synchronizuje pohyb laserovej hlavy s výstupom lúča. Po načítaní digitálneho súboru G-kódu CNC riadi presné motory, ktoré vedú rezaciu hlavu po predurčenej dráhe s minimálnou odchýlkou. Sledovanie ohniska udržiava konštantnú, veľmi malú veľkosť svetelného bodu – často pod 0,2 mm – čo je nevyhnutné pre rovnakú šírku rezu, najmä pri nerovnomerných alebo deformovaných plechových materiáloch. Integrované senzory poskytujú uzavretú spätnú väzbu o výške rezu, výkone lúča a vzdialenosti dýzy od materiálu, čo umožňuje mikroprispôsobenie pozície osi Z v reálnom čase na kompenzáciu deformácie materiálu. Táto inteligentná synergia pohybu, optiky a ochranného plynu zabezpečuje vysokorýchlostné spracovanie zložitých geometrií a ostrých rohov – charakteristických znakov súčasnej výroby plechových súčiastok.
Typy laserov na rezanie v roku 2026: prevaha vláknových laserov, špecifické aplikácie CO₂ laserov a pokročilé hybridné riešenia
Prečo vláknové lasery dominujú pri rezaní kovov: výhody v efektivite, kvalite lúča a údržbe v súčasných laserových rezacích strojoch
Vlákenné lasery dominujú v spracovaní kovov v roku 2026 vďaka elektrickej účinnosti dosahujúcej 30–50 % – približne trojnásobok účinnosti tradičných systémov s CO₂ – čo zníži spotrebu energie a prevádzkové náklady. Ich svetelná kvalita takmer na hranici difrakcie (M² < 1,3) umožňuje presné šírky rezu a vyššie rýchlosti rezania reflexných zliatin, ako sú meď a hliník, ktoré predtým predstavovali výzvu pre absorpciu CO₂ cez rezonanciu. Údržba je zjednodušená: monolitická vlákenná architektúra eliminuje nastavovanie zrkadiel a dopĺňanie plynu do rezonátora, zatiaľ čo diódové čerpadlové zdroje bežne prekračujú životnosť 30 000 hodín. Algoritmy prediktívnej údržby teraz využívajú údaje zo senzorov na predvídanie porúch. Podľa Fortune Business Insights (2025) sa očakáva, že podiel vlákenných laserov na globálnom trhu s rezacími strojmi v roku 2026 dosiahne 29,44 % – čím si pevne upevia pozíciu ako štandardná voľba pre spracovanie plechov a vysokozdružné výrobné procesy.
CO₂ a nové pevnostavové alternatívy: prispôsobenie vlnovej dĺžky nekovovým materiálom a inovácie hybridných systémov
CO₂ lasery (vlnová dĺžka 10,6 µm) stále zostávajú nezameniteľné pri rezaní organických materiálov, ako sú akryl, drevo, koža a textil. Ich dlhá vlnová dĺžka sa týmto podkladom ľahko absorbuje, čo zabezpečuje čisté, plameňom leštené okraje s minimálnym uhoŕením alebo tepelnými poškodeniami – čo je kritické pre aplikácie v oblasti značiek, obalov a dekoratívnych výrobkov. Medzitým získavajú na popularite pevnostavové inovácie: nastaviteľné polovodičové lasery a hybridné systémy, ktoré kombinujú vláknový zdroj na rezanie kovov s CO₂ alebo UV modulom na úlohy s nekovovými materiálmi, čím rozširujú univerzálnosť jediného laserového rezacieho stroja. Niektorí výrobcovia integrujú dvojvlnové dodávanie lúča, čo umožňuje rýchlu výmenu medzi typmi materiálov bez nutnosti znovu nastavovať zarovnanie. Keď sa vláknové lasery stále viac uplatňujú v aplikáciách s kovmi, CO₂ a hybridné architektúry si udržiavajú trvalé špeciálne uplatnenie – čím zabezpečujú technologickú súčasnosť namiesto zastarania.
trendy laserových rezacích strojov na rok 2026: integrácia umelej inteligencie, chytné pripojenie a udržateľný prevádzkový režim
Prediktívna údržba a adaptívna optimalizácia dráhy riadená umeľnou inteligenciou na zabezpečenie maximálnej dostupnosti a presnosti
Umelá inteligencia mení laserový rezací stroj na samooptimalizujúci sa výrobný uzol. Údaje zo senzorov v reálnom čase napájajú algoritmy, ktoré predpovedajú opotrebovanie komponentov – napríklad degradáciu šošovky, eróziu trysky alebo únitu pumpovacích diód – a spúšťajú údržbu výlučne vtedy, keď je naozaj potrebná. Tento prediktívny prístup minimalizuje neplánované výpadky a predlžuje životnosť stroja. Súčasne adaptívna optimalizácia dráhy analyzuje rozdiely v materiáli, tepelné posuny a stav povrchu, aby na mieste prepočítala najhladší, najrýchlejší a najenergeticky účinnejší rezací pohyb. Tieto funkcie pracujú súčasne a každú výrobnú úlohu premieňajú na učiaci sa cyklus, ktorý neustále zvyšuje rýchlosť aj rozmernú presnosť – zároveň zníži spotrebu energie na jednu súčiastku a podporuje ciele udržateľnosti po celej výrobnej ploche.
Často kladené otázky
Čo robí laserový rezací stroj odlišným od tradičných rezných nástrojov?
Laserové rezací stroje využívajú zameraný lúč svetla na rezanie, čo umožňuje vysokú presnosť, rýchlosť a schopnosť spracovávať rôzne materiály s minimálnym skreslením.
Prečo sú vláknové lasery uprednostňované pri rezaní kovov?
Fiberové lasery ponúkajú vyššiu elektrickú účinnosť, lepšiu kvalitu lúča, nižšiu údržbu a vynikajúci výkon pri rezaní reflexných kovov, ako sú hliník a meď.
Ako umelá inteligencia zlepšuje prevádzku laserových rezacích strojov?
Umelá inteligencia umožňuje prediktívnu údržbu, adaptívnu optimalizáciu dráhy a spätnú väzbu v reálnom čase, čím zabezpečuje vyššiu presnosť a dostupnosť stroja a zároveň zníži spotrebu energie.
Aké materiály sú najvhodnejšie pre CO₂ lasery?
CO₂ lasery sa vyznačujú výborným výkonom pri rezaní organických materiálov, ako sú drevo, akryl, textílie a koža, vďaka absorpcii ich dlhšej vlnovej dĺžky.
Akú úlohu plní CNC systém pri laserovom rezaní?
CNC systém riadi pohyb rezacej hlavy, synchronizuje výstup lúča a upravuje sledovanie ohniska, aby zabezpečil presné a vysokorýchlostné rezy aj pri zložitých geometriách.
Obsah
- Základy laserového rezacieho stroja: definícia, základné komponenty a kontext roku 2026
- Ako funguje laserový rezací stroj: fyzika, tok procesu a riadenie v reálnom čase
- Typy laserov na rezanie v roku 2026: prevaha vláknových laserov, špecifické aplikácie CO₂ laserov a pokročilé hybridné riešenia
- trendy laserových rezacích strojov na rok 2026: integrácia umelej inteligencie, chytné pripojenie a udržateľný prevádzkový režim
- Často kladené otázky