
 EN
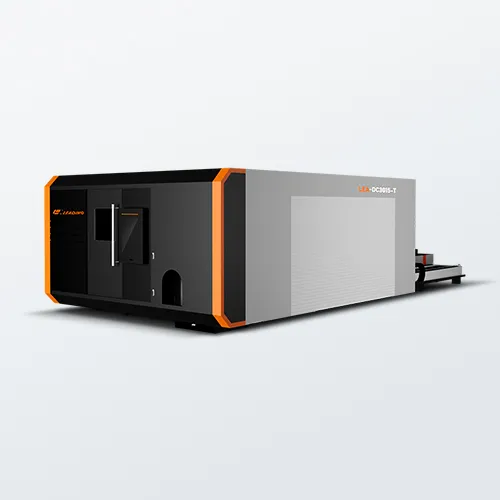
Principia machinae ad incisionem per radium laser: definitio, partes principales, et contextus anni 2026
Amachina laseris sectivus anno 2026 est instrumentum fabricandi quod regitur a computatore et quod utitur fasciculo lucis concentrato ad liquefaciendum, ad comburendum, aut ad vaporizandum materiam secundum viam praedefinitam. Quid hodiernum systema distinguit est integratio arctissima opticae, motus, et sensorum in unum modulum fabricandi intelligentem.
Subsystemata principalia: fons radii laser, platea motus CNC, optica, et distributio gasis auxiliaris
Omnis machina industrialis ad incisionem per laser constructa est circa quattuor subsystemata inter se dependentia. Fons laser—typice oscillator fibrosus aut tubus CO₂—generat fascem primarium. Ad incisionem metallorum, lasers fibrosi praevalet propter brevem longitudinem undae et altam efficaciam electricam, cum multae systemata iam superent 40% efficaciam ad connexum parietalem. Fascis per vallum protectivum aut brachium articulatum ad caput incisionis progreditur, ubi congeries lentium eum in punctum minorem quam pilus humanus colligit.
Plataforma de movimento CNC traduz a cabeça de corte ou a peça segundo instruções em código G. Plataformas modernas usam motores lineares com codificadores submicrométricos e planejamento de trajetória com limite de jerk para manter precisão posicional de 0,05 mm em velocidades de deslocamento superiores a 300 m/min. Óptica—incluindo espelhos, colimadores e janelas protetoras—preserva a qualidade do feixe, enquanto um sistema motorizado de ajuste focal compensa mudanças na espessura do material durante o corte. O quarto subsistema é a entrega de gás auxiliar: um fluxo regulado de oxigênio, nitrogênio ou ar comprimido sai do bico coaxialmente ao feixe, expulsando material fundido, protegendo a lente e impulsionando reações exotérmicas que dobram a velocidade de corte em aço-carbono.
De ferramenta tradicional a nó inteligente de fabricação: redefinindo a máquina de corte a laser em ecossistemas da Indústria 4.0
Once a standalone tool operated via a simple pendant, the laser cut machine has become a connected edge-computing node in the smart factory. Embedded IIoT gateways stream real-time data—laser power, gas pressure, axis vibration, nozzle condition—to a central manufacturing execution system (MES). This enables closed-loop quality control: a vision camera inside the cutting head inspects kerf width, and AI models adjust parameters within milliseconds. The machine also contributes to a digital twin, supporting predictive scheduling and remote troubleshooting. In 2026, the laser cut machine is no longer just a cutter; it is a self-aware, networked asset that communicates with loading robots, ERP software, and maintenance platforms, forming a vital link in autonomous, lights-out production.
How a Laser Cut Machine Works: Physics, Process Flow, and Real-Time Control
Photon-material interaction: absorption, melting/vaporization, and kerf formation by material type
Operatio fundamentalis incipit cum machina laser-curentis fasciculum concentratum photonum in superficiem materiae dirigat. Materia hanc energiam lucis intensam absorbet, eam statim in calorem convertens. Haec interagentia critice pendet ab absorptione longitudinis undae: metalla ut ferrum efficienter absorbunt longitudinem undae laseris fibrosae (1.06 µm), quod rapidam fusionem vel vaporizationem efficit. Gas auxiliare—typice nitrogenium aut oxygenium—expellit materiam fusam e kerf (angusto spatio sectionis) ut marginem purum formet. Pro ferro crassiori, oxygenium auxiliare reactionem exothermicam incitat, quae energiam addit et celeritatem sectionis augent. Dominatio laseris fibrosae in anno 2026 permittit vaporizationem praecisam et celerem metallorum tenuium cum minima distortione caloris—quod eam ad applicationes exigentes laminarum metallicarum optime facit.
Controllo fasciculi integratum cum CNC: synchronizatio motus, tractatio focus, et feedback clausum in machinis modernis laser-curentis
Machina moderna pro incisionibus per laserem utitur systemate CNC sophistico quod motum capitis laseris cum emissione fasciculi concordat. Postquam fiscellus digitalis codicis G est inpositus, CNC dirigit motores praecisos ut caput incidentis per viam praedeterminatam ducatur cum minima deviatione. Observatio focalis servat constantem et parvissimam magnitudinem puncti—saepe sub 0,2 mm—quae ad latitudinem constans incisionis (kerf) necessaria est, praesertim in laminis metallicis inaequalibus aut distortis. Sensoria integrata praebent informationem in circuitu clauso de altitudine incisionis, potentia fasciculi et distantia inter effusorium et materiam, quae permittit micro-variationes realis temporis in axe Z ad compensationem distorsionis materiae. Haec intelligentia coniuncta motus, opticae et gasis certificat executionem velocem geometricorum complexorum et angulorum acutorum—signa typica hodiernae fabricationis laminarum metallicarum.
Genera Laserum pro Incisione Anno 2026: Dominantia Fibrae, Applicationes Specialis CO₂, et Progressus Hybridorum
Cur fiber lasers praecipuunt in metallo recidendo: efficacia, qualitas fasciculi, et commoda in custodia machinae hodiernae laser-recidentis
Fiber lasers dominent processus metallicos in 2026 propter efficacitatem electricam ad 30–50% — circa triplum systematum CO₂ traditionalium — quae minuit consumptionem energiae et impensas operationis. Eorum qualitas fasciculi prope diffractione-limitata (M² < 1.3) permittit latitudines incisionis praecisas et velocitates incisionis celeriores in alliis reflexivis ut cuprum et aluminium, quae antea difficultatem praebuerunt absorptioni resonantiae CO₂. Maintenance simplificatur: architectura monolithica fibrae eliminat alignment speculorum et replectiones gasis resonatoris, dum fontes diodici excitantes saepe superant 30 000 horas vitae. Algorithmi maintenance praedictivae nunc utuntur datis sensorum ad anticipandas defectus. Secundum Fortune Business Insights (2025), laser fibrae praeciduntur habere partem mercatus globalis machinarum incidentium 29,44% in 2026 — confirmantes positionem suam ut optio prima pro laminis metallicis et fabrications magni voluminis.
CO₂ et alternativis solidis novis: adaptatio longitudinis undae ad materiales non-metallicos et innovationes systematum hybridorum
Laseres CO₂ (longitudo undae 10,6 µm) manent irreplaceabiles ad recidendum materiales organicos ut acrylica, lignum, corium et textilia. Longitudo eorum undae facile absorbitur ab his substratis, producens marginos mundos, politos flamma, cum minima carbonisatione vel zonis afficte calore—quod est criticum pro signis, confectionibus et applicationibus decorativis. Interea, innovationes solidae progrediuntur: laseres semiconductorum variabiles et systemata hybrida quae fontem fibrarum ad recidendos metalla combinant cum modulo CO₂ aut UV ad opera non-metallica augent versatilitatem intra unam machinam laseris recidentem. Quidam fabricatores integrant distributionem fasciculi duarum longitudinum undarum, quae permittit commutationem celerem et sine allignment inter genera materialium. Cum fibra firmius occupet applicationes metallicas, architecturae CO₂ et hybridae loca perennia servant—technologiam coexistentem, non obsoletam, assurantes.
trendus Machinae Taliensis Anni 2026: Integratio AI, Connectivitas Intelligens, et Operatio Sustentabilis
Manutentio praedictiva et optimizatio adaptiva traiectoriae, ut AI auxiliatur, pro tempore operationis et praecisione
AI transformet machinam taliensem in nodum productionis se-optimizantem. Data sensorum in tempore reali alimentant algorithmos qui praedicunt usuram componentium—velut degradatio lentis, erosio dysi, aut fatigatio diodorum pompae—et manutentionem incitant solum ubi opus est. Haec ratio praedictiva minuit interruptiones non planatas et prolongat vitam machinae. Simul, optimizatio adaptiva traiectoriae analysat varietatem materiae, derivationem thermicam, et conditionem superficiei ut recalculate traiectoriam taliensem levissimam, celerrimam, et efficacissimam energice in ipso momento. Haec functiones operantur coniunctim, ut omne opus fiat cyclum discentiae quod continue acuit tam celeritatem quam praecisionem dimensionalem—pariter reducens usum energiae per partem et adiuvans metas sustentabilitatis per totam aream productionis.
Quaestiones Frequentes
Quid facit machinam ad recidendum per radium laser differentem ab instrumentis traditionalibus ad recidendum?
Machinae ad recidendum per radium laser utuntur fasciculo concentrato lucis ad recidendum, quae permittunt altam praecisionem, celeritatem, et facultatem tractandi varia materialia cum minima distortione.
Cur fibrae lasers metalli secandi gratia praefertur?
Laseres fibrosi praebent altiorem efficaciam electricam, meliorem qualitatem fasciculi, minorem necessitatem curarum, et praestantiores functiones in metallis reflexivis ut alluminium et cuprum.
Quomodo AI operationes machinarum ad recidendum per radium laser meliorat?
AI permittit conservationem praedictivam, optimisationem adaptativam itineris, et responsionem in tempore reali, quae certificant altiorem praecisionem et tempus operationis, dum consumptio energiae minuitur.
Quae materialia optime conveniunt pro laseribus CO₂?
Laseres CO₂ praestant in recidendis materialibus organiciis ut lignum, acrylum, textilia, et corium propter absorptionem longioris longitudinis undae.
Quae est functio systematis CNC in recisione per radium laser?
Systema CNC regit motum capitis recidentis, synchronizat emissionem fasciculi, et adaptat sequentiam focalis, ut praebet recisiones praecisas et celeres in geometriis difficilibus.
Index Rerum
- Principia machinae ad incisionem per radium laser: definitio, partes principales, et contextus anni 2026
- How a Laser Cut Machine Works: Physics, Process Flow, and Real-Time Control
- Genera Laserum pro Incisione Anno 2026: Dominantia Fibrae, Applicationes Specialis CO₂, et Progressus Hybridorum
- trendus Machinae Taliensis Anni 2026: Integratio AI, Connectivitas Intelligens, et Operatio Sustentabilis
-
Quaestiones Frequentes
- Quid facit machinam ad recidendum per radium laser differentem ab instrumentis traditionalibus ad recidendum?
- Cur fibrae lasers metalli secandi gratia praefertur?
- Quomodo AI operationes machinarum ad recidendum per radium laser meliorat?
- Quae materialia optime conveniunt pro laseribus CO₂?
- Quae est functio systematis CNC in recisione per radium laser?