
 EN
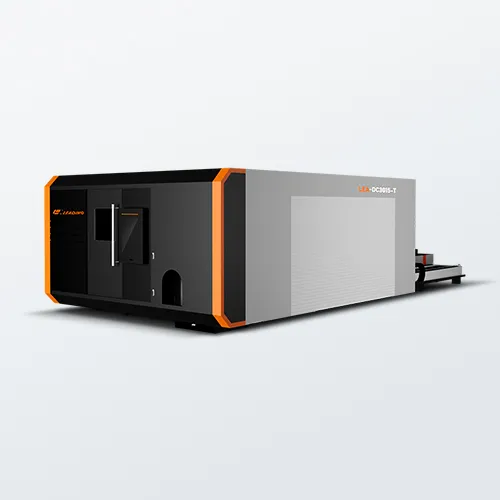
Лазерлік кесу машинасының негіздері: анықтамасы, негізгі компоненттері және 2026 жылғы контекст
Aлазерлік кесу машинасы 2026 жылы бұл — алдын ала анықталған траектория бойынша материалды балқытуға, жануды немесе булануға себеп болатын жинақталған жарық сәулесін пайдаланатын компьютермен басқарылатын өңдеу құрылғысы. Қазіргі жүйелердің ерекшелігі — оптика, қозғалыс пен сезімділік жүйелерінің біртұтас, ақылды өндірістік модульге тығыз интеграциялануы.
Негізгі ішкі жүйелер: лазерлік көзі, CNC қозғалыс платформасы, оптика және көмекші газ беру жүйесі
Әрбір өнеркәсіптік лазерлік кесу машинасы төрт өзара байланысты ішкі жүйеден тұрады. Лазерлік көз — әдетте талшықты осциллятор немесе CO₂ түтігі — бастапқы сәулелерді шығарады. Металлды кесуге арналған лазерлерде талшықты лазерлер қысқа толқын ұзындығы мен жоғары электрлік тиімділігі себебінен басымдылыққа ие болады; көптеген жүйелер қазір 40%-дан астам қабырғалық қуат тиімділігін қамтамасыз етеді. Сәуле қорғаныс қапшығы арқылы немесе буынды иілгіш қол арқылы кесу басына жетеді, мұнда линзалар жинағы оны адам шашынан кішірек нүктеге фокустайды.
CNC қозғалыс платформасы кесу басын немесе өңделетін бұйымды G-код нұсқаулары бойынша орындайды. Қазіргі заманғы платформалар 0,05 мм орналасу дәлдігін 300 м/мин жылдамдықтан жоғары жылдамдықта сақтау үшін микрометрден төмен шкалалы кодтағыштары бар сызықтық қозғалтқыштар мен жартылай шектелген траекториялық жоспарлауды қолданады. Оптика — айна, колллиматорлар және қорғаныс терезелері — сәуле сапасын сақтайды, ал электр қозғалтқышы бар фокусты реттеу жүйесі кесу процесінің ортасында материал қалыңдығының өзгеруін компенсациялайды. Төртінші ішкі жүйе — көмекші газ беру: реттелген оттегі, азот немесе сығылған ауа ағысы сәулемен бір осьте орналасқан тесіктен шығады, балқыған материалды сыртқа шашады, линзаны қорғайды және жеңіл болатта кесу жылдамдығын екі есе арттыратын экзотермиялық реакцияларды қозғайды.
Дәстүрлі құралдан ақылды өндіріс түйініне: 4-ші өнеркәсіптік революция экожүйелерінде лазерлік кесу машинасын қайта анықтау
Бастапқыда қарапайым пультпен басқарылатын жеке құрылғы болған лазерлік кесу машинасы қазір ақылды зауыттағы байланысқан шеттік есептеу түйініне айналды. Салыстырмалы өнеркәсіптік интернет (IIoT) шлюздері лазерлік қуат, газ қысымы, осьтің тербелісі, соплоның жағдайы сияқты нақты уақыттағы деректерді орталық өндірістік орындау жүйесіне (MES) жібереді. Бұл тұйық циклды сапа бақылауын қамтамасыз етеді: кесу басы ішіндегі көру камераcы кесік енін тексереді, ал жасанды интеллект моделдері параметрлерді миллисекунд ішінде реттейді. Машина сонымен қатар цифрлық егізге үлес қосады, болжамды жоспарлау мен қашықтан ақауларды жоюға қолдау көрсетеді. 2026 жылы лазерлік кесу машинасы тек кесуші құрылғы болып қала бермейді; ол өзін-өзі танитын, желіленген актив, ол жүктеу роботтарымен, ERP бағдарламалық жабдығымен және жөндеу платформаларымен байланысады, автономды, қараңғыда жұмыс істейтін өндірістің маңызды буынын құрайды.
Лазерлік кесу машинасы қалай жұмыс істейді: физика, процесстің ағысы және нақты уақыттағы басқару
Фотон-материал әрекеттесуі: сіңіру, балқу/булану және материал түріне қарай кесік түзілуі
Негізгі жұмыс лазерлік кесу машинасы фотондардың шоғырын материал бетіне бағыттағанда басталады. Материал осы күшті жарық энергиясын сіңіреді және оны дереу жылуға айналдырады. Бұл әрекет толқын ұзындығының сіңіруіне өте көп тәуелді: мысалы, болат сияқты металдар 1,06 мкм толқын ұзындығындағы талшықты лазерді тиімді сіңіреді, нәтижесінде тез балқу немесе булану пайда болады. Көмекші газ — әдетте азот немесе оттегі — кесілетін ойық (тар кесу аралығы) ішіндегі балқыған материалды сыртқа ығысады және таза жиекті қалыптастырады. Қалың болатты кескенде оттегі көмегі экзотермиялық реакцияны тудырады, бұл қосымша энергия береді және кесу жылдамдығын арттырады. 2026 жылы талшықты лазерлердің басымдығы аз жылу деформациясымен жұқа металдарды дәл және жоғары жылдамдықпен буландыруды қамтамасыз етеді — бұл қатаң талаптар қойылатын парақты металл қолданыстары үшін идеалды.
CNC-біріктірілген сәуле басқару: қозғалыс синхрондауы, фокустың қадамын бақылауы және заманауи лазерлік кесу машиналарындағы тұйық циклды кері байланыс
Заманғы лазерлік кесу машинасы кесу басының қозғалысын лазер сәулесінің шығуымен синхрондайтын күрделі CNC жүйесі арқылы кесуді орындайды. Цифрлық G-code файлын жүктеуден кейін CNC дәлдік қозғалтқыштарын бағыттап, кесу басын алдын ала анықталған траектория бойынша ең аз ауытқумен жылжытады. Фокусты бақылау әдетте 0,2 мм-ден кем болатын тұрақты, өте кішкентай дақты ұстайды — бұл кесу жолағының тұрақты енін қамтамасыз ету үшін маңызды, әсіресе теңсіз немесе бұралған парақты металлда. Интегралды сенсорлар кесу биіктігі, сәуле қуаты және сопло арақашықтығы туралы тұйық циклды кері байланыс береді, ол материалдың бұралуын компенсациялау үшін Z осі бойынша нақты уақытта микротүзетулер жасауға мүмкіндік береді. Қозғалыс, оптика және газ арасындағы осы ақылды ынтымақтастық күрделі геометриялар мен сүйір бұрыштарды жоғары жылдамдықпен орындауға мүмкіндік береді — бұл қазіргі заманғы парақты металл өңдеудің негізгі белгілері.
2026 жылы кесуге арналған лазер түрлері: Талшықты лазерлер басымдықта, CO₂ лазерлері — нишалық қолданыстарда, гибридтік жетістіктер — дамуда
Неге талшықты лазерлер металды кесуге басымдық береді: қазіргі заманғы лазерлік кесу машинасындағы тиімділік, сәулелердің сапасы және қызмет көрсету артықшылықтары
2026 жылы металдарды өңдеуде талшықты лазерлер электрлік тиімділігі 30–50% болғаны салдарынан басымдыққа ие болады — бұл дәстүрлі CO₂ жүйелерінің көрсеткішінен шамамен үш есе жоғары, яғни энергия тұтынуы мен жұмыс істеу шығындары төмендейді. Олардың шашырауға жақын шекті сәуле сапасы (M² < 1,3) мыс пен алюминий сияқты шағылысушы қорытпаларда дәл кесілу енін қамтамасыз етеді және кесу жылдамдығын арттырады, ал бұрын CO₂ резонанстық сіңіруі осындай материалдар үшін қиындық туғызған. Техникалық қызмет көрсету жеңілденді: монолитті талшықты құрылым айна орналастыруын және резонаторға газ қосуын жояды, ал диодты сәуле шығарғыштардың қызмет ету мерзімі әдетте 30 000 сағаттан асады. Болжамды техникалық қызмет көрсету алгоритмдері қазір қателіктерді алдын ала болжау үшін сенсорлық деректерді пайдаланады. Fortune Business Insights (2025) деректеріне сәйкес, талшықты лазерлер 2026 жылы глобалды кесу машиналары нарығының 29,44%-ын құрайды — бұл олардың парақты металл мен жоғары көлемді өндіріс үшін негізгі таңдау ретінде орнықты болғанын көрсетеді.
CO₂ және жаңа пайда болған қатты денелік альтернативалар: толқын ұзындығын бейметалл материалдарға және гибридтік жүйелердегі жаңалықтарға сәйкестендіру
CO₂ лазерлері (10,6 мкм толқын ұзындығы) акрил, ағаш, тері және мата сияқты органикалық материалдарды кесуге әлі де орынбаспайтын болып қалуда. Олардың ұзын толқындықтары бұл негізгі заттарға оңай сіңеді, сондықтан белгілер, қаптау және декоративті қолданыстар үшін маңызды болатын таза, отпен жылтырлатылған шеттер мен минималды көмірлену немесе жылу әсерінің аймағы пайда болады. Ал қатты денелік жаңалықтар қазір танымалдыққа ие болуда: реттелетін жартылай өткізгіштік лазерлер мен металдарды кесуге талшықтық көзін, ал бейметалл материалдарды өңдеуге CO₂ немесе УК модулін қосатын гибридтік жүйелер бір лазерлік кескіш машинасында көптеген мүмкіндіктерді кеңейтеді. Кейбір өндірушілер екі толқын ұзындығындағы сәуле беру жүйесін интеграциялайды, бұл материал түрлерін ауыстыру үшін тез және реттеусіз ауысуға мүмкіндік береді. Талшықтық лазерлер металдармен жұмыс істеуге барынша ие болған сайын, CO₂ және гибридтік архитектуралар өз орнын сақтайды — бұл технологиялардың бір-бірінің орнын баспауын, яғни өзара ынтымақтастығын қамтамасыз етеді.
2026 жылғы лазерлік кесу машиналарының бағыттары: ЖИ интеграциясы, ақылды байланыс және тұрақты жұмыс істеу
ЖИ негізіндегі болжамды техникалық қызмет көрсету және адаптивті траектория оптимизациясы — жұмыс уақытын ұзарту және дәлдікті арттыру үшін
ЖИ лазерлік кесу машинасын өзін-өзі оптималдауға қабілетті өндірістік түйінге айналдырады. Нақты уақыттағы сенсорлық деректер алгоритмдерге беріледі, олар компоненттердің тозуын — мысалы, линзаның нашарлауын, сопланның әріптелуін немесе насос диодының шаршауын — болжайды және тек қажет болған кезде ғана техникалық қызмет көрсетуді іске қосады. Бұл болжамды тәсіл жоспарланбаған тоқтатуларды азайтады және машина өмірін ұзартады. Сол уақытта адаптивті траектория оптимизациясы материалдың айырылуын, жылулық ауытқуын және беттің күйін талдап, ең салыстырмалы, ең жылдам және ең энергия тиімді кесу траекториясын нақты уақытта қайта есептейді. Бұл функциялар бірігіп жұмыс істейді, әрбір тапсырма үздіксіз жылдамдық пен өлшемдік дәлдікті жақсартатын оқу циклына айналады — сонымен қатар бір бөлшекке кететін энергия шығынын азайтады және өндірістік алаңдағы тұрақты даму мақсаттарын қолдайды.
Жиі қойылатын сұрақтар
Лазерлік кесу машинасын дәстүрлі кесу құралдарынан не айырады?
Лазерлік кесу машиналары кесуге жоғары концентрацияланған жарық сәулесін қолданады, бұл жоғары дәлдікті, жылдамдықты және әртүрлі материалдарды аз деформациямен өңдеу мүмкіндігін қамтамасыз етеді.
Металл кесуге неге талшықты лазерлер қолданылады?
Талшықты лазерлер электрлік тиімділігі жоғары, сәуле сапасы жақсы, қызмет көрсету қажеттілігі төмен және алюминий мен мыс сияқты шағылысушы металдарда жоғары өнімділік көрсетеді.
ЖИ лазерлік кесу машиналарының жұмысын қалай жақсартады?
ЖИ алдын-ала диагностикалау, өзгермелі траектория оптимизациясы және нақты уақыттағы кері байланыс мүмкіндігін береді, бұл дәлдікті және жұмыс істеу уақытын арттырады, сонымен қатар энергия тұтынуын азайтады.
CO₂ лазерлері үшін ең жақсы өңделетін материалдар қандай?
CO₂ лазерлері ұзын толқын ұзындығының сіңіру ерекшелігіне байланысты ағаш, акрил, мата және тері сияқты органикалық материалдарды кесуге өте жақсы келеді.
Лазерлік кесуде ЧПУ жүйесі қандай рөл атқарады?
ЧПУ жүйесі кесу басының қозғалысын басқарады, сәуле шығысын синхрондайды және фокусты іздеуді реттейді, нәтижесінде күрделі геометриялық пішіндерді дәл және жоғары жылдамдықпен кесуге болады.
Мазмұны
- Лазерлік кесу машинасының негіздері: анықтамасы, негізгі компоненттері және 2026 жылғы контекст
- Лазерлік кесу машинасы қалай жұмыс істейді: физика, процесстің ағысы және нақты уақыттағы басқару
-
2026 жылы кесуге арналған лазер түрлері: Талшықты лазерлер басымдықта, CO₂ лазерлері — нишалық қолданыстарда, гибридтік жетістіктер — дамуда
- Неге талшықты лазерлер металды кесуге басымдық береді: қазіргі заманғы лазерлік кесу машинасындағы тиімділік, сәулелердің сапасы және қызмет көрсету артықшылықтары
- CO₂ және жаңа пайда болған қатты денелік альтернативалар: толқын ұзындығын бейметалл материалдарға және гибридтік жүйелердегі жаңалықтарға сәйкестендіру
- 2026 жылғы лазерлік кесу машиналарының бағыттары: ЖИ интеграциясы, ақылды байланыс және тұрақты жұмыс істеу
- Жиі қойылатын сұрақтар