
 EN
Základy laserového řezacího stroje: definice, základní komponenty a kontext roku 2026
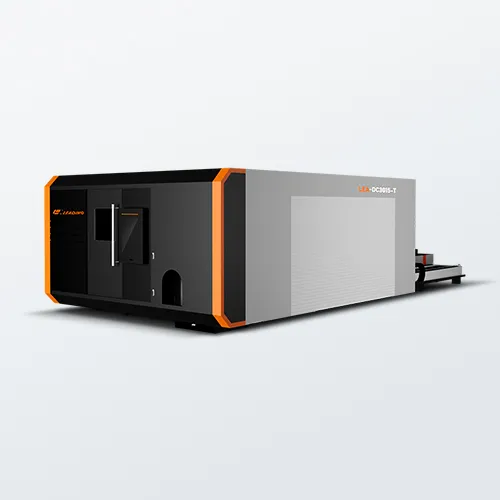
Alaserový řezací stroj v roce 2026 je laserový řezací stroj počítačem řízeným výrobním nástrojem, který používá soustředěný světelný paprsek k tavení, spalování nebo odpařování materiálu podél předem definované dráhy. To, co dnešní systémy odlišuje, je úzká integrace optiky, pohybového systému a senzorů do jednoho inteligentního výrobního modulu.
Klíčové subsystémy: zdroj laseru, CNC pohybová platforma, optika a dodávka pomocného plynu
Každý průmyslový laserový řezací stroj je postaven kolem čtyř navzájem závislých podsystémů. Zdroj laserového paprsku – obvykle vláknový oscilátor nebo CO₂ trubice – generuje základní paprsek. U řezání kovů převládají vláknové lasery díky své krátké vlnové délce a vysoké elektrické účinnosti; mnoho systémů nyní přesahuje 40 % účinnost při příjmu ze sítě. Paprsek prochází ochrannými mechrámy nebo členitým ramenem až ke střižní hlavici, kde soustava čoček jej zaostří do skvrny menší než lidský vlas.
CNC pohybová platforma přesouvá řezací hlavu nebo obrobek podle instrukcí v kódu G. Moderní platformy využívají lineární motory se snímači s rozlišením pod jedno mikrometr a plánování trajektorie s omezením změny zrychlení (jerk), čímž udržují polohovou přesnost 0,05 mm při rychlostech posuvu vyšších než 300 m/min. Optika – včetně zrcadel, kolimátorů a ochranných oken – zachovává kvalitu laserového paprsku, zatímco motorizovaný systém nastavení ohniska kompenzuje změny tloušťky materiálu během řezání. Čtvrtým podsystémem je dodávka pomocného plynu: regulovaný proud kyslíku, dusíku nebo stlačeného vzduchu vystupuje z trysky souosově s paprskem, odstraňuje roztavený materiál, chrání čočku a podporuje exotermické reakce, které zdvojnásobují rychlost řezání u mírné oceli.
Od staršího nástroje k inteligentnímu uzlu výroby: přeformulování laserového řezacího stroje v ekosystémech průmyslu 4.0
Když byl dříve samostatným zařízením ovládaným prostým ovládacím panelem, laserový řezací stroj se nyní stal připojeným uzlem edge-computingu ve chytré továrně. Vestavěné brány průmyslového internetu věcí (IIoT) streamují data v reálném čase – výkon laseru, tlak plynu, vibrace os a stav trysky – do centrálního systému pro řízení výroby (MES). To umožňuje kvalitní kontrolu v uzavřené zpětné vazbě: kamerový systém vestavěný do řezací hlavy kontroluje šířku řezné dráhy (kerfu) a modely umělé inteligence upravují parametry během několika milisekund. Stroj také přispívá k digitálnímu dvojníkovi, který podporuje prediktivní plánování a vzdálenou diagnostiku poruch. V roce 2026 už laserový řezací stroj není jen řezacím zařízením; je to samoosvědomělé, síťové aktivo, které komunikuje s roboty pro nakládání, softwarovými systémy ERP a platformami pro údržbu a tvoří tak klíčový článek v autonomní, neosvětlené výrobě.
Jak funguje laserový řezací stroj: fyzika, průběh procesu a řízení v reálném čase
Interakce fotonů s materiálem: absorpce, tavení/vypařování a tvorba řezné dráhy (kerfu) podle typu materiálu
Základní provoz začíná, když laserový řezací stroj směřuje soustředěný paprsek fotonů na povrch materiálu. Materiál tento intenzivní světelný výkon pohltí a okamžitě jej přemění na teplo. Tato interakce zásadně závisí na absorpci vlnové délky: kovy jako ocel efektivně absorbují vlnovou délku 1,06 µm vláknového laseru, čímž dochází k rychlému tavení nebo odpařování. Pomocný plyn – obvykle dusík nebo kyslík – vyvádí roztavený materiál ze řezné štěrbiny (úzké řezné mezery), čímž vzniká čistý řez. U tlustší oceli spouští pomocný kyslík exotermickou reakci, která dodává další energii a zvyšuje rychlost řezání. Vláknový laser bude v roce 2026 dominovat, což umožňuje přesné a vysokorychlostní odpařování tenkých kovů s minimální tepelnou deformací – ideální pro náročné aplikace s plechy.
Řízení paprsku integrované do CNC: synchronizace pohybu, sledování ohniska a zpětná vazba uzavřené smyčky v moderních laserových řezacích strojích
Moderní laserový řezací stroj provádí řezy prostřednictvím sofistikovaného CNC systému, který synchronizuje pohyb laserové hlavy s výstupem světelného paprsku. Po načtení digitálního souboru G-kódu CNC řídí přesné motory, které vedou řezací hlavu po předem stanovené dráze s minimální odchylkou. Sledování ohniskové vzdálenosti udržuje konstantní a velmi malou velikost ohniskové skvrny – často menší než 0,2 mm – což je klíčové pro stálou šířku řezné štěrbiny, zejména u nerovných nebo deformovaných plechů. Integrované senzory poskytují zpětnou vazbu v uzavřené smyčce týkající se výšky řezu, výkonu paprsku a vzdálenosti trysky od materiálu, čímž umožňují mikro-nastavení osy Z v reálném čase k vyrovnání deformací materiálu. Tato inteligentní synergická interakce pohybu, optiky a řídícího plynu zajišťuje rychlé provádění složitých geometrií a ostrých rohů – charakteristických znaků současné výroby z plechu.
Typy laserů pro řezání v roce 2026: Dominance vláknových laserů, specializované aplikace CO₂ laserů a pokročilé hybridní technologie
Proč vláknové lasery vedou v řezání kovů: výhody účinnosti, kvality svazku a údržby v dnešních laserových řezačkách
Vláknní lasery dominují zpracování kovů v roce 2026 díky elektrické účinnosti dosahující 30–50 % – což je přibližně trojnásobek účinnosti tradičních systémů CO₂ – a snižují tak spotřebu energie i provozní náklady. Jejich téměř difrakčně omezená kvalita svazku (M² < 1,3) umožňuje přesné šířky řezu a vyšší rychlosti řezání na odrazivých slitinách, jako jsou měď a hliník, které dříve činily potíže kvůli slabé absorpci rezonančního záření CO₂. Údržba je zjednodušená: monolitická vláknová architektura eliminuje nastavování zrcadel i doplňování plynu do rezonátoru, zatímco diodové čerpadlové zdroje běžně přesahují životnost 30 000 hodin. Algoritmy prediktivní údržby nyní využívají senzorová data k předvídání poruch. Podle společnosti Fortune Business Insights (2025) se očekává, že podíl vláknových laserů na globálním trhu s řezacími stroji v roce 2026 dosáhne 29,44 % – čímž si pevně upevní pozici jako výchozí volba pro zpracování plechů a vysokorozsáhlou výrobu.
CO₂ a nové pevnolátkové alternativy: přizpůsobení vlnové délky nekovovým materiálům a inovace hybridních systémů
CO₂ lasery (vlnová délka 10,6 µm) zůstávají nepostradatelné pro řezání organických materiálů, jako jsou akryl, dřevo, kůže a textilie. Jejich dlouhá vlnová délka je těmito substráty snadno absorbována, čímž vznikají čisté, plamenem leštěné okraje s minimálním uhlíkem nebo tepelně ovlivněnou zónou – což je klíčové pro aplikace v oblasti značek, balení a dekorativních prvků. Mezitím získávají na popularitě pevnolátkové inovace: laditelné polovodičové lasery a hybridní systémy, které kombinují vláknový zdroj pro řezání kovů s CO₂ nebo UV modulem pro úkoly s nekovovými materiály, čímž rozšiřují univerzálnost jediného laserového řezacího stroje. Někteří výrobci integrují dvouvlnové vedení světla, které umožňuje rychlou, bezzarovnávací výměnu mezi typy materiálů. Zatímco vláknové lasery zpevňují svou pozici v aplikacích s kovy, CO₂ a hybridní architektury si udržují trvalé specializované segmenty – zajišťují tak technologickou koexistenci místo zastarání.
trendy laserových řezacích strojů pro rok 2026: integrace umělé inteligence, chytré připojení a udržitelný provoz
Prediktivní údržba a adaptivní optimalizace dráhy řízené umělou inteligencí pro maximální dostupnost a přesnost
Umělá inteligence proměňuje laserový řezací stroj v samo-optimalizující se výrobní uzel. Data ze senzorů v reálném čase napájejí algoritmy, které předpovídají opotřebení komponent – například degradaci čočky, erozi trysky nebo únava čerpadlového diody – a spouštějí údržbu pouze tehdy, když je skutečně potřeba. Tento prediktivní přístup minimalizuje neplánované výpadky a prodlužuje životnost stroje. Současně adaptivní optimalizace dráhy analyzuje rozdíly v materiálu, tepelný posun a stav povrchu, aby na místě znovu vypočítala nejhladší, nejrychlejší a nejenergeticky účinnější řeznou dráhu. Tyto funkce spolupracují vzájemně a každou výrobní úlohu proměňují v učící se smyčku, která neustále zvyšuje jak rychlost, tak rozměrovou přesnost – zároveň snižuje spotřebu energie na jednu součástku a podporuje cíle udržitelnosti po celé výrobní ploše.
Často kladené otázky
Co odlišuje laserový řezný stroj od tradičních řezných nástrojů?
Laserové řezné stroje používají soustředěný světelný paprsek k řezání, což umožňuje vysokou přesnost, rychlost a zpracování různých materiálů s minimální deformací.
Proč jsou pro řezání kovů upřednostňovány vláknové lasery?
Fibrooptické lasery nabízejí vyšší elektrickou účinnost, lepší kvalitu paprsku, nižší údržbu a lepší výkon při řezání reflexních kovů, jako je hliník a měď.
Jak umělá inteligence zlepšuje provoz laserových řezných strojů?
Umělá inteligence umožňuje prediktivní údržbu, adaptivní optimalizaci dráhy a zpětnou vazbu v reálném čase, čímž zajišťuje vyšší přesnost a dostupnost stroje a snižuje spotřebu energie.
Jaké materiály jsou nejlépe vhodné pro CO₂ lasery?
CO₂ lasery se vyznačují vynikajícími výsledky při řezání organických materiálů, jako je dřevo, akryl, textilie a kůže, díky absorpci jejich delší vlnové délky.
Jakou roli hraje CNC systém při laserovém řezání?
CNC systém řídí pohyb řezné hlavy, synchronizuje výstup paprsku a upravuje sledování ohniska, čímž zajišťuje přesné a vysokorychlostní řezání i u náročných geometrií.
Obsah
- Základy laserového řezacího stroje: definice, základní komponenty a kontext roku 2026
- Jak funguje laserový řezací stroj: fyzika, průběh procesu a řízení v reálném čase
- Typy laserů pro řezání v roce 2026: Dominance vláknových laserů, specializované aplikace CO₂ laserů a pokročilé hybridní technologie
- trendy laserových řezacích strojů pro rok 2026: integrace umělé inteligence, chytré připojení a udržitelný provoz
- Často kladené otázky