
 EN
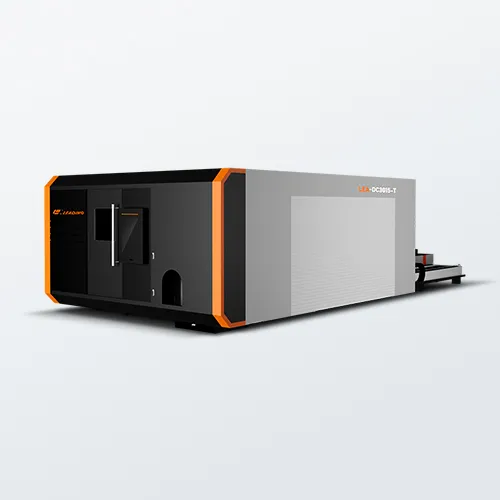
Основи лазерного різального верстата: визначення, основні компоненти та контекст 2026 року
А лазерний різальний верстат у 2026 році це комп’ютерно-керований верстат для виготовлення виробів, що використовує концентрований світловий промінь для плавлення, спалювання або випаровування матеріалу вздовж заздалегідь заданої траєкторії. Те, що відрізняє сучасні системи, — це тісна інтеграція оптики, системи руху та датчиків у єдиний інтелектуальний виробничий модуль.
Ключові підсистеми: джерело лазера, платформа руху з ЧПК, оптика та подача допоміжного газу
Кожен промисловий лазерний різальний верстат побудований навколо чотирьох взаємозалежних підсистем. Джерело лазера — зазвичай волоконний осцилятор або трубка CO₂ — генерує первинний промінь. Для різання металів домінують волоконні лазери через їх коротку довжину хвилі та високу електричну ефективність; у багатьох систем цей показник тепер перевищує 40 % за коефіцієнтом корисної дії від розетки. Промінь проходить через захисні гармошки або шарнірну руку до різальної головки, де оптична система лінз фокусує його в пляму меншу за людську волосину.
Платформа руху з ЧПК переміщує різальний інструмент або заготовку відповідно до інструкцій у форматі G-коду. Сучасні платформи використовують лінійні двигуни з енкодерами з точністю менше одного мікрометра та плануванням траєкторії з обмеженням ривків, щоб забезпечити позиційну точність 0,05 мм при швидкостях переміщення понад 300 м/хв. Оптичні компоненти — у тому числі дзеркала, коліматори та захисні вікна — зберігають якість лазерного променя, тоді як моторизована система регулювання фокусу компенсує зміни товщини матеріалу під час різання. Четверта підсистема — подача допоміжного газу: регульований потік кисню, азоту або стисненого повітря виходить із сопла співвісно з лазерним променем, видаляючи розплавлений матеріал, захищаючи лінзу та сприяючи екзотермічним реакціям, які подвоюють швидкість різання у низьковуглецевій сталі.
Від традиційного інструменту до інтелектуального вузла виробництва: переосмислення лазерного різального верстата в екосистемах Промисловості 4.0
Колись це була самостійна установка, що керувалася за допомогою простого пульта керування; сьогодні лазерний різальний верстат — це пов’язаний «граничний» обчислювальний вузол у розумному виробництві. Вбудовані шлюзи промислового Інтернету речей (IIoT) передають потокові дані в реальному часі — потужність лазера, тиск газу, вібрацію осей, стан сопла — до центральної системи виконання виробництва (MES). Це забезпечує замкнений цикл контролю якості: камера технічного зору всередині різального блока перевіряє ширину різового шва, а моделі штучного інтелекту коригують параметри протягом мілісекунд. Верстат також забезпечує дані для цифрового двійника, що підтримує прогнозне планування та дистанційне усунення несправностей. У 2026 році лазерний різальний верстат уже не просто ріже матеріал — це самосвідомий, мережевий актив, який взаємодіє з роботами-завантажувачами, програмним забезпеченням ERP та платформами технічного обслуговування, утворюючи ключову ланку в автономному, повністю автоматизованому виробництві.
Принцип роботи лазерного різального верстата: фізичні основи, технологічний процес і керування в реальному часі
Взаємодія фотонів із матеріалом: поглинання, плавлення/випаровування та формування різового шва залежно від типу матеріалу
Основна операція починається, коли лазерний різальний верстат спрямовує концентрований пучок фотонів на поверхню матеріалу. Матеріал поглинає цю інтенсивну світлову енергію й миттєво перетворює її на тепло. Ця взаємодія критично залежить від поглинання довжини хвилі: метали, наприклад сталь, ефективно поглинають довжину хвилі волоконного лазера — 1,06 мкм, що призводить до швидкого плавлення або випаровування. Допоміжний газ — зазвичай азот або кисень — видаляє розплавлений матеріал із різового шва (вузької розрізної щілини), формуючи чистий край. У разі більш товстої сталі допоміжний кисень запускає екзотермічну реакцію, яка додає енергії й підвищує швидкість різання. У 2026 році домінування волоконних лазерів забезпечує точне й високошвидкісне випаровування тонких металів із мінімальним тепловим спотворенням — що робить їх ідеальними для вимогливих застосувань у виробництві листових металів.
Керування пучком із інтеграцією ЧПК: синхронізація руху, відстеження фокусу та зворотний зв’язок у замкненому контурі у сучасних лазерних різальних верстатах
Сучасний лазерний різальний верстат виконує різання за допомогою складної системи ЧПК, яка синхронізує рух лазерної голівки з випромінюванням променя. Після завантаження цифрового файлу G-коду система ЧПК керує точними двигунами, щоб направляти різальну голівку по заздалегідь визначеній траєкторії з мінімальним відхиленням. Слідкування за фокусом забезпечує постійний, надзвичайно малий розмір плями — часто менше 0,2 мм — що є критично важливим для стабільної ширини різу, особливо при роботі з нерівними або деформованими листами металу. Інтегровані датчики забезпечують замкнену зворотну зв’язку щодо висоти різання, потужності променя та відстані сопла від поверхні матеріалу, що дозволяє вносити мікрокорекції по осі Z у реальному часі для компенсації деформації матеріалу. Цей інтелектуальний синтез руху, оптики та газу забезпечує високошвидкісне виконання складних геометричних форм і гострих кутів — характерних ознак сучасного виробництва листового металу.
Типи лазерів для різання у 2026 році: домінування волоконних лазерів, спеціалізовані застосування CO₂-лазерів та розвиток гібридних технологій
Чому волоконні лазери є провідними у різанні металів: ефективність, якість лазерного променя та переваги у технічному обслуговуванні сучасних лазерних різальних верстатів
Волоконні лазери домінують у металообробці в 2026 році завдяки електричній ефективності на рівні 30–50 % — приблизно втричі вищій, ніж у традиційних систем CO₂, — що знижує енергоспоживання й експлуатаційні витрати. Їхня якість пучка, близька до дифракційно-обмеженої (M² < 1,3), забезпечує точну ширину різу й вищу швидкість різання на відбивальних сплавах, таких як мідь і алюміній, які раніше ускладнювали резонансне поглинання в CO₂-системах. Обслуговування спрощене: монолітна волоконна архітектура усуває необхідність налаштування дзеркал і заправки резонатора газом, а діодні джерела накачки зазвичай працюють понад 30 000 годин. Алгоритми передбачувального обслуговування тепер використовують дані з датчиків для прогнозування збоїв. Згідно з даними Fortune Business Insights (2025), частка волоконних лазерів на світовому ринку машин для різання в 2026 році становитиме 29,44 % — що остаточно закріплює їх як стандартний вибір для обробки листового металу й високопродуктивного виробництва.
CO₂ та нові твердотільні альтернативи: підбір довжини хвилі для неметалевих матеріалів і інновації гібридних систем
Лазери на CO₂ (довжина хвилі 10,6 мкм) залишаються незамінними для різання органічних матеріалів, таких як акрил, дерево, шкіра та текстиль. Їхня велика довжина хвилі добре поглинається цими матеріалами, забезпечуючи чисті зрізи з полірованими краями без полум’я та мінімального обвуглювання чи зон теплового впливу — що є критичним для виготовлення вивісок, упаковки та декоративних виробів. Тим часом твердотільні інновації набувають популярності: настроювані напівпровідникові лазери та гібридні системи, що поєднують волоконний джерело для різання металів із модулем на CO₂ або УФ-діапазоном для різання неметалів, розширюють універсальність у межах одного лазерного верстата. Деякі виробники інтегрують двохволнове подавання променя, що дозволяє швидко й без потреби в налаштуванні перемикатися між типами матеріалів. Поки волоконні лазери посилюють свої позиції в металообробці, лазери на CO₂ та гібридні архітектури зберігають стійкі ніші — забезпечуючи технологічне співіснування замість виходу з ужитку.
тенденції лазерних різальних верстатів на 2026 рік: інтеграція штучного інтелекту, розумне підключення та сталі технології експлуатації
Прогностичне технічне обслуговування та адаптивна оптимізація траєкторії різання за допомогою ШІ для забезпечення безперервної роботи та високої точності
ШІ перетворює лазерний різальний верстат на самоналаштовувану виробничу одиницю. Дані в реальному часі з датчиків надходять до алгоритмів, які передбачають знос компонентів — наприклад, деградацію лінзи, ерозію сопла або втомленість лазерного діода — й активують технічне обслуговування лише за необхідності. Такий прогностичний підхід мінімізує непланові простої та продовжує термін служби верстата. У той самий час адаптивна оптимізація траєкторії різання аналізує варіації матеріалу, теплове зміщення та стан поверхні, щоб у режимі реального часу перерахувати найгладшу, найшвидшу та найбільш енергоощадну траєкторію різання. Ці функції працюють у взаємодії, перетворюючи кожне завдання на цикл навчання, який постійно підвищує швидкість та розмірну точність — одночасно скорочуючи енергоспоживання на один вирізаний виріб та сприяючи досягненню цілей сталого розвитку на виробничій дільниці.
Часті запитання
Що робить лазерний різальний верстат відмінним від традиційних інструментів для різання?
Лазерні різальні верстати використовують концентрований промінь світла для різання, що забезпечує високу точність, швидкість і здатність обробляти різні матеріали з мінімальним спотворенням.
Чому волоконні лазери є переважними для різання металу?
Волоконні лазери забезпечують вищу електричну ефективність, кращу якість променя, нижчі витрати на технічне обслуговування та переважну продуктивність при різанні відбивних металів, таких як алюміній і мідь.
Як штучний інтелект покращує роботу лазерних різальних верстатів?
Штучний інтелект забезпечує передбачувальне технічне обслуговування, адаптивну оптимізацію траєкторії руху й оперативний зворотний зв’язок, що гарантує вищу точність і час безперебійної роботи, а також знижує споживання енергії.
Які матеріали найкраще підходять для різання за допомогою CO₂-лазерів?
CO₂-лазери чудово справляються з різанням органічних матеріалів, таких як дерево, акрил, текстиль і шкіра, завдяки кращому поглинанню їх довшої хвилі.
Яку роль відіграє система ЧПУ у лазерному різанні?
Система ЧПУ керує рухом різальної головки, синхронізує вихід лазерного променя й регулює фокусування в реальному часі, забезпечуючи точні й швидкі розрізи навіть на складних геометричних формах.
Зміст
- Основи лазерного різального верстата: визначення, основні компоненти та контекст 2026 року
- Принцип роботи лазерного різального верстата: фізичні основи, технологічний процес і керування в реальному часі
- Типи лазерів для різання у 2026 році: домінування волоконних лазерів, спеціалізовані застосування CO₂-лазерів та розвиток гібридних технологій
- тенденції лазерних різальних верстатів на 2026 рік: інтеграція штучного інтелекту, розумне підключення та сталі технології експлуатації
-
Часті запитання
- Що робить лазерний різальний верстат відмінним від традиційних інструментів для різання?
- Чому волоконні лазери є переважними для різання металу?
- Як штучний інтелект покращує роботу лазерних різальних верстатів?
- Які матеріали найкраще підходять для різання за допомогою CO₂-лазерів?
- Яку роль відіграє система ЧПУ у лазерному різанні?