
 EN
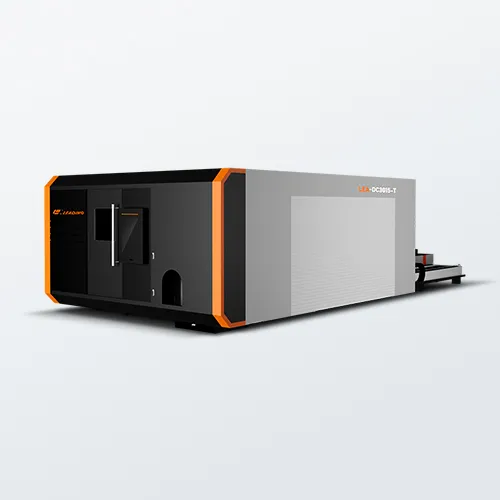
Основы лазерного станка: определение, ключевые компоненты и контекст 2026 года
А лазерная резка машина в 2026 году лазерный станок — это компьютеризированный инструмент для изготовления изделий, использующий сфокусированный световой луч для плавления, сжигания или испарения материала по заданной траектории. То, что отличает современные системы, — это тесная интеграция оптики, системы перемещения и датчиков в единый интеллектуальный производственный модуль.
Ключевые подсистемы: лазерный источник, платформа перемещения с ЧПУ, оптика и подача вспомогательного газа
Каждый промышленный лазерный станок для резки построен вокруг четырёх взаимозависимых подсистем. Источник лазерного излучения — как правило, волоконный осциллятор или CO₂-трубка — генерирует исходный лазерный луч. Для резки металлов преобладают волоконные лазеры благодаря их короткой длине волны и высокой электрической эффективности; во многих системах коэффициент полезного действия «от розетки» сейчас превышает 40 %. Луч проходит через защитные гармошки или шарнирную руку к режущей головке, где оптическая система фокусирует его в пятно размером меньше человеческого волоса.
Платформа ЧПУ для перемещения обеспечивает перемещение режущей головки или заготовки в соответствии с инструкциями G-кода. Современные платформы используют линейные двигатели с энкодерами с разрешением менее одного микрометра и планированием траектории с ограничением рывка, чтобы поддерживать точность позиционирования 0,05 мм при скоростях перемещения выше 300 м/мин. Оптические компоненты — включая зеркала, коллиматоры и защитные окна — сохраняют качество лазерного пучка, а моторизованная система регулировки фокуса компенсирует изменения толщины материала в процессе резки. Четвёртая подсистема — подача вспомогательного газа: регулируемый поток кислорода, азота или сжатого воздуха выходит из сопла коаксиально с лазерным пучком, удаляя расплавленный материал, защищая линзу и обеспечивая экзотермические реакции, которые удваивают скорость резки в низкоуглеродистой стали.
От устаревшего станка до интеллектуального узла производства: переопределение лазерного станка для резки в экосистемах Industry 4.0
Когда-то автономный инструмент, управлявшийся с помощью простого пульта, лазерный станок для резки превратился в подключённый узел граничных вычислений в рамках «умного» завода. Встроенные шлюзы промышленного интернета вещей (IIoT) передают данные в реальном времени — мощность лазера, давление газа, вибрацию осей, состояние сопла — в центральную систему управления производством (MES). Это обеспечивает замкнутый цикл контроля качества: камера технического зрения внутри режущей головки измеряет ширину реза, а модели искусственного интеллекта корректируют параметры за миллисекунды. Станок также участвует в формировании цифрового двойника, поддерживая прогнозное планирование и удалённую диагностику неисправностей. К 2026 году лазерный станок для резки уже не просто режет — он представляет собой самоосознающий, сетевой актив, взаимодействующий с роботами загрузки, ПО ERP и платформами технического обслуживания, образуя ключевое звено в автономном, полностью автоматизированном производстве.
Принцип работы лазерного станка для резки: физические основы, последовательность процесса и управление в реальном времени
Взаимодействие фотонов с материалом: поглощение, плавление/испарение и формирование реза в зависимости от типа материала
Фундаментальный процесс начинается, когда лазерный станок направляет сфокусированный пучок фотонов на поверхность материала. Материал поглощает эту интенсивную световую энергию и мгновенно преобразует её в тепло. Такое взаимодействие критически зависит от поглощения длины волны: металлы, например сталь, эффективно поглощают длину волны волоконного лазера — 1,06 мкм, что приводит к быстрому плавлению или испарению. Вспомогательный газ — обычно азот или кислород — удаляет расплавленный материал из реза (узкого зазора реза), обеспечивая чистый край. Для более толстой стали использование кислорода как вспомогательного газа вызывает экзотермическую реакцию, которая добавляет энергию и повышает скорость резки. Преобладание волоконных лазеров в 2026 году обеспечивает точное и высокоскоростное испарение тонких металлов с минимальным тепловым искажением — что делает их идеальными для требовательных применений в обработке листового металла.
Управление лазерным пучком с интеграцией ЧПУ: синхронизация движения, отслеживание фокуса и обратная связь по замкнутому контуру в современных лазерных станках
Современный станок лазерной резки выполняет резку с помощью сложной системы ЧПУ, которая синхронизирует движение лазерной головки с подачей лазерного луча. После загрузки цифрового файла G-кода система ЧПУ управляет прецизионными двигателями, направляющими режущую головку по заранее заданной траектории с минимальным отклонением. Следящая фокусировка поддерживает постоянный и очень малый размер пятна — зачастую менее 0,2 мм, — что критически важно для стабильной ширины реза, особенно при работе с неровными или деформированными листами металла. Встроенные датчики обеспечивают замкнутую обратную связь по высоте резки, мощности лазерного луча и расстоянию сопла от поверхности заготовки, позволяя выполнять микрокорректировки по оси Z в реальном времени для компенсации деформации материала. Такое интеллектуальное взаимодействие движения, оптики и газа обеспечивает высокоскоростное выполнение сложных геометрических форм и острых углов — характерных признаков современного производства листового металла.
Типы лазеров для резки в 2026 году: доминирование волоконных лазеров, нишевые применения CO₂-лазеров и развитие гибридных технологий
Почему волоконные лазеры лидируют в резке металлов: эффективность, качество лазерного луча и преимущества в обслуживании современных станков для лазерной резки
Волоконные лазеры доминируют в обработке металлов в 2026 году благодаря электрической эффективности на уровне 30–50 % — примерно в три раза выше, чем у традиционных систем на основе CO₂, — что снижает энергопотребление и эксплуатационные расходы. Их качество пучка, близкое к дифракционному пределу (M² < 1,3), обеспечивает высокую точность ширины реза и более высокие скорости резки отражающих сплавов, таких как медь и алюминий, которые ранее вызывали трудности из-за особенностей резонансного поглощения в CO₂-системах. Техническое обслуживание упрощено: монолитная волоконная конструкция исключает необходимость юстировки зеркал и замены газа в резонаторе, а диодные накачивающие источники регулярно обеспечивают срок службы свыше 30 000 часов. Алгоритмы прогнозирующего технического обслуживания теперь используют данные с датчиков для предварительного выявления потенциальных отказов. Согласно данным Fortune Business Insights (2025), доля волоконных лазеров на мировом рынке станков для резки в 2026 году составит 29,44 % — что окончательно укрепляет их статус стандартного решения для резки листового металла и высокопроизводительного производства.
CO₂ i novye tverdotel'nye alternativy: sootvetstvie dliny volny ne-metallicheskim materialam i inovatsii v gibridnykh sistemakh
Lazery na uglerode (dлина volny 10,6 mkm) ostayutsya nezamenimymi dlya rezki organicheskikh materialov, takikh kak akril, derevo, kozha i tekstil'. Ikh bol'shaya dлина volny legko pogloshchaetsya etimi materialami, obrazuya chistye kromki s effektom plamennoy polirovki i minimal'nym obuglivaniem ili zonami teplovogo vozdeystviya — chto kriticheski vazhno dlya izgotovleniya vyvesok, upakovki i dekorativnykh izdeliy. Mezhtem tverdotel'nye inovatsii poluchayut rasprostranenie: reguliruemye poluprovodnikovye lazery i gibridnye sistemy, kotorye sochetayut volokonnyy istochnik dlya rezki metallov s modulyami na osnove CO₂ ili UV-dlina volny dlya obrabotki ne-metallov, povyshayut universal'nost' odnogo lazernogo stanka. Nekotorye proizvoditeli integrirovali dvukhvolnovuyu podachу luchа, chto pozvolyaet bystro pereklyuchat'sya mezhdu razlichnymi tipami materialov bez potrebnosti v yustirovke. Po mere togo kak volokonnye lazery ukreplyayut svoi pozitsii v primeneniyakh s metallami, lazery na CO₂ i gibridnye arkhitektury zanyimayut ustoychivye nishi — obespechivaya sovmestnoe sushchestvovanie tekhnologiy, a ne ikh vytekanie iz upotrebleniya.
тенденции лазерных станков с ЧПУ 2026 года: интеграция искусственного интеллекта, умная связь и устойчивая эксплуатация
Прогнозирующее техническое обслуживание и адаптивная оптимизация траектории резки на основе ИИ для повышения времени безотказной работы и точности
Искусственный интеллект превращает лазерный станок с ЧПУ в самооптимизирующийся производственный узел. Данные с датчиков в реальном времени поступают в алгоритмы, которые прогнозируют износ компонентов — например, деградацию линзы, эрозию сопла или усталость лазерного диода насоса — и запускают техническое обслуживание исключительно при необходимости. Такой прогнозирующий подход сводит к минимуму незапланированные простои и увеличивает срок службы оборудования. Одновременно адаптивная оптимизация траектории резки анализирует неоднородность материала, тепловое дрейфование и состояние поверхности, чтобы динамически пересчитывать наиболее плавную, быструю и энергоэффективную траекторию резки. Эти функции работают совместно, превращая каждую операцию в цикл обучения, который постоянно повышает скорость и размерную точность — одновременно снижая энергопотребление на деталь и поддерживая цели устойчивого производства на производственной площадке.
ЧаВО
Чем лазерный станок с ЧПУ отличается от традиционных инструментов резки?
Лазерные станки с ЧПУ используют сфокусированный световой луч для резки, что обеспечивает высокую точность, скорость и возможность обработки различных материалов с минимальной деформацией.
Почему волоконные лазеры предпочтительнее для резки металла?
Волоконные лазеры обеспечивают более высокую электрическую эффективность, лучшее качество пучка, меньшие затраты на техническое обслуживание и превосходные характеристики при резке отражающих металлов, таких как алюминий и медь.
Как искусственный интеллект улучшает работу лазерных станков с ЧПУ?
Искусственный интеллект обеспечивает прогнозирующее техническое обслуживание, адаптивную оптимизацию траектории движения и обратную связь в реальном времени, что повышает точность и время безотказной работы, одновременно снижая энергопотребление.
Какие материалы лучше всего подходят для резки CO₂-лазерами?
CO₂-лазеры особенно эффективны при резке органических материалов — дерева, акрила, текстиля и кожи — благодаря хорошему поглощению их излучения с более длинной длиной волны.
Какую роль играет система ЧПУ в лазерной резке?
Система ЧПУ управляет перемещением режущей головки, синхронизирует подачу лазерного излучения и корректирует фокусировку в реальном времени, обеспечивая точную и высокоскоростную резку сложных геометрических форм.
Содержание
- Основы лазерного станка: определение, ключевые компоненты и контекст 2026 года
- Принцип работы лазерного станка для резки: физические основы, последовательность процесса и управление в реальном времени
- Типы лазеров для резки в 2026 году: доминирование волоконных лазеров, нишевые применения CO₂-лазеров и развитие гибридных технологий
- тенденции лазерных станков с ЧПУ 2026 года: интеграция искусственного интеллекта, умная связь и устойчивая эксплуатация
-
ЧаВО
- Чем лазерный станок с ЧПУ отличается от традиционных инструментов резки?
- Почему волоконные лазеры предпочтительнее для резки металла?
- Как искусственный интеллект улучшает работу лазерных станков с ЧПУ?
- Какие материалы лучше всего подходят для резки CO₂-лазерами?
- Какую роль играет система ЧПУ в лазерной резке?