
 EN
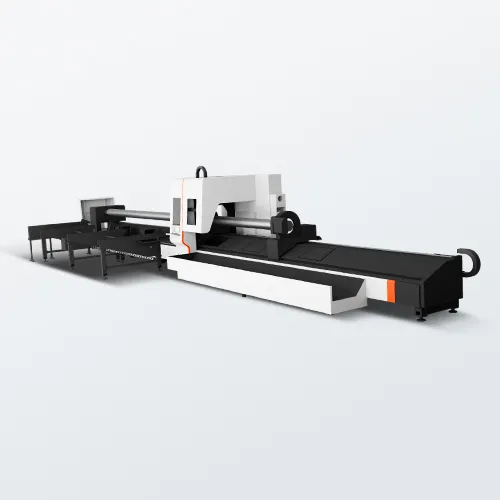
Identifiering av tekniska trösklar i produktionen av strukturella profiler
Många växande metallbearbetningsföretag bearbetar initialt strukturror och profiler med hjälp av äldre maskiner som ursprungligen inte var optimerade för sådana uppgifter, och använder istället manuella bandsågar, traditionella plasma-skärare eller mekaniska stansstationer. Även om dessa inledande metoder ofta uppfyller grundläggande volymkrav under de tidiga driftsfaserna uppstår en avgörande operativ vändpunkt alltid när kundernas krav på kvalitet, geometrisk komplexitet och produktionsvolym ökar. Att skjuta upp en nödvändig teknologisk övergång leder till ackumulerande ineffektiviteter, eftersom de dolda kostnaderna för sekundär slutförandearbetskraft, justeringar inför svetsning och materialspill snabbt överstiger investeringskostnaderna för modernisering av utrustningen. För framåtblickande produktionschefer beror genomförandet av en tidsmässig uppgradering till ett specialiserat CNC-fiberlaserskärsystem med flera axlar på att identifiera specifika operativa och ekonomiska indikatorer i fabrikens verkstad – innan produktionsflaskhalsar skadar kundrelationer.
Övervinna flaskhalsproblem i nedströmsmonteringen och arbetskrävande omarbete
Det mest kritiska driftsignalen som avgör om en maskinupgradering krävs är uppkomsten av kroniska genomströmningsbegränsningar vid nedströms tillverkningsstationer, såsom svetsceller och slutmonteringslinjer. När erfarna svetsare konsekvent står utan sysselsättning och väntar på manuell profilberedning, eller spenderar för mycket skifttid på sekundära avburkningar, slipning och dimensionella korrigeringar på grund av snitt som ligger utanför toleranserna, försämras projektets ekonomiska grund snabbt. Genom att installera ett industriellt rör-laserbeskärningssystem omstruktureras denna tillverkningsprocess helt, eftersom systemet integrerar rörelse i flera axlar och hög dynamisk acceleration för att utföra komplexa snedställda fogar, utskurna ändar, spår och bult-hål i en enda automatiserad process. Denna överlägsna optoelektroniska precision ger mikronivåns upprepbara strukturella toleranser och felfria kantrymder, vilket helt eliminerar traditionella inspektionsflaskhalsar nedströms, minskar andelen kassade komponenter och möjliggör sömlös justering vid robot- eller manuell svetsning utan manuella justeringar.
Sammanfattning av olika profilgeometrier och maximering av arbetsytans effektivitet
En kompletterande strukturell indikator för maskinmodernisering är en ökad frekvens av olika profilgeometrier inom den dagliga tillverkningsmatrisen, inklusive kvadratiska, rektangulära, hexagonala, ovala och komplexa asymmetriska strukturkanaler. Att hantera dessa varierande former genom separata mekaniska inställningar, lokal fixturering eller mycket manuell sekundär verktygning skapar allvarlig operativ friktion och underutnyttjar värdefullt fabriksgolvyta. Moderna automatiserade rörlaserplattformar löser denna komplexitet genom att använda avancerade pneumatiske spännkäftar i fram- och baksidan med synkron drift, som drivs av servomekanik med hög vridmoment, vilket säkerställer exakt koncentrisk spänning över ett brett spektrum av tvärsnittsdimensioner. Denna mekaniska mångsidighet möjliggör bearbetning av olika profiler inom samma produktionskö, medan integrerade intelligenta CNC-styrskikt med bildbaserad aktiv hinderundvikning dynamiskt skyddar laserskärhuvudet mot kollisioner vid arbetsstyckets lyft, vilket omvandlar volatil profilbearbetning till en förutsägbar och högt automatiserad arbetsflöde.
Kvantifiering av underentreprenörsavtalens marginalpåföljder och strategisk kapacitetsutbyggnad
Utöver interna verkstadsdynamiker ger konkreta finansiella mått i företagets balansräkning ofta den avgörande motiveringen för en industriell anläggningsoptimering. Företag som kör äldre utrustning tvingas ofta avvisa komplexa strukturella kontrakt eller subkontrahera precisionssnitt av rör till tredje part, vilket effektivt innebär att man förlorar betydande tillverkningsmarginaler och avstår från direkt kontroll över leveranstider. När de ackumulerade kapitalutgifterna för externa subentreprenörer under en typisk driftscykel närmar sig kostnaden för en CNC-laseranläggning direkt från fabrik, blir den strategiska övergången omedelbart genomförbar. Dessutom kräver modern arkitektur och industriell design allt oftare intrikata fleraxliga rumsliga geometrier och komplexa skärande rörförbindningar som manuella tillverkningsmetoder helt enkelt inte kan åstadkomma på ett konsekvent sätt. Att förvärva verifierad laserinfrastruktur direkt från tillverkaren, stödd av internationella efterlevnadsintyg, säkerställer fullständig kvalitetskontroll, återställer hela företagets lönsamhet och framtidssäkrar dess tillverkningskapacitet mot ständigt höjda globala marknadsstandarder.
Slutsats: Justera kapitalutgifterna efter långsiktig lönsamhet
Slutligen är den strategiska övergången till en dedikerad fibrör laserklippmaskin en beräknad justering av nuvarande verkstadskapacitet i förhållande till framtida kommersiella skalningsmål. Att förlita sig på föråldrade bearbetningsmetoder i en elitmanufakturmiljö skapar ständigt ökande ekonomiska ansvarsbelastningar som tyst undergräver företagets lönsamhet genom för hög arbetsinsats och driftstopp. Genom att systematiskt justera kapitalanskaffning efter verkliga materialförhållanden, dynamisk ingenjörskapacitet och automatiserade fabriksarbetsflöden säkrar tillverkningsföretag en produktionsanläggning med hög drifttid som maximerar genomströmningen samtidigt som den minskar långsiktiga kostnaden per del.
Innehållsförteckning
- Identifiering av tekniska trösklar i produktionen av strukturella profiler
- Övervinna flaskhalsproblem i nedströmsmonteringen och arbetskrävande omarbete
- Sammanfattning av olika profilgeometrier och maximering av arbetsytans effektivitet
- Kvantifiering av underentreprenörsavtalens marginalpåföljder och strategisk kapacitetsutbyggnad
- Slutsats: Justera kapitalutgifterna efter långsiktig lönsamhet