
 EN
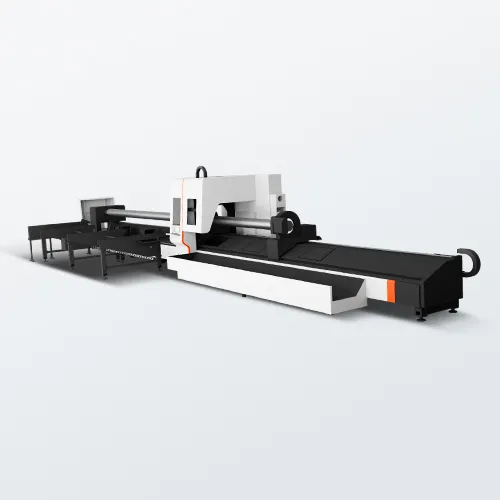
Признание технических порогов при производстве профилей конструкционного назначения
Многие растущие предприятия по обработке металлов изначально обрабатывают конструкционные трубы и профили с помощью устаревшего оборудования, принципиально не оптимизированного для таких задач, полагаясь на ручные ленточные пилы, традиционные плазменные резаки или механические штамповочные станции. Хотя эти базовые методы зачастую удовлетворяют минимальные объёмные требования на начальных этапах работы, критическая точка операционного перелома неизбежно возникает по мере роста требований заказчиков к качеству, усложнения геометрии изделий и увеличения объёмов производства. Откладывание необходимого технологического перехода порождает накапливающиеся неэффективности: скрытые затраты на дополнительную отделочную обработку вручную, подгонку под сварку и потери материалов быстро превышают капитальные затраты на модернизацию оборудования. Для прогрессивных производственных менеджеров своевременное внедрение специализированной многокоординатной CNC-системы волоконно-лазерной резки зависит от выявления конкретных операционных и финансовых индикаторов непосредственно в цеху — до того, как производственные «узкие места» нанесут ущерб отношениям с клиентами.
Преодоление узких мест в нижестоящих сборочных операциях и трудоемкой доработки
Самый важный операционный сигнал, указывающий на необходимость модернизации оборудования, — это хронические ограничения пропускной способности на последующих производственных участках, например, в сварочных ячейках и на линиях окончательной сборки. Когда квалифицированные сварщики регулярно простаивают в ожидании ручной подготовки профилей или тратят чрезмерное количество рабочего времени смены на вторичную зачистку, шлифовку и коррекцию геометрических параметров из-за резки вне допусков, экономическая база проекта быстро ухудшается. Внедрение промышленной лазерной системы резки труб кардинально меняет эту производственную модель: благодаря многоосевому кинематическому движению и высокодинамичному ускорению система выполняет сложные косые соединения, вырезы под стыковку, пазы и отверстия под болты за один автоматизированный цикл. Эта превосходная оптоэлектронная точность обеспечивает микрометровое повторение структурных допусков и безупречную геометрию кромок, полностью устраняя традиционные узкие места на этапе контроля, снижая процент брака деталей и обеспечивая бесперебойное совмещение при роботизированной или ручной сварке без необходимости ручной подстройки.
Объединение различных геометрий профилей и повышение эффективности рабочего пространства
Дополнительным структурным показателем модернизации станков является рост частоты обработки профилей с разнообразной геометрией в ежедневной производственной программе — включая квадратные, прямоугольные, шестигранные, овальные и сложные асимметричные профильные каналы. Обработка таких разнообразных форм с помощью отдельных механических настроек, локальных приспособлений или трудоёмких вспомогательных инструментов создаёт серьёзное операционное трение и приводит к неэффективному использованию ценных площадей производственного цеха. Современные автоматизированные лазерные станки для резки труб устраняют эту сложность за счёт применения передовых пневматически зажимаемых передних и задних синхронных патронов, приводимых высокомоментными сервомеханизмами и обеспечивающих точное концентрическое зажимание при широком диапазоне поперечных размеров. Такая механическая универсальность позволяет обрабатывать различные профили в рамках одной производственной очереди, а встроенные интеллектуальные уровни ЧПУ-управления с функцией активного оптического обнаружения препятствий динамически защищают лазерную режущую головку от столкновений с поднимающимся заготовкой, превращая нестабильную профильную обработку в предсказуемый и высокоавтоматизированный рабочий процесс.
Оценка штрафов за маржу субподряда и стратегическое масштабирование возможностей
Помимо внутренней динамики производственных цехов, конкретные финансовые показатели, отражённые в корпоративном балансе, зачастую служат окончательным обоснованием модернизации промышленного оборудования. Предприятия, использующие устаревшие станки, вынуждены регулярно отказываться от сложных структурных контрактов или передавать на аутсорсинг обработку точных труб третьим сторонам, фактически теряя значительную часть производственной маржи и утрачивая прямой контроль над сроками поставки. Когда совокупные капитальные затраты на внешних субподрядчиков за типичный операционный цикл приближаются к стоимости приобретения станка с ЧПУ для лазерной резки, непосредственно поставляемого на завод, стратегический переход становится немедленно экономически оправданным. Кроме того, современные архитектурные и промышленные проекты всё чаще требуют сложных многокоординатных пространственных геометрий и точных пересекающихся соединений труб, которые ручные методы изготовления просто неспособны обеспечить с необходимой стабильностью. Приобретение проверенного лазерного оборудования напрямую от производителя, подтверждённого международными сертификатами соответствия, гарантирует полный контроль качества, восстанавливает полную рентабельность компании и обеспечивает будущую устойчивость производственных мощностей предприятия в условиях постоянно растущих глобальных рыночных требований.
Вывод: согласование капитальных затрат с долгосрочной рентабельностью
В конечном счёте стратегический переход на специализированную волоконную трубу лазерный резак представляет собой взвешенную корректировку текущих производственных мощностей цеха с учётом целей коммерческого масштабирования в будущем. Опора на устаревшие методы обработки в условиях высокотехнологичного производства порождает растущие финансовые обязательства, которые незаметно подрывают корпоративную рентабельность за счёт чрезмерных трудозатрат и простоев в работе. Систематическое согласование закупок капитального оборудования с реальными условиями обработки материалов, динамическими инженерными возможностями и автоматизированными производственными процессами позволяет предприятиям по изготовлению продукции обеспечить высокую готовность оборудования к работе, максимизировать объём выпуска и одновременно снизить долгосрочную себестоимость детали.
Содержание
- Признание технических порогов при производстве профилей конструкционного назначения
- Преодоление узких мест в нижестоящих сборочных операциях и трудоемкой доработки
- Объединение различных геометрий профилей и повышение эффективности рабочего пространства
- Оценка штрафов за маржу субподряда и стратегическое масштабирование возможностей
- Вывод: согласование капитальных затрат с долгосрочной рентабельностью