
 EN
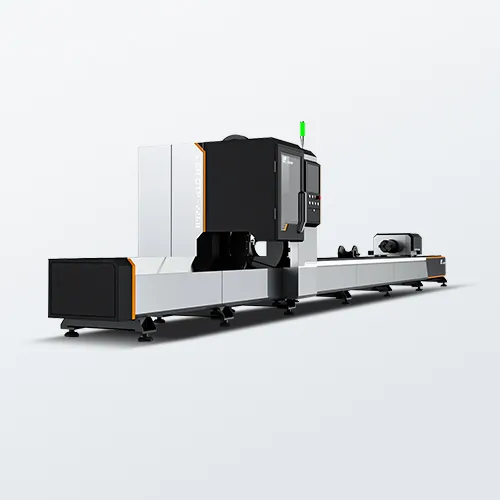
Разбор технической архитектуры промышленного лазерного станка для резки металла
В сфере современного тяжёлого производства и металлургии высокопроизводительный лазерный станок для резки металла представляет собой вершину технологий термической обработки, обеспечивая выполнение сложных контуров с микроскопическими повторяющимися допусками по структуре. В отличие от устаревших механических ножниц, механических штамповочных станций или традиционных плазменных резаков, вызывающих сильную термическую деградацию и физические напряжения в металлической заготовке, твёрдотельные волоконно-лазерные установки используют чрезвычайно концентрированный, монохроматический и когерентный световой поток для достижения испарительной эрозии. Эта бесконтактная методика термической обработки широко применяется в ключевых отраслях промышленности: аэрокосмическом профилировании, производстве конструктивных элементов шасси автомобилей, оборудовании коммерчесенных кухонь, прецизионных электрических корпусах и архитектурной металлической мебели. Фокусируя высокую плотность энергии на локализованном участке, такие автоматизированные системы обеспечивают исключительно чистые кромки и сложные пути раскладки деталей, устраняя необходимость трудоёмкой вторичной зачистки или шлифовки и кардинально повышая производительность цехов при работе в многосменном режиме.
Исследование оптоэлектронной физики и динамики вспомогательного газа при лазерной обработке
Основной принцип работы промышленного лазерного станка для резки металла основан на сложной последовательности преобразования энергии, начинающейся с твердотельного волоконного лазера, где электрическая энергия преобразуется в специализированный профиль волны. Это когерентное излучение передаётся по гибким оптоволоконным кабелям непосредственно в передовую автоматизированную режущую головку, оснащённую датчиками динамической автофокусировки в реальном времени, которые мгновенно корректируют положение фокуса в зависимости от изменений плотности обрабатываемого материала. При воздействии высокоинтенсивного луча на поверхность локальный участок металла мгновенно достигает температуры плавления или испарения, а одновременно через режущее сопло подаётся поток высокочистого вспомогательного газа — например, азота, кислорода или очищенного сжатого воздуха — для удаления расплавленных остатков из зоны реза. Например, при обработке конструкционной нержавеющей стали или алюминиевых сплавов применение азота под высоким давлением предотвращает локальное окисление и обеспечивает безупречную, заусенцевую геометрию кромки. Вся эта автоматизированная кинетическая последовательность управляется надёжным программным обеспечением ЧПУ, которое преобразует сложные цифровые CAD-модели в синхронизированные движения по нескольким осям, гарантируя стабильную линейную скорость подачи без деформации структуры.
Технический аудит основных компонентов и синхронизация кинематического движения
Срок службы и точность обработки станка для лазерной резки металла непрерывного действия полностью зависят от стандартов машиностроения его внутренних подсистем и металлургии рамы. Настоящая надёжность производства требует массивной стальной рамы, подвергнутой термообработке, сварной конструкции, прошедшей длительное снятие термических напряжений и вибрационное старение, чтобы полностью устранить остаточные внутренние напряжения и предотвратить механический люфт в течение десятилетий эксплуатации. Эта жёсткая механическая основа сочетается с высококачественными линейными направляющими и приводится системами сервомоторов с замкнутым контуром и высоким крутящим моментом, что обеспечивает стабильные показатели ускорения при быстрых изменениях направления движения. Предприятия-покупатели должны отдавать приоритет конфигурациям, интегрирующим оптикоэлектронные и приводные компоненты мирового уровня (уровня Tier-1), включая передовые системы управления от лидеров отрасли — Sypcut или WEIHONG, а также специализированные режущие узлы от Raytools или Precitec. Независимо от того, выбирается ли плоская лазерная установка для резки листового металла, специализированная многокоординатная лазерная станция для обработки труб или комбинированная система для одновременной обработки листов и труб, проверка наличия этих проверенных инженерных брендов гарантирует предсказуемое обесценивание оборудования и стабильность динамических характеристик станка.
Оценка стратегических производственных преимуществ и стратегической гибкости
Переход на автоматизированный лазерный станок для резки металла обеспечивает значительные коммерческие и операционные преимущества, которые напрямую оптимизируют корпоративный баланс производственного предприятия за счёт снижения текущих операционных расходов. Отсутствие физического износа инструмента устраняет скрытые затраты на замену механического инструмента и специализированные крепёжные приспособления, позволяя цехам быстро переключаться между различными материалами и толщинами листов в рамках одного производственного цикла. Кроме того, современная интеллектуальная программная интеграция обеспечивает передовую автоматическую компоновку на основе машинного зрения и адаптивную калибровку параметров лазерного луча, что максимизирует использование исходного листового материала и минимизирует отходы при сложных компоновочных операциях. Такая инженерная универсальность позволяет одному автоматизированному производственному оборудованию обрабатывать квадратные, прямоугольные, шестигранные или нестандартные овальные трубы, а также плоские листы, обеспечивая будущую совместимость возможностей цеха с растущими глобальными рыночными требованиями. Консолидируя несколько традиционных вторичных процессов в одну автоматизированную операцию, производители значительно снижают долгосрочную себестоимость детали и одновременно повышают общее качество готовой продукции.
Основные рамки закупок для масштабируемой интеграции активов оборудования
Успешное капитальное вложение в профессиональный лазерный станок для резки металла требует анализа реальных производственных потребностей на основе данных и сопоставления их с целями долгосрочного бизнес-расширения. Опытные менеджеры по закупкам оценивают оборудование с помощью комплексной матрицы совокупной стоимости владения, анализируя не только первоначальные капитальные предложения, но и интеграцию обязательных подсистем безопасности и защиты окружающей среды. Установка полностью закрытого корпуса станка является критически важной функцией для условий высокопроизводительного производства: она полностью изолирует опасные побочные отражения лазерного излучения, искры высокой скорости и металлические пары в замкнутой среде, эффективно вентилируемой зонированными системами удаления пыли, что обеспечивает беспроблемное соответствие международным нормам безопасности. Сотрудничество с проверенным мировым производителем, работающим напрямую с заводом, который предоставляет полностью подтверждённую документацию по соответствию требованиям, чёткие условия гарантии и оперативную удалённую инженерную поддержку, гарантирует, что физическое оборудование становится надёжным партнёром в бизнесе, позволяя производителям изделий уверенно масштабировать свою динамичную инженерную мощность.
Содержание
- Разбор технической архитектуры промышленного лазерного станка для резки металла
- Исследование оптоэлектронной физики и динамики вспомогательного газа при лазерной обработке
- Технический аудит основных компонентов и синхронизация кинематического движения
- Оценка стратегических производственных преимуществ и стратегической гибкости
- Основные рамки закупок для масштабируемой интеграции активов оборудования