
 EN
شناسایی آستانههای فنی در تولید نمایههای سازهای
بسیاری از کارخانههای در حال گسترش تولید فلزات، در ابتدا لولهها و پروفیلهای سازهای را با استفاده از ماشینآلات قدیمی پردازش میکنند که از نظر اساسی برای این کار بهینهسازی نشدهاند و به ابزارهای دستی مانند ارههای نواری، دستگاههای برش پلاسماي سنتی یا ایستگاههای ضربهزنی مکانیکی متکی هستند. اگرچه این روشهای اولیه اغلب در مراحل اولیه تولید، حداقل نیازهای حجمی را برآورده میکنند، اما بهطور قطعی نقطهای از تغییر اساسی در عملیات پدید میآید که انتظارات مشتریان از کیفیت، پیچیدگیهای هندسی و حجم تولید افزایش مییابد. به تأخیر انداختن این انتقال ضروری فناوری، ناکارآمدیهایی را بهصورت تجمعی ایجاد میکند؛ زیرا هزینههای پنهان ناشی از کار اضافی در مرحله پایانی، تنظیمات آمادهسازی جوشکاری و ضایعات مواد بهسرعت از هزینههای سرمایهگذاری برای نوسازی ماشینآلات فراتر میروند. برای مدیران تولیدی پیشبینکننده، انجام بهموقع ارتقایی به سیستم برش لیزری فیبری CNC چندمحوره اختصاصی، مستلزم شناسایی نشانههای خاص عملیاتی و مالی در محیط کارخانه است تا قبل از اینکه گلوگاههای تولیدی روابط با مشتریان را تحت تأثیر قرار دهند.
غلبه بر گلوگاههای مونتاژ در انتهای خط تولید و بازکاریهای پرتنش از نظر نیروی کار
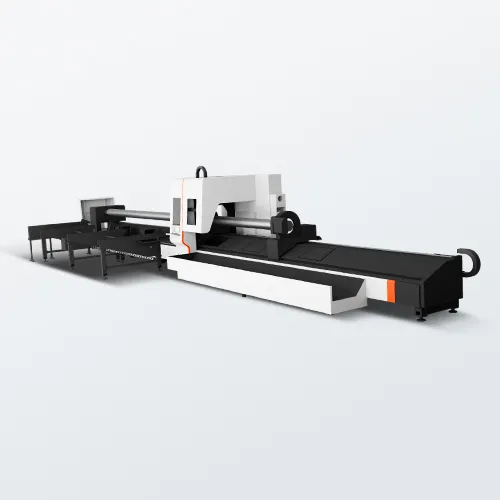
اهم سیگنال عملیاتی که تصمیم به ارتقای ماشینآلات را تعیین میکند، ظهور محدودیتهای مزمن در ظرفیت تولید در ایستگاههای تولیدی پاییندست، مانند سلولهای جوشکاری و خطوط مونتاژ نهایی است. هنگامی که جوشکاران متخصص بهطور مداوم زمان بیکاری دارند و منتظر آمادهسازی دستی مقاطع هستند یا ساعات طولانی از شیفت کاری خود را صرف انجام عملیات ثانویهی مانند برداشتن لبههای اضافی، سوهانکشی و اصلاح ابعادی به دلیل برشهای خارج از محدودهی مجاز میکنند، پایهی مالی پروژه به سرعت تضعیف میشود. بهکارگیری یک سیستم صنعتی برش لیزری لوله، این معادلهی تولیدی را اساساً بازسازی میکند؛ زیرا حرکت کینماتیکی چندمحوره و شتاب بالای پویا را ادغام میکند تا اتصالات مایل پیچیده، انتهای بریدهشده، شیارها و سوراخهای پیچ را در یک گذر خودکار انجام دهد. این دقت برتر نوری-الکترونیکی، تلرانسهای ساختاری تکرارپذیر در سطح میکرو و توپوگرافی بینقص لبهها را فراهم میکند و کاملاً گلوگاههای سنتی بازرسی در مراحل پاییندست را حذف میکند، نرخ ضایعات قطعات را کاهش میدهد و همترازی بدون نیاز به تنظیمات دستی را برای جوشکاری رباتیک یا دستی تسهیل مینماید.
ادغام هندسههای متنوع پروفیل و بیشینهسازی کارایی فضای کار
نشانگر ساختاری مکملی برای نوسازی ماشینآلات، افزایش فراوانی هندسههای مختلف مقاطع در ماتریس روزانه ساخت است؛ از جمله مقاطع مربعی، مستطیلی، ششضلعی، بیضوی و کانالهای سازهای پیچیدهٔ نامتقارن. مدیریت این اشکال متنوع با استفاده از تنظیمات مکانیکی جداگانه، تثبیتکنندههای محلی یا ابزارهای ثانویه بسیار دستی، اصطکاک عملیاتی شدیدی ایجاد میکند و فضای ارزشمند کف کارخانه را بهطور ناکافی بهرهبرداری مینماید. پلتفرمهای لیزری خودکار مدرن این پیچیدگی را با بهکارگیری چنگهای همزمان جلویی و عقبی با قابلیت بستن پنوماتیک پیشرفته و محرکهای سرووموتوری با گشتاور بالا حل میکنند که هممرکزی دقیق گیرش را در طیف گستردهای از ابعاد مقطعی حفظ مینمایند. این انعطافپذیری مکانیکی امکان پردازش مقاطع متنوع را در یک صف تولیدی واحد فراهم میسازد، در حالی که لایههای کنترلی هوشمندِ سیانسیِ یکپارچه، با قابلیت تشخیص فعال موانع مبتنی بر بینایی، سر لیزر برش را بهصورت پویا در برابر برخورد با بلندشدن قطعه کار محافظت میکنند و پردازش نامطمئن مقاطع را به یک گردش کار قابل پیشبینی و بسیار خودکار تبدیل مینمایند.
سنجش جریمههای حاشیهی پیماندهی و گسترش توانمندیهای استراتژیک
فراتر از پویاییهای درونی کارگاه، معیارهای مالی عینی در ترازنامه شرکتی اغلب توجیه قطعی برای بهروزرسانی داراییهای صنعتی را فراهم میکنند. شرکتهایی که از تجهیزات قدیمی استفاده میکنند، معمولاً مجبور میشوند قراردادهای ساختاری پیچیده را رد کنند یا پردازش لولههای دقیق را به فروشندگان خارجی واگذار نمایند؛ این امر بهطور مؤثر حاشیههای ساخت و ساز قابلتوجهی را از دست داده و کنترل مستقیم بر زمانبندی تحویل را از دست میدهد. هنگامی که هزینههای سرمایهای انباشتهشده برای پیمانداران خارجی در یک چرخه عملیاتی معمولی به آستانه خرید یک دستگاه لیزری سیانسی مستقیم برای کارخانه نزدیک میشود، این انتقال استراتژیک بلافاصله امکانپذیر میگردد. علاوه بر این، طرحهای معماری و صنعتی امروزی بهطور فزایندهای هندسههای فضایی چندمحور پیچیده و اتصالات لولهای متقاطع را میطلبد که روشهای ساخت دستی قادر به تحقق پایدار آنها نیستند. خرید زیرساخت لیزری معتبر مستقیم از سازنده، که با گواهیهای بینالمللی انطباق پشتیبانی میشود، کنترل کامل کیفیت را تضمین کرده، سودآوری کامل شرکت را بازگردانده و قابلیتهای تولیدی بنگاه را در برابر استانداردهای رو به افزایش بازار جهانی آیندهپسند میسازد.
نتیجهگیری: هماهنگسازی هزینههای سرمایهای با سودآوری بلندمدت
در نهایت، انتقال استراتژیک به لولهی فیبر اختصاصی دستگاه برش لیزری یک تنظیم دقیقِ محاسبهشده از ظرفیت فعلی کارگاه در برابر اهداف گسترش تجاری آینده است. اتکا به روشهای قدیمی پردازش در محیطی از تولید انبوهِ برتر، موجب ایجاد بدهیهای مالی فزاینده میشود که بهصورت نامحسوس، سودآوری شرکت را از طریق هزینههای زیاد نیروی کار و توقفهای عملیاتی کاهش میدهد. با هماهنگسازی سیستماتیک خرید سرمایهای با واقعیتهای مادی واقعی، ظرفیت مهندسی پویا و جریانهای کارخانهای خودکار، بنگاههای ساخت و ساز دارایی تولیدی با زمانبالای در دسترسبودن را تضمین میکنند که علاوه بر حداکثر کردن ظرفیت تولید، هزینهی هر قطعه را در بلندمدت کاهش میدهد.
فهرست مطالب
- شناسایی آستانههای فنی در تولید نمایههای سازهای
- غلبه بر گلوگاههای مونتاژ در انتهای خط تولید و بازکاریهای پرتنش از نظر نیروی کار
- ادغام هندسههای متنوع پروفیل و بیشینهسازی کارایی فضای کار
- سنجش جریمههای حاشیهی پیماندهی و گسترش توانمندیهای استراتژیک
- نتیجهگیری: هماهنگسازی هزینههای سرمایهای با سودآوری بلندمدت