
 EN
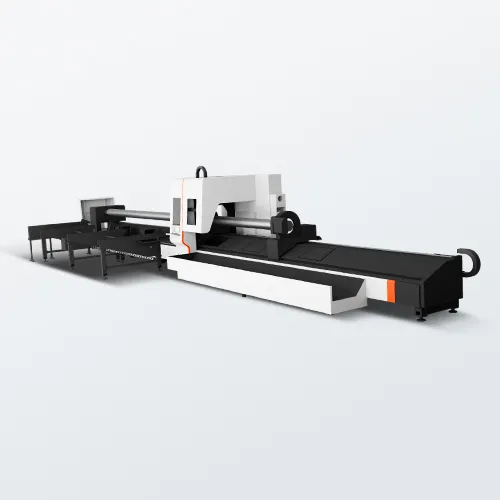
Uznávání technických prahových hodnot při výrobě konstrukčních profilů
Mnoho rostoucích podniků zabývajících se kovovými konstrukcemi původně zpracovává konstrukční trubky a profily pomocí zastaralých strojů, které nebyly pro tyto úkoly zásadně optimalizovány – například manuálními pásovými pilami, tradičními plazmovými řezačkami nebo mechanickými razicími stanicemi. Ačkoli tyto počáteční metody často splňují základní požadavky na výrobní objemy v raných fázích provozu, kritický operační obrat se nevyhnutelně objeví, jak rostou nároky zákazníků na kvalitu, geometrickou složitost dílů a výrobní objemy. Odložení nezbytné technologické modernizace vede k kumulativním neefektivnostem, protože skryté náklady na dodatečné dokončovací práce, úpravy pro svařování a odpad materiálu rychle překročí investiční náklady na modernizaci strojního vybavení. Pro proaktivní výrobní manažery je včasná aktualizace na specializovaný víceosý CNC vláknový laserový řezací systém závislá na rozpoznání konkrétních operačních a finančních ukazatelů přímo ve výrobní dílně – ještě před tím, než výrobní úzká hrdla ohrozí vztahy se zákazníky.
Překonání úzkých míst v dolní části montážního řetězce a ručně náročného přepracování
Nejdůležitějším provozním signálem, který rozhoduje o modernizaci strojního zařízení, je vznik chronických omezení propustnosti na následných výrobních stanicích, například na svařovacích buňkách a linkách konečné montáže. Pokud zkušení svařaři pravidelně tráví čas nečinností při čekání na ruční přípravu profilů nebo pokud stráví nadměrné množství směn prováděním sekundárních úkonů – jako je odstraňování hran, broušení a rozměrové korekce způsobené řezy mimo toleranční limity – finanční základ projektu se rychle zhoršuje. Nasazení průmyslového laserového systému pro řezání trubek zásadně přeformuluje tuto výrobní rovnici integrací víceosé kinematické pohybové soustavy a vysokodynamického zrychlení, které umožňují vykonat složité šikmé spoje, vybrané konce, drážky a otvory pro šrouby v jediném automatickém průchodu. Tato vyšší optoelektronická přesnost zajišťuje opakovatelné strukturální tolerance na mikroúrovni a dokonalé povrchové útvary řezu, čímž zcela eliminuje tradiční kontrolní úzká hrdla v následných výrobních krocích, snižuje podíl zmetků a umožňuje bezproblémové zarovnání součástí pro robotické i ruční svařování bez nutnosti manuálních úprav.
Konsolidace různorodých geometrií profilů a maximalizace účinnosti pracovního prostoru
Doplňkovým strukturálním ukazatelem modernizace strojního vybavení je rostoucí četnost různých geometrií profilů v denní výrobní matici, včetně čtvercových, obdélníkových, šestihranných, oválných a složitých asymetrických konstrukčních kanálů. Zpracování těchto různorodých tvarů prostřednictvím samostatných mechanických nastavení, lokálních upínacích zařízení nebo vysoce manuální sekundární nástrojové výbavy vyvolává značné provozní potíže a neefektivně využívá cenný prostor výrobní haly. Moderní automatické laserové zařízení pro řezání trubek tento problém řeší použitím pokročilých pneumaticky upínaných synchronních předních a zadních upínacích sklíčků poháněných servomechanismy s vysokým točivým momentem, které zajišťují přesnou souosost upnutí v širokém rozsahu průřezových rozměrů. Tato mechanická univerzálnost umožňuje zpracování různorodých profilů v rámci stejné výrobní fronty, zatímco integrované inteligentní CNC řídicí vrstvy s aktivním optickým systémem pro vyhýbání se překážkám dynamicky chrání laserovou řezací hlavu před kolizemi s nadzvednutým obrobkem, čímž se nestabilní zpracování profilů mění na předvídatelný a vysoce automatizovaný pracovní postup.
Kvantifikace sankcí za marži subdodávek a strategické rozšiřování kapacit
Mimo vnitřních dynamik dílny často poskytují konkrétní finanční ukazatele v podnikové rozvaze rozhodující odůvodnění pro modernizaci průmyslového zařízení. Podniky provozující zastaralé vybavení se často nuceně musí vzdát složitých strukturálních zakázek nebo subdodávat přesné zpracování trubek externím dodavatelům, čímž efektivně přicházejí o významné výrobní marže a ztrácejí přímou kontrolu nad dodacími lhůtami. Pokud se kumulované kapitálové výdaje na externí subdodavatele během typického provozního cyklu blíží ceně pořízení CNC laserového zařízení přímo do výrobní haly, stane se strategický přechod okamžitě životaschopný. Navíc moderní architektonické a průmyslové návrhy stále častěji vyžadují složité prostorové geometrie s více osami a komplikované vzájemné průsečíky trubek, které ruční výrobní metody nedokážou dosahovat s dostatečnou konzistencí. Pořízení ověřeného laserového zařízení přímo od výrobce, podpořené mezinárodními certifikáty shody, zajišťuje plnou kontrolu kvality, obnovuje celkovou podnikovou rentabilitu a zabezpečuje výrobní kapacity podniku proti stále rostoucím globálním tržním standardům.
Závěr: Zarovnání kapitálových výdajů s dlouhodobou ziskovostí
Je nakonec strategický přesun na specializovanou skleněnou trubku laserový řezací stroj vypočtenou úpravou současné kapacity dílny podle budoucích cílů komerčního rozšiřování. Spoléhání na zastaralé zpracovatelské metody v prostředí elitního průmyslu vytváří stoupající finanční závazky, které tiše snižují podnikovou ziskovost nadměrnými náklady na práci a provozními prostojy. Systémovým zarovnáním nákupu kapitálu s reálnými materiálovými podmínkami, dynamickou inženýrskou kapacitou a automatizovanými továrními pracovními postupy zajišťují výrobní podniky výrobní prostředek s vysokou dostupností, který maximalizuje výkon a zároveň snižuje dlouhodobé náklady na jednotku výrobku.
Obsah
- Uznávání technických prahových hodnot při výrobě konstrukčních profilů
- Překonání úzkých míst v dolní části montážního řetězce a ručně náročného přepracování
- Konsolidace různorodých geometrií profilů a maximalizace účinnosti pracovního prostoru
- Kvantifikace sankcí za marži subdodávek a strategické rozšiřování kapacit
- Závěr: Zarovnání kapitálových výdajů s dlouhodobou ziskovostí