 EN
Признавање техничких прагова у производњи структурних профила
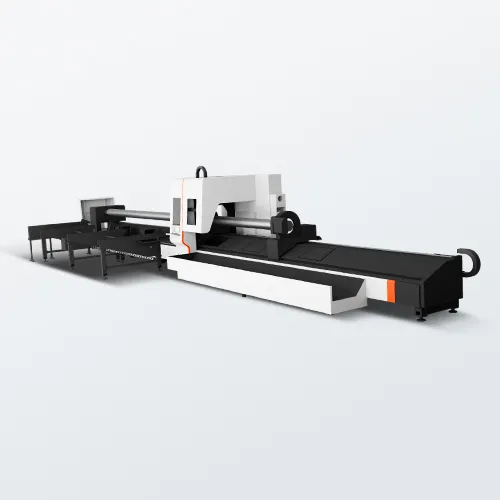
Многи проширујући предузећа за производњу метала првобитно обрађују структурне цеви и профиле користећи стару машину која је у основи била неоптимизована за такве задатке, ослањајући се на ручне пиле за траке, традиционалне плазмене резаче или механичке станице за штампање. Иако ове уводне методе често задовољавају захтеве за основне запремине током ране фазе операција, критична оперативна тачка прекретања неизбежно се појављује како се повећавају очекивања клијената за квалитет, геометријска сложеност и обим производње. Одлагање суштинске технолошке миграције ствара компјутантне неефикасности, јер прикривени трошкови секундарног завршног рада, прилагођавања заварке и материјалног отпада брзо надмашују капиталне потребе модернизације машинерије. За предсједне менаџер производње, извршење благовременог надоградње на посвећен вишеоси ЦНЦ ласерски систем за резање влакана зависи од откривања специфичних оперативних и финансијских индикатора у фабричкој радионици пре него што производне вузле угрозе односе са клијентима.
Превазилажење затрудњења у монтажу и напорног прерађивања
Најкритичнији оперативни сигнал који диктира надоградњу машине је појава хроничних ограничења прометности на производним станицама, као што су заваривачке ћелије и конечне монтажне линије. Када квалификовани заваривачи стално доживљавају времена неактивности чекајући ручну припрему профила или троше прекомерне часове смене извршавајући секундарно дебурирање, брушење и димензионе корекције због претераних резања, финансијска база пројекта брзо се деградира. Употреба система за ласерску резању цеви индустријског нивоа фундаментално реструктурише ову производњу интегришући вишеосно кинематско кретање и високодинамичко убрзање како би се извршили сложени митрирани зглобови, копирани крајеви, слотови и дупки за бутање у једном Ова супериорна оптоелектронска прецизност пружа микрониво повторења структурних толеранција и безупречне топографије ивица, потпуно елиминишући традиционална вузла инспекције доле по поље, смањујући стопе остатка компоненти и олакшавајући беспрекорно роботизовано
Консолидација различитих геометрија профила и максимизација ефикасности радног простора
Дополнителни структурни индикатор за модернизацију машина је све чешће појава различитих геометрија профила у свакодневном производном матрицу, укључујући квадратне, правоугаонске, шестоугаонске, овалне и сложене асиметричне структурне канале. Управљање овим различитим облицима путем одвојених механичких поставки, локализованих фиктура или веома ручног секундарног алата ствара озбиљна оперативна тријања и недовољно користи драгоцену фабричку површину. Савремене аутоматизоване ласерске платформе за цеви решавају ову комплексност коришћењем напредних пневматички заплетених предњих и задњих синхронних шкива који се покрећу сервомехаником високог крутног момента, одржавајући прецизну концентричност захватања преко широког спектра Ова механичка свестраност омогућава разноврсну обраду профила у истом производственом реду, док интегрисани интелигентни слојеви ЦНЦ контроле са активном избегавањем препрека заснованим на визији динамички штите ласерску режућу главу од сукоба радног комада и подизања, претвара
Квантификовање казни за маржу за подизање и повећање стратешке капацитете
Поред унутрашње динамике радионице, конкретне финансијске показатеље у корпоративном балансу често пружају коначно оправдање за надоградњу индустријске имовине. Подружје које користе стару опрему рутински су приморане да одбијају сложене структурне уговоре или да подижу рачун за обраду прецизних цеви трећим произвођачима, што је практично губитак значајних производних маржа и одрицање директне контроле над роковима испоруке. Када се акумулирани капитални трошкови додељени спољним потпоручивацима током типичног оперативног циклуса приближе прагу забавке ЦНЦ ласерске средње непосредно у фабрику, стратешка транзиција постаје одмах одржива. Осим тога, модерни архитектонски и индустријски дизајни све више захтевају сложене вишеосевне просторне геометрије и сложене пресекљиве зглобове цеви које ручне технике производње једноставно не могу постићи доследно. Прибављање верификоване ласерске инфраструктуре директно од произвођача, подржане међународним сертификатима у складу са стандардима, осигурава потпуну контролу квалитета, обнавља пуну профитабилност компаније и будуће доказује производне способности предузећа против ескалације глобалних стандарда тржишта.
Закључак: Усаглашавање капиталних трошкова са дугорочном профитабилношћу
На крају, стратешка миграција на посвећену влакно-трубу ласерски резач је израчунавана калибрација тренутног капацитета радионице према будућим циљевима комерцијалног проширења. Поуздање на застареле методе обраде у елитној производњи ствара растуће финансијске обавезе које тихо смањују профитабилност компаније прекомерним радним трошковима и оперативним временом одмора. Систематски усклађивањем прикупљања капитала са стварним материјалним стварностма, динамичним инжењерским капацитетом и аутоматизованим радним токовима фабрике, производна предузећа обезбеђују производњу са високим временом рада која максимизује проток док смањује дугорочне трошкове по делу.
Sadržaj
- Признавање техничких прагова у производњи структурних профила
- Превазилажење затрудњења у монтажу и напорног прерађивања
- Консолидација различитих геометрија профила и максимизација ефикасности радног простора
- Квантификовање казни за маржу за подизање и повећање стратешке капацитете
- Закључак: Усаглашавање капиталних трошкова са дугорочном профитабилношћу