
 EN
Სტრუქტურული პროფილების წარმოებაში ტექნიკური ზღვრების ამოცნობარება
Ბევრი გაფართოებადი მეტალურგიული წარმოების საწარმო საწყის ეტაპზე სტრუქტურული მილებისა და პროფილების დამუშავებას ახდენს ძველი ტექნიკის გამოყენებით, რომელიც ძირეულად არ იყო ოპტიმიზებული ამ სამუშაოებისთვის, და ყურადღებას ამახსოვრებს ხელით მართვადი ბენდ-სოუს, ტრადიციული პლაზმური კვეთის მოწყობილობების ან მექანიკური შტამპოვკის სადგურების გამოყენებაზე. მიუხედავად იმისა, რომ ეს საწყისი მეთოდები ხშირად აკმაყოფილებს საწყის ეტაპზე მიმდინარე წარმოების მინიმალურ მოცულობას, მომხმარებლის ხარისხის მოთხოვნების, გეომეტრიული სირთულეების და წარმოების მოცულობის გაზრდასთან ერთად სამუშაოებში განსაკუთრებული გადატრიალების წერტილი აუცილებლად წარმოიქმნება. ტექნოლოგიური განახლების აუცილებლობის გადადება იწვევს მზარდ არაეფექტურობას, რადგან მეორადი დასამუშავებლად დამუშავების შრომის, შეერთების მოსამზადებლად შესასწორებლად და მასალის დაკარგვის დამალული ხარჯები სწრაფად აღემატება მოწყობილობის სამოდერნიზაციო კაპიტალური ხარჯებს. წინსვლის მიმართული წარმოების მენეჯერებისთვის სპეციალიზებული მრავალღერძიანი CNC ფიბერული ლაზერული კვეთის სისტემაზე დროული გადასვლა დამოკიდებულია საწარმოს საწარმოში წარმოების შეზღუდვების მომხმარებლის ურთიერთობების დარღვევამდე კონკრეტული სამუშაო და საფინანსო მაჩვენებლების ადრეულ აღმოჩენაზე.
Ქვემოხელა შეკრების შეზღუდვებისა და შრომატევადი ხელახლა დამუშავების გადალახვა
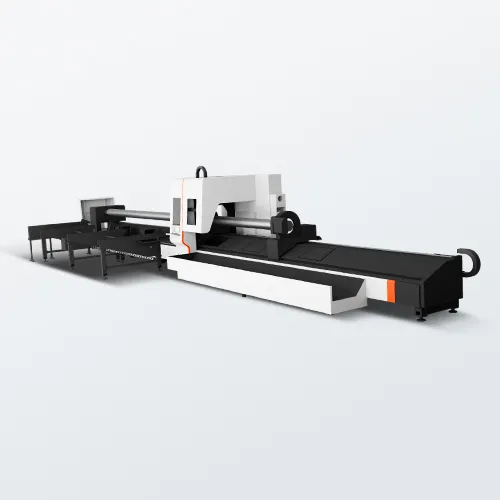
Მანქანების განახლების ყველაზე მნიშვნელოვანი ექსპლუატაციური სიგნალი არის ქვემოდან წარმოების სადგურებში, მაგალითად შედუღების უჯრედებსა და საბოლოო შეკრების ხაზებში, მუდმივი გამტარუნარიანობის შეზღუდვების გამოჩენა. როდესაც კვალიფიციური შედუღების ოპერატორები მუდმივად იცდებიან ხელით პროფილების მომზადების მოლოდინში ან ხარჯავენ ძალიან მეტ სამუშაო დროს მეორადი დამუშავების პროცედურებს — როგორიცაა ბურღვის შემდგომი გასუფთავება, შემოხვევა და განზომილებების გასწორება — გამომდინარე მიღებული კვეთების დაშორებით დასაშვები სიზღუდეების გარეთ, პროექტის ფინანსური ბაზისი სწრაფად იკლებს. სამრეწველო დონის მილის ლაზერული კვეთის სისტემის გამოყენება ძირევანად ცვლის ამ წარმოების განტოლებას, რადგან ის ინტეგრირებს მრავალღერძიან კინემატიკურ მოძრაობას და მაღალ-დინამიკურ აჩქარებას, რათა შეასრულოს რთული მიტერის შეერთებები, გასაკეთებლად მოჭრილი ბოლოები, ხვრელები და ბოლტების ხვრელები ერთ ავტომატიზებულ პროცესში. ეს უმაღლესი სიზუსტე საშუალებას აძლევს მიღებული სტრუქტურული ტოლერანტობების მიკროდონის სიზუსტით გამეორებას და უსარევო სასრული ზედაპირების მიღებას, რაც სრულიად აცილებს ტრადიციულ ქვემოდან შემოწმების შეზღუდვებს, ამცირებს ნაკლული ნაკეთობების რაოდენობას და უზრუნველყოფს რობოტული ან ხელით შედუღების სწორ გასაწყობარობას ხელით გასწორების გარეშე.
Სავარჯიშო სივრცის ეფექტურობის მაქსიმიზაცია და სხვადასხვა პროფილის გეომეტრიების კონსოლიდაცია
Მანქანების თანამედროვეობის დამატებითი სტრუქტურული მაჩვენებელია ყოველდღიურ წარმოების მატრიცაში სხვადასხვა პროფილის გეომეტრიების ხშირდება, მათ შორის კვადრატული, მართკუთხა, ექვსკუთხა, ოვალური და რთული ასიმეტრიული სტრუქტურული არხები. ამ სხვადასხვა ფორმის მართვა ცალკე მექანიკური დაყენებებით, ადგილობრივი მიმაგრებით ან ძალიან ხელოვნური მეორადი ინსტრუმენტებით სერიოზულ ექსპლუატაციურ ხაფანგს ქმნის და საწარმოს მნიშვნელოვან სივრცეს არ იყენებს მაქსიმალურად. თანამედროვე ავტომატიზებული ლაზერული მილების პლატფორმები ამ სირთულეს ამოხსნის მიზნით იყენებენ განვითარებულ პნევმატიკურად მიმაგრებულ წინა და უკანა ერთდროულ ჩაკებებს, რომლებიც მაღალი ტორქის სერვომექანიკით მართვას ხდება და საკმარისად ზუსტ მიმაგრების კონცენტრიციტეტს უზრუნველყოფს განსხვავებული განივი კვეთების ფართო სპექტრში. ეს მექანიკური მრავალფეროვნება საშუალებას აძლევს სხვადასხვა პროფილის დამუშავებას ერთი და იგივე წარმოების რიგში, ხოლო ინტეგრირებული ჭკვიანი CNC მართვის ფენები, რომლებიც მოიცავს ხედვაზე დაფუძნებულ აქტიურ ბარიერების თავიდან აცილების ფუნქციას, დინამიკურად იცავს ლაზერულ კვეთის თავს ნაკეთობის აწევის შეჯახებისგან, რაც ცვალებადი პროფილების დამუშავებას წარმოსახველ, მაღალი ავტომატიზაციის მქონე სამუშაო პროცესად აქცევს.
Საქვემოქმედო მარჯინის ჯარიმების გაზომვა და სტრატეგიული შესაძლებლობების მასშტაბირება
Შიდა საწარმოო სასწავლო კურსების დინამიკის გარეთ, კორპორაციული ბალანსის ფაქტობრივი საფინანსო მეტრიკები ხშირად აძლევს საბოლოო საფუძველს საწარმოო აქტივის განახლების მიზეზად. ძველი აღჭურვილობით მუშაობის შემთხვევაში საწარმოები ხშირად იძულებულნი არიან უარყონ რთული სტრუქტურული კონტრაქტები ან სიზუსტის მოთხოვნების მიხედვით მილების დამუშავება გადასცენ მესამე პირებს, რაც ეფექტურად ნიშნავს მნიშვნელოვანი წარმოების მოგების დაკარგვას და მიწოდების ვადებზე პირდაპირი კონტროლის დაკარგვას. როდესაც ტიპური ექსპლუატაციური ციკლის განმავლობაში მესამე პირებს გადაცემული კაპიტალური ხარჯები მიაღწევს პირდაპირ საწარმოში ჩამოყენებადი CNC ლაზერული აღჭურვილობის შეძენის ზღვარს, სტრატეგიული გადასვლა დამატებით შესაძლებელი ხდება. მეტიც, ახალი არქიტექტურული და საინდუსტრო დიზაინები უფრო მეტად მოითხოვენ რთულ მრავალღერძიან სივრცით გეომეტრიას და რთულ მილების გადაკვეთის კვანძებს, რომლებსაც ხელით შესრულების ტექნიკები არ შეძლებენ მუდმივად მიაღწევენ. დამტკიცებული, წარმოებლისგან პირდაპირ მიღებული ლაზერული ინფრასტრუქტურის შეძენა, რომელიც მოიცავს საერთაშორისო შესატყობარობის სერტიფიკატებს, უზრუნველყოფს სრულ ხარისხის კონტროლს, აღადგენს სრულ კორპორაციულ მოგებას და მომავლის საწარმოო შესაძლებლობებს მოამზადებს მსოფლიო ბაზრის მატარებელი სტანდარტების გაზრდის წინააღმდეგ.
Დასკვნა: კაპიტალური ხარჯების მოსაგვარებლად გრძელვადიანი მომგებიანობით
Საბოლოოდ, სტრატეგიული მიგრაცია სპეციალურ ბოჭკოვან მილსადენზე ლაზრის ჭრივი მაშინა არის მიმდინარე სახელოსნოების სიმძლავრის გაანგარიშებული გაზომვა მომავალი კომერციული მასშტაბების მიზნების მიმართ. გადაგვარებული დამუშავების მეთოდებზე დაყრდნობით ელიტარული წარმოების ლანდშაფტში იზრდება ფინანსური ვალდებულებები, რომლებიც ჩუმად ამცირებს კორპორატიულ მომგებიანობას ზედმეტი შრომის ხარჯებით და ოპერაციული გათიშვის დროს. რეალური სამყაროს მატერიალური რეალობების, დინამიური საინჟინრო შესაძლებლობებისა და ავტომატიზებული ქარხნის სამუშაო პროცესების სისტემატურად მოსაგებად, წარმოების საწარმოები უზრუნველყოფენ მაღალი მუშაობის დროის პროდუქციის აქტივს, რომელიც მაქსიმალურად ზრდის პროდუქციის მოცულობას,
Სარჩევი
- Სტრუქტურული პროფილების წარმოებაში ტექნიკური ზღვრების ამოცნობარება
- Ქვემოხელა შეკრების შეზღუდვებისა და შრომატევადი ხელახლა დამუშავების გადალახვა
- Სავარჯიშო სივრცის ეფექტურობის მაქსიმიზაცია და სხვადასხვა პროფილის გეომეტრიების კონსოლიდაცია
- Საქვემოქმედო მარჯინის ჯარიმების გაზომვა და სტრატეგიული შესაძლებლობების მასშტაბირება
- Დასკვნა: კაპიტალური ხარჯების მოსაგვარებლად გრძელვადიანი მომგებიანობით