
 EN
Erkennen technischer Schwellenwerte bei der Herstellung struktureller Profile
Viele expandierende Unternehmen der Metallverarbeitung verarbeiten anfänglich Strukturrohre und Profile mit veralteter Maschinentechnik, die für solche Aufgaben grundsätzlich nicht optimiert ist – etwa mit manuellen Bandsägen, herkömmlichen Plasmaschneidanlagen oder mechanischen Stanzstationen. Zwar erfüllen diese einführenden Verfahren häufig noch die grundlegenden Mengenanforderungen in frühen Betriebsphasen; doch sobald sich die Qualitätsansprüche der Kunden, die geometrische Komplexität der Teile und die Produktionsvolumina erhöhen, tritt zwangsläufig ein entscheidender betrieblicher Wendepunkt ein. Eine hinausgezögerte technologische Modernisierung führt zu sich verstärkenden Ineffizienzen: Die versteckten Kosten für nachträgliche Nachbearbeitung, Schweißvorbereitung und Materialverschnitt übersteigen rasch die Investitionskosten für eine Maschinenmodernisierung. Für zukunftsorientierte Produktionsleiter hängt die rechtzeitige Umstellung auf eine spezialisierte mehrachsige CNC-Faserlaserschneidanlage davon ab, bestimmte operative und finanzielle Indikatoren innerhalb der Werkstatt zu erkennen – bevor Produktionsengpässe die Kundenbeziehungen beeinträchtigen.
Beseitigung von Engpässen in der nachgelagerten Montage und arbeitsintensiver Nacharbeit
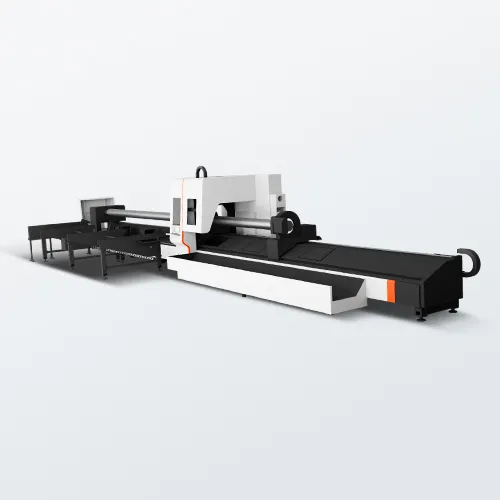
Das wichtigste betriebliche Signal für eine Maschinen-Upgrade-Maßnahme ist das Auftreten chronischer Durchsatzengpässe an nachgelagerten Fertigungsstationen wie Schweißzellen und Endmontagelinien. Wenn erfahrene Schweißer regelmäßig Wartezeiten durch manuelle Profilvorbereitung verbringen oder einen erheblichen Teil ihrer Schicht mit Nachbearbeitungsschritten wie Entgraten, Schleifen und maßlichen Korrekturen aufgrund von Toleranzüberschreitungen bei Schnitten verbringen, verschlechtert sich die finanzielle Basis des Projekts rasch. Der Einsatz eines industriellen Rohrlaserschneidsystems verändert diese Fertigungsgleichung grundlegend: Durch Integration einer mehrachsigen Kinematik und hoher dynamischer Beschleunigung werden komplexe Gehrungsschnitte, Ausklinkungen, Schlitzungen und Schraubenlöcher in einem einzigen automatisierten Durchlauf ausgeführt. Diese überlegene optoelektronische Präzision gewährleistet mikrometergenaue, wiederholbare strukturelle Toleranzen und makellose Kantenoberflächen – wodurch herkömmliche Inspektionsengpässe nachgelagerter Prozesse vollständig entfallen, Ausschussraten gesenkt und eine nahtlose Ausrichtung für Roboter- oder Hand-Schweißprozesse ohne manuelle Nachjustierung ermöglicht wird.
Konsolidierung verschiedener Profilgeometrien und Maximierung der Arbeitseffizienz
Ein ergänzender struktureller Indikator für die Modernisierung von Maschinen ist eine zunehmende Frequenz verschiedener Profilgeometrien innerhalb der täglichen Fertigungsmatrix, darunter quadratische, rechteckige, sechseckige, ovale und komplexe asymmetrische Strukturkanäle. Die Handhabung dieser unterschiedlichen Formen mittels separater mechanischer Aufbauten, lokal angepasster Spannvorrichtungen oder stark manueller sekundärer Werkzeuge erzeugt erhebliche operative Reibungsverluste und führt zu einer unzureichenden Auslastung wertvollen Produktionsflächenplatzes. Moderne automatisierte Rohrlaserplattformen lösen diese Komplexität, indem sie fortschrittliche pneumatisch betätigte synchron laufende Vorder- und Hinterfutter mit hochdrehmomentstarken Servomechaniken nutzen, um eine präzise Greifkonzentrizität über ein breites Spektrum von Querschnittsabmessungen hinweg aufrechtzuerhalten. Diese mechanische Vielseitigkeit ermöglicht die Verarbeitung unterschiedlicher Profile innerhalb derselben Produktionswarteschlange, während integrierte intelligente CNC-Steuerungsebenen mit bildbasierter aktiver Hindernisvermeidung den Laser-Schneidkopf dynamisch vor Kollisionen mit angehobenen Werkstücken schützen und so eine instabile Profilverarbeitung in einen vorhersehbaren, hochautomatisierten Arbeitsablauf verwandeln.
Quantifizierung von Strafzahlungen für Subunternehmermargen und strategischem Kapazitätsausbau
Jenseits der internen Werkstatt-Dynamik liefern konkrete finanzielle Kennzahlen in der Unternehmensbilanz häufig die entscheidende Begründung für eine Modernisierung industrieller Anlagen. Unternehmen, die veraltete Maschinen betreiben, sehen sich regelmäßig gezwungen, komplexe strukturelle Aufträge abzulehnen oder die präzise Rohrverarbeitung an externe Zulieferer zu vergeben – wodurch sie erhebliche Fertigungsmargen verschenken und die direkte Kontrolle über Lieferfristen verlieren. Sobald die kumulierten Kapitalausgaben für externe Subunternehmer innerhalb eines typischen Betriebszyklus den Anschaffungspreis einer werkseigenen CNC-Laseranlage erreichen, wird der strategische Wechsel unmittelbar wirtschaftlich tragfähig. Zudem verlangen moderne architektonische und industrielle Konstruktionen zunehmend komplizierte räumliche Geometrien mit mehrachsiger Ausrichtung sowie komplexe, sich kreuzende Rohrverbindungen – Fertigungsmerkmale, die manuelle Verfahren schlicht nicht konsistent realisieren können. Der Erwerb einer zertifizierten, direkt vom Hersteller bezogenen Laserinfrastruktur mit international anerkannten Konformitätszertifikaten gewährleistet vollständige Qualitätskontrolle, stellt die volle Unternehmensrentabilität wieder her und sichert die Fertigungskapazitäten des Unternehmens langfristig gegen steigende globale Marktstandards ab.
Fazit: Abstimmung der Investitionsausgaben mit der langfristigen Profitabilität
Letztlich stellt die strategische Umstellung auf ein dediziertes Faserröhrsystem laserschneidmaschine eine berechnete Abstimmung der aktuellen Werkstattkapazität mit zukünftigen kommerziellen Skalierungszielen dar. Die Verwendung veralteter Verarbeitungsmethoden in einer exklusiven Fertigungsumgebung erzeugt steigende finanzielle Verpflichtungen, die stumm die Unternehmensprofitabilität durch übermäßige Personalkosten und betriebliche Ausfallzeiten schmälern. Durch eine systematische Abstimmung der Kapitalbeschaffung mit realen Materialgegebenheiten, dynamischer Ingenieurauslastung und automatisierten Fabrikabläufen sichern Fertigungsunternehmen ein Produktionsmittel mit hoher Betriebszeit, das den Durchsatz maximiert und gleichzeitig die langfristigen Kosten pro Teil senkt.
Inhaltsverzeichnis
- Erkennen technischer Schwellenwerte bei der Herstellung struktureller Profile
- Beseitigung von Engpässen in der nachgelagerten Montage und arbeitsintensiver Nacharbeit
- Konsolidierung verschiedener Profilgeometrien und Maximierung der Arbeitseffizienz
- Quantifizierung von Strafzahlungen für Subunternehmermargen und strategischem Kapazitätsausbau
- Fazit: Abstimmung der Investitionsausgaben mit der langfristigen Profitabilität