
 EN
Prepoznavanje tehničkih pragova u proizvodnji strukturnih profila
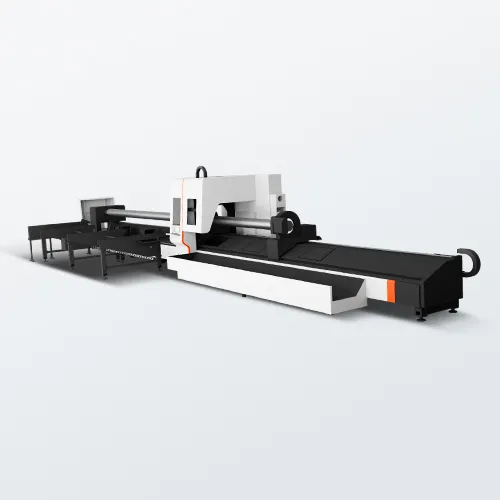
Mnoge kompanije za proizvodnju metala koje se šire, u početku obrađuju strukturne cevi i profile koristeći starinske mašine koje su u osnovi bile neoptimizovane za takve zadatke, oslanjajući se na ručne testere, tradicionalne rezače plazme ili mehaničke stanice za pecanje. Iako ove uvodne metode često zadovoljavaju osnovne zahteve za količinom tokom početne faze rada, kritična operativna tačka preokreta uvijek se pojavljuje kako se povećavaju očekivanja kupaca o kvalitetu, geometrijska složenost i količine proizvodnje. Odlaganje bitne tehnološke migracije stvara komplementarne neefikasnosti, jer prikriveni troškovi sekundarne obradne snage, prilagođavanja zavarivanje i otpada materijala brzo prevazilaze kapitalne zahtjeve modernizacije mašina. Za predviđene menadžere proizvodnje, pravovremena nadogradnja na namjenjeni višeosni CNC laserni rezalični sistem za rezanje vlakana zavisi od otkrivanja specifičnih operativnih i finansijskih pokazatelja unutar tvornice prije nego što proizvodna uska grla ugroze odnose sa klijentima.
Prevazilaženje uskih grla u proizvodnji i radni intenzivan prepraćaj
Najkritičniji operativni signal koji diktira nadogradnju mašina je pojava hroničnih ograničenja prijenosa u proizvodnim postrojenjima u daljem prigu, kao što su čelije za zavarivanje i finalne montažne linije. Kada stručnjaci zavarivači stalno čekaju manuelnu pripremu profila ili troše previše sati na izvršavanje sekundarnog odbrusanja, brušenja i korekcija dimenzija zbog rezova izvan tolerancije, finansijska osnova projekta brzo se degradira. Upotreba sistema za rezanje cijevi laserskim laserom industrijske klase fundamentalno restrukturira ovu proizvodnu jednadžbu integrisanjem kinematskog pokreta više osova i visoko dinamičkog ubrzanja za izvršavanje složenih mitriranih spojeva, kopiranih krajeva, slota i rupu za vijke u jednom automati Ova superiorna optoelektronska preciznost pruža mikropločne strukturne tolerancije ponavljanja i besprekornu topografiju rubova, potpuno eliminirajući tradicionalne uske granice inspekcije nizvodno, smanjujući stopu otpada komponenti i olakšavajući besprekorno robotizirano ili ručno poravnanje zavarivanja
Konsolidacija različitih geometrijskih profila i maksimiziranje efikasnosti radnog prostora
Komplementarni strukturni pokazatelj za modernizaciju mašina je sve češća učestalost različitih geometrija profila unutar svakodnevne matrice proizvodnje, uključujući kvadratne, pravougaone, šesterokutne, ovalne i složene asimetrične strukturne kanale. Upravljanje ovim različitim oblicima kroz odvojene mehaničke postavke, lokalizirane fiksne naprave ili visoko ručno sekundarno alate stvaraju ozbiljna radna trenja i nedovoljno koriste vrijedan prostor u tvornici. Moderne automatizovane laserske platforme za cevi rešavaju ovu složenost korištenjem naprednih pneumatno zaglavljenih prednjih i stražnjih sinhroniziranih čavova pokrenutih servomehaničkom snopom visokog momenta, održavajući preciznu koncentričnost hvatanja širokom spektrom dimenzi Ova mehanička svestranost omogućava različitu obradu profila unutar istog proizvodnog reda, dok integrisani inteligentni CNC kontrolni slojevi koji imaju aktivno izbjegavanje prepreka zasnovano na viziji dinamički štite lasersku rezu od sudara radnog dela i podizanja, pretvarajući nestabilnu obradu profi
U skladu sa člankom 6. stavkom 1.
Osim interne dinamike radionice, konkretne finansijske metrike u bilansnoj tabli kompanije često pružaju konačno opravdanje za nadogradnju industrijske imovine. Poduzeća koja koriste staromenu opremu rutinski se nalaze prisiljena odbiti složene strukturne ugovore ili podugovaraju obradu preciznih cijevi trećim dobavljačima, što praktično gubi značajne proizvodne marže i odustaje od direktne kontrole nad rokovima isporuke. Kada se akumulacijski kapitalni troškovi dodijeljeni vanjskim podizvođačima tokom tipičnog operativnog ciklusa približe pragu za nabavku CNC laserskih sredstava direktno u tvornicu, strateška tranzicija postaje odmah održiv. Nadalje, moderni arhitektonski i industrijski dizajni sve više zahtevaju složene višeosne prostorne geometrije i složene spojeve cijevi koje se presjekaju, a koje ručne tehnike izrade jednostavno ne mogu dostići dosledno. Kupovina verifikovane laserske infrastrukture direktno od proizvođača podržane međunarodnim sertifikacijama usklađenosti osigurava potpunu kontrolu kvalitete, vraća punu profitabilnost korporacije i osigurava proizvodne mogućnosti preduzeća protiv eskalacije globalnih tržišnih standarda.
Zaključak: usklađivanje kapitalnih troškova sa dugoročnom profitabilnošću
Na kraju, strateška migracija na namjensku cijev za vlakna tehnologija laser rezaca je izračunana kalibracija trenutnog kapaciteta radionice u odnosu na buduće ciljeve komercijalne skaliranje. Oslanjanje na zastarele metode obrade u elitnoj proizvodnoj industriji stvara eskalaciju finansijskih obaveza koje tiho narušavaju profitabilnost kompanije preko prekomernih troškova rada i operativnih zastoja. Sistematski usklađujući nabavku kapitala sa stvarnim materijalnim stvarnostima, dinamičnim inženjerskim kapacitetom i automatizovanim radnim tokovima fabrike, proizvodna preduzeća osiguravaju proizvodnu imovinu sa visokim radnim vremenom koja maksimizira proizvodnju dok smanjuje dugoročne troškove po dijelu.
Sadržaj
- Prepoznavanje tehničkih pragova u proizvodnji strukturnih profila
- Prevazilaženje uskih grla u proizvodnji i radni intenzivan prepraćaj
- Konsolidacija različitih geometrijskih profila i maksimiziranje efikasnosti radnog prostora
- U skladu sa člankom 6. stavkom 1.
- Zaključak: usklađivanje kapitalnih troškova sa dugoročnom profitabilnošću