
 EN
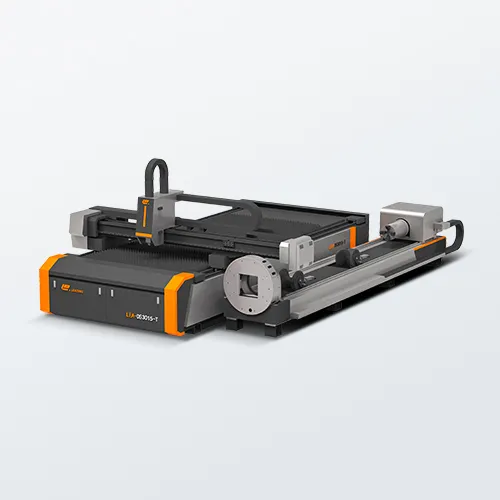
Nákvæmiskröfur sem réttfæra notkun á rörskerðivél með ljósrafi
Í nútímaframleiðslu er óþarfi að uppfylla allt strangari markvörur – sérstaklega fyrir hluti sem berja þyngd eða eru öryggisgætandi. Í slíkum tilvikum er rør lásarfræsluríkja ekki bara ávinningur; það er eini aðferðin sem getur veitt endurteknan nákvæmni undir millimetri sem hefðbundin framleiðsla ekki getur náð. Eftirfarandi dæmi sýna hvar þessi hæfni breytist frá „gott að hafa“ yfir í óhjákvæmilega framleiðslukröfu.
Nákvæmni undir millimetri fyrir flókna 3D-rörprofíl
Hlutir með bogin enda, holur út af ásnum, samsettar klippur eða flókna skerðingarþvermál krefjast oft staðsetningar nákvæmninnar ±0,1 mm (0,004″) eða betri – langt fyrir ofan samanlagða villaþreskuld hefðbundinna aðferða eins og púnk-og-beygja eða sögu-og-mill-aðferðirnar. Þessar hefðbundnu aðferðir leiða til samansafnaðra ónákvæmna, sérstaklega við langar eða ósamhverfar rör. Á hinn bóginn getur rörlásaskurðarvél notar lokaða lykkju CNC-stýringu og snúðbogaföngu sem stýrð er með rásstýringu til að viðhalda nákvæmni skurðslóðarinnar í gegnum fulla 360° snúning. Þetta gerir kleift ná nákvæmum beisluhornum við hvaða horn sem er, skarpum innri hornum og mikro-skrámum – án þess að þurfa aukaflækilega eftirvinnslu.
Fyrir rammar á lyfja- og tæknitækjum og rafraunahylki – þar sem mjög lítil hitasvið (HAZ) og ósérhverf eða óskert kantgæði eru nauðsynleg – er hægt að halda nákvæmni á ±0,05 mm. Mikilvægt er að þetta er ekki einstök nákvæmni: innbyggðar sjálfvirkar mæliskerfi og rauntíma-breytingar tryggja að hver hlutur í hverjum framleiðslusafni sé innan marka. Niðurstaðan? Engin handvinnsla við uppsetningu og upp að 40% hrærra uppsetning í umhverfi með fjölbreyttar framleiðslur.
Tilvik frá loftfimi: ±0,05 mm nákvæmni í mikilvægum festistöngum
Aðilar sem veita þjónustu í loft- og rýmisindustrínni stóðu frammi fyrir endurteknum úrgangi og endurgerð á léttum byggingarstuddum hliðstæðum, sem voru framleiddar úr 1,5 mm þykkri 6061-T6 álúmíníumshringu. Hver hliðstæða krafðist skurða í ská, sprettandi slitna til blindra nöpurna og ovala gáttar fyrir rafmagnsleiðslur – allt innan ákveðins málsafgangs á ±0,05 mm. Margþætt aðferð með stungu-beygju-sveigju leiddi til úrgangs hlutfalls yfir 12 %, með tíðum víkingum frá ákveðnum málum.
Skipting á tilvikslásinni með 3D CAM-getu gerði kleift að vinna í einni uppsetningu. Breytandi fókusstýring og kapasitíf hæðarmæling gerðu kleift ótrauða, samhliða skurð á eggjulaga myndum og rissum – með því að halda mikilvægum mælingum jafnvel í framleiðslu á 1200 hlutum. Fyrsta greining á úrvalshlut (first-article inspection) sýndi enga mælanlega frávik frá CAD-hönnuninni; síðari CMM-gögn staðfestu ferliðsgetu (Cpk) sem var yfir 1,67. Framleiðslutími minnkaði frá 8 dögum til 32 klukkustunda og kostnaður á hverjum hluti féll um 23%. Fyrir háverðmættar loft- og rúmfræðihluta er nákvæmni undir 0,05 mm ekki bara markmið – heldur er það strangur kaupskilmáli sem aðeins tilvikslásinni getur uppfyllt.
Þröskuldur fyrir framleiðslumagni og flóknum hlutum til þess að taka í notkun tilvikslásinni
Framleiðendur sem meta rörskerfisvél með ljósgeisla verða að meta bæði árlega magn af hlutum og hönnunarmargbreytileika. Þótt framleiðsla í mjög háum magni með lágum fjölbreytileika sé enn fövoruð fyrir punch-bend-weld kerfi, breytist hagkvæmni skýrt þegar flókinnleiki og breytingar á partaflokkum fara yfir ákveðin þröskuld.
Jafnvægispunktur: Þegar 500+ einstök rörrhlutir eru hagkvæmir fyrir ljósgeisla en punch-bend-weld
Hefðbundin punch-bend-weld ferli krefjast sérstakrar verkfæra, margra uppsetninga og handvirkrar meðferðar fyrir hvert nýtt snið. Við 500+ greindar rörrhlutatalan á ári eyða þessar fastar kostnaður og tími fyrir skiptingu á hlutum hraðar viðbótargjöldunum. Rörskerfisvél með ljósgeisla felur engin fast verkfæri, gerir allar skurða í einum sjálfvirkum hring og uppnár forritaskiptingu á undir 10 sekúndum.
Rannsókn á atvinnugreininni frá árinu 2023 sýndi að fyrir verksmiðjur sem vinna með 500–800 einstaka rör-SKUs var kostnaðurinn á hluta með laser 28–35% lægri en með framleiðslusmíðu + viðbótarsveifun – þegar tekið var tillit til afborgunar á verkfærum og vinnukostnaðar. Ávinningurinn vex frekar þegar hlutir krefjast mörgum skáskurðum, slitum eða útskúrum: verkefnum sem laser getur unnið í rauntíma, sem felur í sér að skipta ekki um frítíma fráframskúrðaferli.
Aukin eftirspurn eftir verkefnum með háum blöndum og lágum magni (23% árslega vexti)
Eftirspurn notenda eftir sérsniðnum, stuttum framleiðslusörfum er hrökkvandi. Spurningarúrslit FabTech frá árinu 2024 með samningssmiðjum í málmvinnslu sýndu 23% árslegan hækkanir í pöntunum með háum blöndum og lágum magni – vegna þróunar EV-infrastyrktar, prófunar á landbúnaðarvélar og byggingarbygginga.
Hefðbundin kerfi hafa erfitt með að ná hagnaði af 10–50 einingum vegna þess að setuptíminn er of mikill í samanburði við hagnaðinn. Rör-laserklippivél hefur ágætan árangur í slíkum tilvikum: engin kostnaður fyrir verkfæri og augnablikssniðið endurköllun forritsins gerir lágvöld framleiðslu jafn auðveld og massafremleiðslu. Þessi sniðugleiki gerir kleift að gefa áskrifendur verksmiðjunnar áreiðanlega boð á litlum pöntunum án þess að minnka brúttóhagnaðinn – og breytir því eftirspurn eftir fjölbreyttri framleiðslu í áhrifamikla vöxtarafl.
Efni- og rúmfræðilegar takmarkanir þar sem rör-laserklippivél er sérstaklega góð
Þunnveggjaustál og álúmíníum: Lágmarksgerð hitasviðs
Rör úr þunnum veggjum af rostfritt stáli og álúmíníum eru mjög viðkvæm fyrir hita-vönduðum skekkjum, hringlóðun á brúnunum og afbrigði á klippusíðunni við venjulega vinnslu. Rörskeriforrit með ljásvarp getur lagað þessar vandamál með mjög beittu geisla og mjög lítilri hitasviðssvæði (HAZ). Með nákvæmri stjórnun á pulsalengd, færsluhraða og ýtrigassþrýstingi geta starfsfólk heldur staðbundinn hitastig neðan við þann mörk sem viðhalda byggingarheild á rörveggjum jafn þunnum og 0,5 mm.
Óbein tenging við ferlið felur einnig í sér að engin vélarstresst er sett á efnið, sem er mikilvægt fyrir mjúka álúmíníumlegeringar sem eru viðkvæmar fyrir rífum eða dökkunum. Niðurstaðan er hrein, óskeifótt brún sem oft krefst ekki viðbótavinnslu – sem hræðir niðurstöðu samsetningar í síðari ferlum og minnkar úrgang fyrir léttvæg, hárrisikug efni.
Þungar lögunir: Styðja ovala, tárdropalaga og óáskennd klippulögun
Fyrir utan hringlaga og ferhyrninga þversnið getur rörskerivél með ljóslás skorðuð á önnur ójafnvæg þversnið, svo sem egg- og tárformuð – án þess að nota sérsniðin verkfæri. Margásar skerihöfuð vélanna snúast sjálfkrafa til að framkvæma skurða í óbeinum horni: skáskurða, samsetta skáskurða og ómiðjuð holu – allt á meðan jafn breidd á skurðnum og nákvæm rúmfræðileg formhalda er viðhaldið.
Læknisvinnslufyrirtæki notast við þessa eiginleika til að búa til skáskurða eða snúðaholu á rörum með mjúkum veggi. Þótt mjög stór horn (yfir ca. 60° frá lóðréttu) geti valdið vandamálum fyrir ljósstrauminn vegna lengingar á strálinni, getur kerfið uppfyllt flest rúmfræðilega kröfur í iðnaðinum – og gerir því kleift að framleiða ýmsa vörur án þess að skipta um fast verkfæri.
Aðilar í framleiðslu- og birgðarkeðjunnar og áhrif á biðtíma við útgerð á rörskerivél með ljóslás
JIT-stefna: Aðilar í öðru stigi í birgðarkeðjunnar sem nota áforðanlega getu til að minnka birgðir
Aðalframleiðendur í öðru stigi taka að vaxandi notast við „just-in-time“ sendingarhátt, þar sem þeir útildu til skráðra þjónustuaðila fyrir rörskerðingu með ljósgeisla – og þannig sleppa fjárhagslegum fjármunum sem krefjast innviða vélar. Á eftirspurn byggð geta þessar þjónustur breytt fastum fjármunum í breytilega kostnað, sem gerir mögulegt hratt viðbragð við breytilegum pöntunum án þess að geyma áður framleiddar rörblöndur.
Þessi breyting minnkar uppbyggingu á gráefni og búinum vöru um allt að 40%, sem frjólsar upp geymslurými og virkt fjármagn – á meðan nákvæmni undir ±0,1 mm er viðhaldað í framleiðslu með stuttum framleiðslutíma.
Algengar spurningar
Hverjar atvinnugreinar nýta sér rörskerðingu með ljósgeisla mest?
Atvinnugreinar eins og loft- og rúmfræði, lyfja- og heilbrigðisbúnaður og sérsniðin framleiðsla nýta sér þessa tækni mikið vegna þeirra þarfara á nákvæmar, háþróaðar og flókna rörformi.
Hvernig viðheldur rörskerðing með ljósgeisla nákvæmni í framleiðslu?
Rörskerðivélir með ljósgeisla nota CNC-stýringu, sjálfvirk mælitækni og rauntímauppdrátt til að tryggja nákvæmar skerðingar með lágmarkssprengingu.
Er rörsláserklippun viðeigandi fyrir framleiðslu í lágum magni?
Já, rörsláserklippunarbúnaður hefur ágætis árangur við margbreyttar verkefni í lágum magni því hann útskýrir kostnaðinn við uppsetningu á verkfærum og býður upp á fljóta breytingar á forritum.
Hverjar eru helstu efni sem unnt er að vinna með rörsláserklippun?
Búnaðurinn er sérstaklega hentugur fyrir rör úr rostfritt stál og álúmíníum með þunnri veggþykkt og öðrum málum sem eru viðkvæm fyrir varmistýrðum afbrigðum eða vélmenskum álagi við hefðbundna vinnslu.
Af hverju láta framleiðendur annað fyrirtæki gera rörsláserklippun fyrir þá?
Með því að láta annað fyrirtæki gera rörsláserklippun fyrir sig geta framleiðendur notað sniðugan „just-in-time“ framleiðslustíl sem sparaðar kostnaðinn við vistun á hlutum og gerir þeim kleift að bráðlega bregðast við breytilegum þörfum.
Efnisyfirlit
- Nákvæmiskröfur sem réttfæra notkun á rörskerðivél með ljósrafi
- Þröskuldur fyrir framleiðslumagni og flóknum hlutum til þess að taka í notkun tilvikslásinni
- Efni- og rúmfræðilegar takmarkanir þar sem rör-laserklippivél er sérstaklega góð
- Aðilar í framleiðslu- og birgðarkeðjunnar og áhrif á biðtíma við útgerð á rörskerivél með ljóslás
-
Algengar spurningar
- Hverjar atvinnugreinar nýta sér rörskerðingu með ljósgeisla mest?
- Hvernig viðheldur rörskerðing með ljósgeisla nákvæmni í framleiðslu?
- Er rörsláserklippun viðeigandi fyrir framleiðslu í lágum magni?
- Hverjar eru helstu efni sem unnt er að vinna með rörsláserklippun?
- Af hverju láta framleiðendur annað fyrirtæki gera rörsláserklippun fyrir þá?