
 EN
Alinhando o Investimento Industrial de Capital com as Realidades do Substrato Material
Para fabricantes de metais, oficinas de engenharia e fábricas de manufatura industrial, investir em alta disponibilidade máquina de corte a laser representa uma decisão profunda de alocação de capital que determina diretamente a lucratividade e a produtividade a longo prazo da oficina. Em um mercado global altamente competitivo de máquinas-ferramenta, selecionar a configuração ideal exige uma análise técnica estratégica que vai além de simples cotações iniciais de compra ou folhetos genéricos de marketing. Uma avaliação profissional de máquinas deve sempre começar com uma auditoria empírica dos registros históricos e projetados de produção da instalação, identificando especificamente os principais substratos metálicos, as frequências de espessura e os perfis geométricos processados no chão de fábrica. Uma seleção incorreta de tecnologia pode gerar graves gargalos operacionais, tais como desajustes severos de capacidade, despesas contínuas elevadas com manutenção ou incapacidade de processar ligas não ferrosas especializadas e altamente reflexivas de forma segura. Gestores de compras bem-sucedidos evitam essas penalidades operacionais ocultas avaliando sistematicamente as máquinas por meio de uma matriz abrangente de custo total de propriedade, equilibrando as especificações da fonte de luz com a mecânica de movimento, a inteligência do software e a segurança estrutural.
Calibrando a Potência do Laser de Fibra com as Frequências do Perfil Metalúrgico
O componente de engenharia mais crítico que determina os custos básicos das máquinas e a capacidade de processamento é a fonte de potência a laser de fibra, que deve ser calibrada com precisão às espessuras de metal mais frequentemente processadas na instalação. Plataformas industriais premium integram marcas globais reconhecidas de optoeletrônica de nível 1, tais como IPG, Raycus ou MAX, as quais apresentam métricas altamente estáveis de absorção de onda e desempenho robusto em operações contínuas. Para instalações de fabricação focadas principalmente em chapas metálicas finas, artes decorativas ou invólucros de baixa carga, uma plataforma de entrada a estado sólido, com potência entre 1 kW e 2 kW, oferece o equilíbrio ideal entre eficiência de capital e baixo consumo mensal de energia. Por outro lado, oficinas comerciais em expansão, que lidam com uma ampla variedade de espessuras de chapas estruturais, exigem arquiteturas de potência intermediária, entre 3 kW e 4 kW, para manter altas velocidades lineares de avanço sem causar formação excessiva de escória ou topografias irregulares nas bordas. Em ambientes industriais de alta demanda, onde a vaporização rápida de chapas espessas é essencial, a implantação de uma configuração de potência ultra-alta, igual ou superior a 6 kW, garante topografias limpas nas bordas, minimiza a zona localmente afetada pelo calor e evita deformações estruturais nas bordas.
Avaliação da Mecânica do Movimento Cinemático e da Metalurgia de Estruturas Pesadas
A precisão de processamento a longo prazo de uma máquina de corte a laser de alta velocidade depende inteiramente da sincronização cinemática dos seus sistemas de controle de movimento, mancais lineares e trens de acionamento rotativo. A verdadeira precisão de fabricação ao longo de décadas de operação contínua em múltiplos turnos exige um quadro estrutural pesado em aço soldado, tratado termicamente, submetido a alívio extensivo de tensões térmicas e envelhecimento por vibração, a fim de eliminar totalmente qualquer distorção estrutural interna. Essa base mecânica rígida deve ser combinada com trilhos premium de orientação linear — como os fabricados pela THK ou pela HIWIN — e acionados por sistemas de motores servo de alto torque e laço fechado, provenientes de líderes do setor, tais como YASKAWA ou FUJI. Essa sincronização cinemática precisa evita deriva microscópica de posicionamento causada pelo atrito mecânico em altas acelerações, garantindo tolerâncias dimensionais consistentes durante a execução de recortes geométricos complexos. Além disso, se sua produção envolve perfis estruturais em vez de chapas planas, o sistema deve incorporar mandris pneumáticos sincrônicos frontais e traseiros para fixar firmemente tubos quadrados, retangulares ou hexagonais, eliminando a deflexão do material durante ajustes direcionais de alta velocidade.
Integrando Conjuntos Automatizados de Corte com Sistemas CNC Avançados
Maximizar a produtividade diária da fábrica ao mesmo tempo que se reduzem as despesas operacionais contínuas exige uma interface sofisticada entre o conjunto físico de corte e a inteligência de software CNC subjacente. Compradores corporativos devem priorizar sistemas que utilizem cabeças automáticas avançadas de corte de marcas consolidadas em engenharia, como Raytools ou Precitec, as quais incorporam sensores inteligentes de autofoco dinâmico em tempo real que ajustam automaticamente as posições focais com base nas variações de densidade do material, eliminando com sucesso gargalos de configuração manual e protegendo componentes ópticos valiosos contra danos causados por reflexões reversas. Esse hardware avançado deve estar integrado de forma rigorosa a plataformas robustas de software de controle, compatíveis com padrões industriais, tais como Sypcut ou WEIHONG, que permitem a operadores qualificados gerenciar cronogramas de produção complexos com facilidade. Essas camadas inteligentes de software incluem algoritmos avançados de evitação ativa de obstáculos baseados em visão, capazes de detectar automaticamente o levantamento do material ou perfis metálicos deformados durante ciclos ativos de fabricação, ajustando instantaneamente a trajetória vertical de movimento da cabeça de corte para eliminar riscos devastadores de colisão, sem exigir monitoramento humano constante.
Síntese das Configurações de Formato de Invólucro e Automação da Bancada de Trabalho
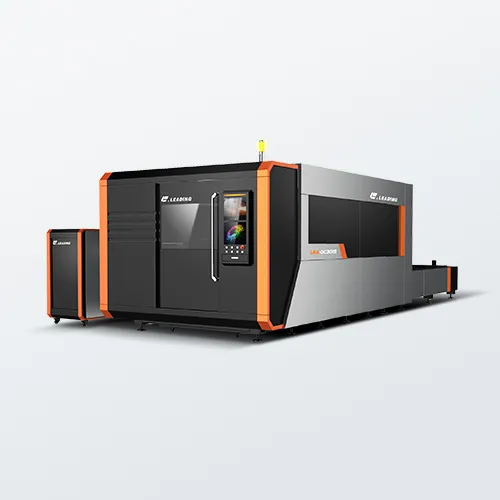
Uma máquina premium de corte a laser industrial nunca é meramente um dispositivo isolado; sua configuração física deve proteger sua equipe de trabalho ao mesmo tempo que reduz o tempo total do ciclo de manuseio de materiais. Em ambientes de fabricação de alta volumetria, a seleção de uma carcaça totalmente fechada é uma característica essencial, pois contém integralmente reflexões perigosas dispersas, faíscas de alta velocidade e fumos metálicos em um ambiente de circuito fechado, ventilado exaustivamente por sistemas de extração de poeira por zonas, tornando simples a conformidade com códigos internacionais de segurança. Essa arquitetura robusta de segurança deve ser integrada perfeitamente a um projeto automatizado de mesa de trabalho com troca dupla, que permite aos operadores de produção descarregar com segurança componentes acabados e recarregar chapas metálicas brutas em uma plataforma externa, enquanto a segunda mesa interna executa sequências de corte em alta velocidade. A consolidação dessas avançadas características estruturais com documentação de fábrica verificada, marcações de conformidade CE e orientação técnica direta da fábrica transforma o investimento em equipamento numa parceria comercial segura, permitindo que os fabricantes ampliem suas capacidades produtivas com confiança.
Índice
- Alinhando o Investimento Industrial de Capital com as Realidades do Substrato Material
- Calibrando a Potência do Laser de Fibra com as Frequências do Perfil Metalúrgico
- Avaliação da Mecânica do Movimento Cinemático e da Metalurgia de Estruturas Pesadas
- Integrando Conjuntos Automatizados de Corte com Sistemas CNC Avançados
- Síntese das Configurações de Formato de Invólucro e Automação da Bancada de Trabalho