
 EN
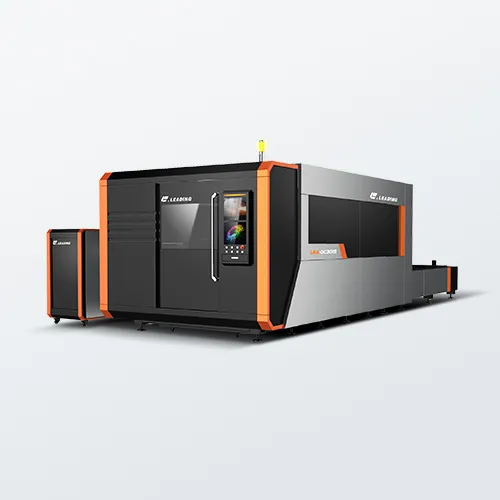
Სამრეწველო კაპიტალური ინვესტიციების შეთანხმება მასალის საფუძვლის რეალობებთან
Ლითონის დამუშავების საწარმოების, ინჟინერიის მასტერსკულებისა და სამრეწველო წარმოების საწარმოებისთვის მაღალი მზაობის ხანგრძლივობის გარანტირება ლაზრის ჭრივი მაშინა წარმოადგენს ღრმა კაპიტალის განაწილების გადაწყვიტებას, რომელიც პირდაპირ განსაზღვრავს საწარმოს გრძელვადიან მოგებასა და შესრულების სიჩქარეს. მაღალი კონკურენციის პირობებში მყოფ საერთაშორისო მანქანათა ბაზარზე საუკეთესო კონფიგურაციის შერჩევა მოითხოვს სტრატეგიულ ტექნიკურ ანალიზს, რომელიც გასცდება საწყისი შეძენის საფასურების ან ზოგადი მარკეტინგული ბროშურების განხილვას. პროფესიონალური მანქანების შეფასება ყოველთვის უნდა დაიწყოს საწარმოს ისტორიული და პროგნოზირებული წარმოების ჩანაწერების ემპირიული აუდიტით, რომელიც კონკრეტულად იდენტიფიცირებს ძირითად მეტალურ სუბსტრატებს, მათი სისქის სიხშირეს და საწარმოში დამუშავებული გეომეტრიული პროფილებს. არასწორი ტექნოლოგიის შერჩევა შეიძლება შექმნას მძიმე ექსპლუატაციური შეზღუდვები, მაგალითად, მძიმე სიმძლავრის შეუსაბამობები, მაღალი მიმდინარე მომსახურების ხარჯები ან სპეციალიზებული არაფეროზული და მაღალი რეფლექტიურობის შეიძლება ალიაჟების უსაფრთხოდ დამუშავების შეუძლებლობა. წარმატებული შეძენის მენეჯერები ამ დამალული ექსპლუატაციური სასჯელების თავიდან აცილებას ახდენენ მანქანების სისტემური შეფასებით სრული საკუთრების სრული ხარჯების მატრიცის საშუალებით, რომელიც ბალანსირებს სინათლის წყაროს სპეციფიკაციებს მოძრაობის მექანიკასთან, პროგრამული უმეტესობის ინტელექტსა და სტრუქტურულ უსაფრთხოებასთან.
Მეტალურგიული პროფილის სიხშირეებით ბოჭკოვანი ლაზერის ვატის კალიბრაცია
Ყველაზე მნიშვნელოვანი საინჟინრო კომპონენტი, რომელიც განსაკუთრებით გავლენას ახდენს საწყისი მანქანების ღირებულებასა და დამუშავების სიჩქარეზე, არის ბოჭკოს ლაზერის ძალის წყარო, რომელიც უნდა იყოს სრულყოფილად კალიბრირებული საწარმოს ყველაზე ხშირად გამოყენებული ლითონის სისქის მოთხოვნების შესატყოლებლად. პრემიუმ საინდუსტრიო პლატფორმები ინტეგრირებენ მსოფლიოს მასშტაბით აღიარებულ და პირველი ხარისხის ოპტოელექტრონულ ბრენდებს, როგორიცაა IPG, Raycus ან MAX, რომლებიც გამოირჩევიან მაღალი სტაბილურობით ტალღის შთანთქმის მაჩვენებლებში და მყარი მოქმედებით უწყვეტი ექსპლუატაციის პირობებში. იმ წარმოების საწარმოებისთვის, რომლებიც ძირითადად მუშაობენ ხელოვნური ნაკეთობების, დეკორატიული ხელოვნების ან მსუბუქი ტვირთის კარკასების წარმოებაზე, მყარი სხეულის შესასვლელი პლატფორმა 1 კვტ-დან 2 კვტ-მდე იძლევა იდეალურ ბალანსს საწყისი ინვესტიციების ეფექტურობასა და მცირე თვიური ექსპლუატაციური ხარჯებს შორის. საპირველოდ, კომერციული სამსახურების გაფართოების შემთხვევაში, რომლებიც სამშენებლო ფილების სხვადასხვა სისქის დამუშავებას ასრულებენ, საჭიროებენ საშუალო სიმძლავრის არქიტექტურას 3 კვტ-დან 4 კვტ-მდე, რათა შეიძლებას მიანიჭოს მაღალი სიჩქარის წრფივი მოძრაობა და არ წარმოიქმნას მძიმე ნარჩენები ან არ გამოვიდეს ხელოვნური კიდეები. მძიმე საინდუსტრიო გარემოში, სადაც სწრაფი და სისქის ფილების აორთქლება არის საჭიროება, 6 კვტ-ზე მეტი ულტრამაღალი სიმძლავრის კონფიგურაციის გამოყენება უზრუნველყოფს სუფთა კიდეების ფორმირებას, ამცირებს ადგილობრივ სითბოს ზემოქმედების ზონას და თავიდან არიდებს სტრუქტურულ კიდეების დეფორმაციას.
Კინემატიკური მოძრაობის მექანიკისა და მძიმე დატვირთვის ფრეიმის მეტალურგიის შეფასება
Სიჩქარის მაღალი ლაზერული კვეთის მანქანის გრძელვადი დამუშავების სიზუსტე სრულიად არის დამოკიდებული მისი მოძრაობის კონტროლის სისტემების, წრფივი საყრდენების და ბრუნვადი მექანიზმების სინქრონულ კინემატიკაზე. ათეულობით წლიანი უწყვეტი მრავალჯვარდიანი ექსპლუატაციის დროს ჭეშმარიტი წარმოების სიზუსტის უზრუნველყოფა მოითხოვს მძიმე ტიპის, თბომუშავებული სარკინა საყრდენი სარკინის საყრდენი სტრუქტურას, რომელიც მოიცავს გაფართოებულ თბოსტრესის გამოსაცანგავად და ვიბრაციული მომწიფების პროცესს, რათა სრულიად აირიდოს შიდა სტრუქტურული დეფორმაცია. ეს მყარი მექანიკური საფუძველი უნდა იყოს შერწყმული პრემიუმ ხარისხის წრფივი მიმართვის ტრეკებთან — მაგალითად, THK-ის ან HIWIN-ის წარმოების ტრეკებთან — და მართული იყოს მაღალი ტორქის, დახურული მიმართულების სერვო მოტორების სისტემებით, რომლებიც წარმოებს ინდუსტრიის ლიდერები, როგორიცაა YASKAWA ან FUJI. ეს ზუსტი კინემატიკური სინქრონიზაცია თავიდან აირიდებს მიკროსკოპული პოზიციონირების გადახრას, რომელიც გამოწვეულია მაღალი აჩქარების მექანიკური ხახუნით, რაც უზრუნველყოფს მუდმივ განზომილებათა ტოლერანტობას რთული გეომეტრიული კვეთების შესრულების დროს. მეტიც, თუ თქვენი წარმოება მოიცავს სტრუქტურულ პროფილებს ფლატ ფურცლების ნაცვლად, სისტემას უნდა ჰქონდეს პნევმატიკურად დაკერძებული წინა და უკანა სინქრონული ჩაკერძები, რომლებიც მკაცრად აკავებენ კვადრატულ, მართკუთხა ან ექვსკუთხა მილებს, რათა აირიდოს მასალის დეფორმაცია მაღალი სიჩქარის მიმართულების შეცვლის დროს.
Ავტომატიზებული დაჭრის აგრეგატების ინტეგრირება მოწინავე CNC სისტემებთან
Ყოველდღიური საწარმოს გამოშვების მაქსიმიზაცია და მიმდინარე ოპერაციული ხარჯების შემცირება მოითხოვს სრულყოფილ ინტერფეისს ფიზიკური დაჭრის ასემბლეისა და ძირითადი CNC პროგრამული უზრუნველყოფის ინტელექტს შორის. საწარმოების მყიდველებმა უნდა მისცენ პრიორიტეტი სისტემებს, რომლებიც იყენებენ დამკვიდრებული ინჟინერიული ბრენდების, როგორიცაა Raytools ან Precitec, მიერ შემუშავებულ მოწინავე ავტომატიზებულ დაჭრის თავებს, რომლებიც შეიცავენ გონიერ რეალური დროის დინამიკურ ავტოფოკუსირების სენსორებს, რომლებიც ავტომატურად აგრეგირებენ ფოკუსირების პოზიციებს მასალის სიმჭიდროვის ცვლილებების მიხედვით, რაც წარმატებით აღმოფხვრის ხელით დაყენების შეზღუდვებს და ცვალებად საოპტიკო კომპონენტებს უკან არეკლილობის ზიანისგან იცავს. ეს მოწინავე აპარატურა უნდა იყოს სიმჭიდროვით ინტეგრირებული მძლავრ და საინდუსტრო სტანდარტებს შემდგომ კონტროლის პროგრამული უზრუნველყოფის პლატფორმებთან, როგორიცაა Sypcut ან WEIHONG, რომლებიც შესწავლილ მომსახურებს საშუალებას აძლევენ რთული წარმოების განრიგების მარტივად მართვის. ეს გონიერი პროგრამული ფენები შეიცავს მოწინავე ხელოვნური ხედვის საფუძველზე დაფუძნებულ აქტიური ბარიერების თავიდან აცილების ალგორითმებს, რომლებიც ავტომატურად ამოიცნობენ მასალის აწევას ან გამოხრილ ლითონის პროფილებს აქტიური წარმოების ციკლების დროს და მისდევენ დაჭრის თავის ვერტიკალური მოძრაობის ტრაექტორიას განსაკუთრებული შეჯახების საფრთხეების აღმოფხვრის მიზნით ადამიანის მუდმივი მონიტორინგის გარეშე.
Შემკრები გარეობის ფორმატის კონფიგურაციებისა და სამუშაო მაგიდის ავტომატიზაციის შერწყმა
Პრემიუმ კლასის სამრეწველო ლაზერული დაჭრის მანქანა არასოდ არის მხოლოდ იზოლირებული მოწყობილობა; მისი ფიზიკური კონფიგურაცია უნდა დაიცავოს თქვენი სამუშაო ძალა, ასევე უნდა შეამციროს მასალის მოძრავების სრული ციკლის ხანგრძლივობა. მაღალი მოცულობის წარმოების გარემოში სრულად დაფარული მანქანის კორპუსის არჩევა არის აუცილებელი მახასიათებელი, რადგან ის სრულად შეიცავს საშიშ გაფანტულ რეფლექსიებს, მაღალი სიჩქარის ნაკეცებს და მეტალურ ფხვნილს დახურულ ციკლში, რომელიც ზონების მიხედვით მოწყობილი ფხვნილის ამოღების სისტემებით სრულად ვენტილირდება და ამიტომ საერთაშორისო უსაფრთხოების სტანდარტების შესრულება მარტივდება. ეს მძლავრი უსაფრთხოების არქიტექტურა უნდა უშუალოდ შეერთდეს ავტომატიზებული ორმაგი ცვლადი სამუშაო მაგიდის დიზაინთან, რომელიც საშუალებას აძლევს წარმოების ოპერატორებს უსაფრთხოდ ამოაღონ დამზადებული ნაკეთობები და გარე პლატფორმაზე შეავსონ საწყისი ფოლადი ფურცელი, ხოლო მეორე შიდა მაგიდა ამ დროს ასრულებს სიჩქარის მაღალი დაჭრის პროცესს. ამ მოწინავე სტრუქტურული მახასიათებლების და დამტკიცებული საწარმოს დოკუმენტაციის, CE შესატყობარობის ნიშნების და დამკვიდრებული საწარმოს პირდაპირი ტექნიკური მითითებების ერთობლივი გამოყენება ამ მოწყობილობის შეძენას უსაფრთხო ბიზნეს-პარტნიორობად აქცევს და საწარმოებს საშუალებას აძლევს უფრო დიდი მოცულობის წარმოების შესაძლებლობების უფრო დამაჯაკებულად გაფართოების.
Სარჩევი
- Სამრეწველო კაპიტალური ინვესტიციების შეთანხმება მასალის საფუძვლის რეალობებთან
- Მეტალურგიული პროფილის სიხშირეებით ბოჭკოვანი ლაზერის ვატის კალიბრაცია
- Კინემატიკური მოძრაობის მექანიკისა და მძიმე დატვირთვის ფრეიმის მეტალურგიის შეფასება
- Ავტომატიზებული დაჭრის აგრეგატების ინტეგრირება მოწინავე CNC სისტემებთან
- Შემკრები გარეობის ფორმატის კონფიგურაციებისა და სამუშაო მაგიდის ავტომატიზაციის შერწყმა