
 EN
Zarovnání průmyslových kapitálových investic s reálnými podmínkami materiálového substrátu
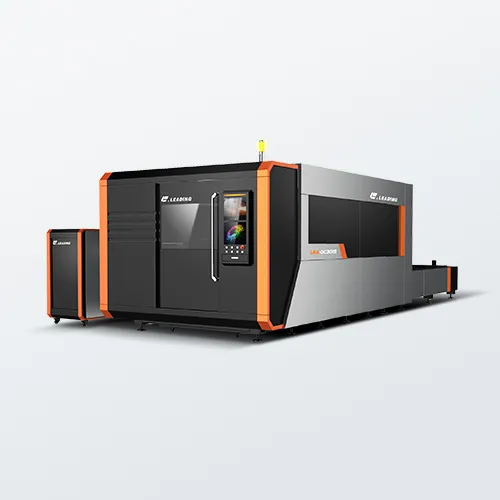
Pro výrobce kovových součástí, inženýrská dílna a průmyslové výrobní závody je investice do stroje s vysokou dostupností laserový řezací stroj představuje hluboké rozhodnutí o alokaci kapitálu, které přímo určuje dlouhodobou ziskovost dílny a její výrobní kapacitu. Na vysoce konkurenčním globálním trhu s obráběcími stroji vyžaduje výběr optimální konfigurace strategickou technickou analýzu, která jde dál než pouhé porovnání počátečních nabídek na nákup nebo obecných marketingových brožur. Profesionální hodnocení strojů musí vždy začínat empirickým auditem historických a plánovaných výrobních záznamů zařízení, přičemž se konkrétně identifikují hlavní kovové podklady, četnost tlouštěk a geometrické profily zpracovávané na výrobní ploše. Nesprávný výběr technologie může způsobit vážné provozní úzká hrdla, například značné nesoulad mezi kapacitou a požadavky, vysoké pravidelné náklady na údržbu nebo neschopnost bezpečně zpracovávat specializované neželezné a vysoce odrazivé slitiny. Úspěšní manažeři nakupování tyto skryté provozní penalizace předcházejí systematickým hodnocením strojů prostřednictvím komplexní matice celkových nákladů na vlastnictví (TCO), přičemž vyvažují specifikace zdroje světla s mechanikou pohybu, softwarovou inteligencí a konstrukční bezpečností.
Kalibrace výkonu vláknového laseru pomocí frekvencí metalurgického profilu
Nejdůležitějším technickým prvkem, který určuje základní náklady na strojní zařízení a propustnost zpracování, je zdroj výkonu vláknového laseru, který musí být dokonale nastaven na nejčastěji zpracovávanou tloušťku kovů v dané výrobní jednotce. Prémiové průmyslové platformy integrují mezinárodně uznávané značky optoelektroniky první třídy, jako jsou IPG, Raycus nebo MAX, jejichž vlastnosti zahrnují vysoce stabilní parametry absorpce vln a spolehlivý výkon i při nepřetržitém provozu. Pro výrobní zařízení zaměřená především na zpracování tenkých plechů, dekorativní umění nebo lehké kryty nabízí pevnolátková vstupní platforma o výkonu 1 kW až 2 kW ideální rovnováhu mezi kapitálovou efektivitou a nízkými měsíčními provozními náklady. Naopak komerční dílny s rozšiřujícím se sortimentem zakázek, které zpracovávají různorodé tloušťky konstrukčních desek, vyžadují středně výkonné architektury o výkonu 3 kW až 4 kW, aby udržely vysoké lineární posuvové rychlosti bez vzniku nadměrného strusky nebo nerovných okrajů. V těžkých průmyslových prostředích, kde je klíčová rychlá odparování silných desek, zajišťuje nasazení ultra-vysokovýkonné konfigurace o výkonu 6 kW a více čisté okraje, minimalizuje lokální tepelně ovlivněnou oblast a brání deformaci okrajů konstrukce.
Hodnocení kinematického pohybového mechanismu a kovové konstrukce pro náročné použití
Dlouhodobá zpracovatelská přesnost vysokorychlostního laserového řezacího stroje závisí výhradně na synchronizované kinematice jeho systémů řízení pohybu, lineárních ložisek a rotačních pohonných ústrojí. Skutečná výrobní přesnost po desetiletí nepřetržitého provozu ve vícesměnném režimu vyžaduje těžký, tepelně zpracovaný svařovaný ocelový rám, který prošel rozsáhlým odstraňováním tepelného napětí a vibrací za účelem úplné eliminace vnitřních strukturálních deformací. Tato tuhá mechanická základna musí být doplněna prémiovými lineárními vedeními – například od výrobců THK nebo HIWIN – a poháněna servomotorovými systémy se zpětnou vazbou a vysokým točivým momentem od průmyslových lídrů, jako jsou YASKAWA nebo FUJI. Tato přesná kinematická synchronizace zabrání mikroskopickému posunu polohy způsobenému mechanickým třením při vysokém zrychlení a zaručuje stálé dodržení rozměrových tolerancí při provádění složitých geometrických výřezů. Navíc, pokud vaše výroba zahrnuje konstrukční profily místo plochých plechů, musí systém obsahovat pneumaticky upínané synchronní čelisti na přední i zadní straně pro pevné uchycení čtvercových, obdélníkových nebo šestihranných trubek, čímž se eliminuje deformace materiálu při rychlých změnách směru.
Integrace automatických řezacích sestav s pokročilými CNC systémy
Maximalizace denní výrobní kapacity továrny při současném snižování stále probíhajících provozních nákladů vyžaduje sofistikované rozhraní mezi fyzickou řezací sestavou a základní inteligencí CNC softwaru. Podnikoví zakupující by měli upřednostňovat systémy využívající pokročilé automatické řezací hlavy od uznávaných inženýrských značek, jako jsou Raytools nebo Precitec, které integrují inteligentní senzory pro dynamické automatické zaostřování v reálném čase a které automaticky upravují polohu ohniska na základě změn hustoty materiálu. Tím se úspěšně odstraňují ruční nastavovací úzká hrdla a chrání cenné optické komponenty před poškozením způsobeným zpětným odrazem. Toto pokročilé hardware musí být pevně integrováno s robustními, průmyslově standardními platformami řídicího softwaru, jako jsou Sypcut nebo WEIHONG, které umožňují kvalifikovaným operátorům bez obtíží spravovat složité výrobní plány. Tyto chytré softwarové vrstvy disponují pokročilými algoritmy aktivního vyhýbání se překážkám na základě počítačového vidění, které automaticky detekují zvedání materiálu nebo deformované kovové profily během aktivních výrobních cyklů a okamžitě upravují vertikální pohybovou dráhu řezací hlavy, aby eliminovaly ničivá rizika kolizí bez nutnosti neustálého lidského dozoru.
Syntéza konfigurací pouzder a automatizace pracovních stolů
Prémiový průmyslový laserový řezací stroj nikdy není jen izolované zařízení; jeho fyzické uspořádání musí chránit vaše zaměstnance a zároveň snižovat celkovou dobu cyklu manipulace s materiálem. V prostředích vysokorozsáhlé výroby je výběr stroje s plně uzavřenou skříní zásadní funkcí, protože úplně obsahuje nebezpečné rozptýlené odrazy, jiskry vysoké rychlosti a kovové výpary v uzavřeném prostředí, které je důkladně větráno pomocí zónových systémů odstraňování prachu – tím se dodržení mezinárodních bezpečnostních norem stává přímočarým. Tato robustní bezpečnostní architektura by měla být bezproblémově kombinována s automatickým dvoustolním výměnným pracovním stolem, který umožňuje provozním zaměstnancům bezpečně vybavit dokončené součásti a znovu naskladnit surový plech na vnější platformě, zatímco druhý vnitřní stůl aktivně provádí řezací operace vysokou rychlostí. Sloučení těchto pokročilých konstrukčních prvků s ověřenou tovární dokumentací, označením shody CE a osvědčenými technickými pokyny přímo od výrobce promění investici do zařízení v bezpečné obchodní partnerství, které umožňuje výrobcům spolehlivě rozšiřovat své výrobní kapacity.
Obsah
- Zarovnání průmyslových kapitálových investic s reálnými podmínkami materiálového substrátu
- Kalibrace výkonu vláknového laseru pomocí frekvencí metalurgického profilu
- Hodnocení kinematického pohybového mechanismu a kovové konstrukce pro náročné použití
- Integrace automatických řezacích sestav s pokročilými CNC systémy
- Syntéza konfigurací pouzder a automatizace pracovních stolů