
 EN
Zlučovanie priemyselných kapitálových investícií s reálnymi podmienkami materiálových substrátov
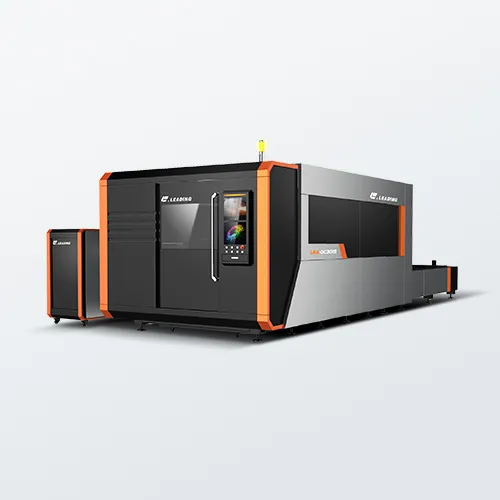
Pre výrobcov kovových výrobkov, technické dielne a priemyselné výrobné závody je investícia do vysokodostupného stroj na laserové rezanie predstavuje hlboké rozhodnutie o alokácii kapitálu, ktoré priamo určuje dlhodobú výnosnosť a výkon dielne. V mimoriadne konkurenčnom globálnom trhu s obrábacími strojmi vyžaduje výber optimálnej konfigurácie stratégiu technickej analýzy, ktorá ide ďaleko za jednoduché porovnávanie počiatočných ponúk alebo všeobecných marketingových brožúr. Profesionálne hodnotenie strojov sa vždy musí začať empirickým auditom historických a predpokladaných výrobných záznamov zariadenia, pričom sa špecificky identifikujú hlavné kovové podklady, frekvencie hrúbok a geometrické profily spracovávané na výrobnej ploche. Nesprávny výber technológie môže spôsobiť vážne prevádzkové úzke miesta, napríklad výrazné nesúlad medzi kapacitou a požiadavkami, vysoké pravidelné náklady na údržbu alebo neschopnosť bezpečne spracovať špeciálne neželezné a vysokej odrazivosti zliatiny. Úspešní manažéri nákupu tieto skryté prevádzkové postihy vyhýbajú systematickým hodnotením strojov prostredníctvom komplexnej matice celkových nákladov na vlastníctvo, pričom vyvážia špecifikácie zdroja svetla so systémom pohybu, softvérovou inteligenciou a štrukturálnou bezpečnosťou.
Kalibrácia výkonu vláknového laseru s frekvenciami metalurgického profilu
Najkritickejšou technickou súčiastkou, ktorá ovplyvňuje základné náklady na strojné vybavenie a priepustnosť spracovania, je zdroj výkonu vláknového laseru, ktorý musí byť presne nastavený podľa najčastejších požiadaviek zariadenia na hrúbku kovu. Výnikajúce priemyselné platformy integrujú medzinárodne uznávané značky optoelektroniky prvej triedy, ako sú IPG, Raycus alebo MAX, ktoré sa vyznačujú vysokou stabilitou parametrov absorpcie vlny a spoľahlivým výkonom počas nepretržitej prevádzky. Pre výrobné zariadenia, ktoré sa zameriavajú predovšetkým na spracovanie tenkých plechov, dekoratívne umenie alebo ľahké kryty, ponúka pevná štartovacia platforma s výkonom od 1 kW do 2 kW ideálne vyváženie medzi kapitálovou efektívnosťou a nízkymi mesačnými prevádzkovými nákladmi. Naopak, rozširujúce sa komerčné dielne, ktoré spracovávajú rôznorodú škálu hrúbok konštrukčných plátov, vyžadujú stredne výkonné architektúry s výkonom medzi 3 kW a 4 kW, aby udržali vysoké lineárne posuvné rýchlosti bez tvorby nadmernej strusky alebo nerovných okrajov. V ťažkých priemyselných prostrediach, kde je nevyhnutné rýchle odparovanie hrubých plátov, zabezpečuje nasadenie ultra-vysokovýkonnej konfigurácie s výkonom 6 kW a vyšším čisté topografie okrajov, minimalizuje lokálnu tepelne ovplyvnenú zónu a zabraňuje deformácii okrajov konštrukcií.
Hodnotenie kinematických mechaník pohybu a kovovníctva ťažkého rámu
Dlhodobá spracovateľská presnosť rýchleho laserového rezača závisí úplne od synchronizovanej kinematiky jeho systémov riadenia pohybu, lineárnych ložísk a rotačných pohonných ústrojí. Skutočná výrobná presnosť počas desiatok rokov nepretržitého viaczmenového prevádzkovania vyžaduje ťažký, tepelne upravený zváraný oceľový rám, ktorý prešiel rozsiahlym odstraňovaním tepelného napätia a vibráciou pri starnutí, aby sa úplne odstránilo vnútorné štrukturálne skreslenie. Toto tuhé mechanické základie je potrebné spárovať s vysokokvalitnými lineárnymi vedeniami – napríklad výrobkami spoločností THK alebo HIWIN – a poháňať ich servomotorovými systémami s uzavretou slučkou a vysokým krútiacim momentom od priemyselných lídrov, ako sú YASKAWA alebo FUJI. Táto presná kinematická synchronizácia zabraňuje mikroskopickému posunu polohy spôsobenému mechanickým trením pri vysokom zrýchlení a zaručuje konzistentné rozmerové tolerancie pri vykonávaní zložitých geometrických výrezov. Okrem toho, ak vaša výroba zahŕňa štrukturálne profily namiesto plochých plechov, systém musí obsahovať pneumaticky upínané synchronné predné a zadné čeľuste na pevné upevnenie štvorcových, obdĺžnikových alebo šesťhranných rúr a tak eliminovať deformáciu materiálu počas rýchlych smerových úprav.
Integrácia automatických rezných zostáv s pokročilými CNC systémami
Maximalizácia denného výrobného výkonu továrne pri súčasnom znížení trvalých prevádzkových výdavkov vyžaduje sofistikované rozhranie medzi fyzickou rezacou zostavou a základným CNC softvérovým inteligentným systémom. Podnikoví kupujúci by mali uprednostniť systémy využívajúce pokročilé automatické rezacie hlavy od uznávaných inžinierskych značiek, ako sú Raytools alebo Precitec, ktoré obsahujú inteligentné senzory pre dynamické automatické zaostrovanie v reálnom čase, ktoré automaticky upravujú polohu ohniska na základe zmien hustoty materiálu, čím úspešne odstraňujú úzké miesta manuálneho nastavenia a chránia cenné optické komponenty pred poškodením spätným odrazom. Toto pokročilé hardvérové vybavenie musí byť pevne integrované s robustnými, priemyselne štandardnými softvérovými riadiacimi platformami, ako sú Sypcut alebo WEIHONG, ktoré umožňujú vyškoleným operátorom bezproblémovo spravovať zložité výrobné plány. Tieto chytré softvérové vrstvy disponujú pokročilými algoritmami aktívneho vyhýbania sa prekážkam založenými na počítačovom videní, ktoré automaticky detegujú zdvíhanie materiálu alebo deformácie kovových profilov počas aktívnych výrobných cyklov a okamžite upravujú vertikálnu pohybovú dráhu rezacej hlavy, aby sa úplne eliminovali nebezpečenstvá zrážok bez nutnosti neustáleho ľudského dozoru.
Syntéza konfigurácií obalu a automatizácie pracovného stola
Výnimočný priemyselný laserový rezací stroj nikdy nie je len izolované zariadenie; jeho fyzická konštrukcia musí chrániť vašich zamestnancov a súčasne znížiť celkový čas cyklu manipulácie s materiálom. V prostrediach výroby vo veľkom objeme je výber stroja s úplne uzavretou ochrannou skrinkou nevyhnutnou funkciou, pretože úplne obsahuje nebezpečné rozptýlené odrazy lúča, iskry pohybujúce sa vysokou rýchlosťou a kovové výpary v uzavretom prostredí, ktoré je dôkladne vetrané pomocou zónových systémov odstraňovania prachu – čím sa dosiahne jednoduchá zhoda s medzinárodnými bezpečnostnými predpismi. Táto výdržná bezpečnostná architektúra by mala byť bezproblémovo spojená s automatickým pracovným stolom so systémom dvoch vymeniteľných plôšok, ktorý umožňuje operátorom výroby bezpečne vyberať hotové súčiastky a znova načínať surové plechy na vonkajšej platforme, zatiaľ čo druhá vnútorná ploška aktívne vykonáva rýchle rezné operácie. Kombinácia týchto pokročilých štrukturálnych prvkov s overenou továrenskou dokumentáciou, označením CE a uznávanými technickými pokynmi priamo od výrobcu mení investíciu do zariadenia na bezpečné obchodné partnerstvo, ktoré umožňuje výrobným podnikom dôverne rozširovať svoje výrobné kapacity.
Obsah
- Zlučovanie priemyselných kapitálových investícií s reálnymi podmienkami materiálových substrátov
- Kalibrácia výkonu vláknového laseru s frekvenciami metalurgického profilu
- Hodnotenie kinematických mechaník pohybu a kovovníctva ťažkého rámu
- Integrácia automatických rezných zostáv s pokročilými CNC systémami
- Syntéza konfigurácií obalu a automatizácie pracovného stola