
 EN
Az ipari tőkeberuházás igazítása az anyagalapú valóságokhoz
Fémfeldolgozók, műszaki műhelyek és ipari gyártóüzemek számára a magas üzemidőt biztosító lézervágó gép egy mélyreható tőkeallokációs döntést jelent, amely közvetlenül meghatározza a műhely hosszú távú jövedelmezőségét és áteresztőképességét. A rendkívül versengő globális gépgyártási piacon az optimális konfiguráció kiválasztása stratégiai műszaki elemzést igényel, amely túlmutat az elsődleges vásárlási árak vagy általános marketingbroschúrák megtekintésén. Egy szakmai gépelemzésnek mindig kiindulási alapként kell kezdenie egy empirikus auditot a létesítmény történeti és előrejelzett gyártási adatairól, különös tekintettel a főbb fém alapanyagokra, a vastagságok gyakoriságára és a műhelypadlón feldolgozott geometriai profilokra. A helytelen technológia kiválasztása súlyos működési torlódásokhoz vezethet, például drasztikus kapacitáshiányhoz, magas folyamatos karbantartási költségekhez vagy speciális nemvas és erősen tükröző ötvözetek biztonságos feldolgozásának lehetetlenségéhez. A sikeres beszerzési menedzserek ezeket a rejtett működési büntetéseket elkerülik, ha rendszeresen értékelik a gépeket egy átfogó teljes tulajdonlási költség-mátrix segítségével, amely kiegyensúlyozza a fényforrás-specifikációkat a mozgásmechanikával, a szoftveres intelligenciával és a szerkezeti biztonsággal.
Funkciós lézer teljesítmény kalibrálása a fémipari profil frekvenciáival
A gépi alapköltségeket és a feldolgozási teljesítményt meghatározó legkritikusabb mérnöki komponens a szálalag-lézer teljesítménnyel forrása, amelyet tökéletesen kell kalibrálni egy létesítmény leggyakoribb fémmélység-igényeihez. A prémium ipari platformok világszerte elismert, első osztályú optoelektronikai márkákat – például az IPG-t, a Raycust vagy a MAX-ot – integrálnak, amelyek kiválóan stabil hullámelnyelési mutatókkal és ellenálló teljesítménnyel rendelkeznek folyamatos üzemelés közben. Olyan gyártólétesítmények számára, amelyek főként vékonylemez-feldolgozással, díszítőművészettel vagy könnyű szerkezetű burkolatok gyártásával foglalkoznak, egy 1 kW és 2 kW közötti teljesítményt nyújtó szilárdtest belépő platform ideális egyensúlyt biztosít a tőkehatékonyság és az alacsony havi üzemeltetési költségek között. Ezzel szemben az olyan kiterjesztett kereskedelmi műhelyek, amelyek sokféle szerkezeti lemezvastagságot feldolgoznak, közepes teljesítményű architektúrára – 3 kW és 4 kW között – van szükségük, hogy fenntartsák a nagysebességű lineáris táplálási sebességet anélkül, hogy súlyos salaklerakódás vagy durva szélszegély-formáció alakulna ki. Azokban a nehézipari környezetekben, ahol a gyors, vastag lemezek elpárologtatása elengedhetetlen, egy 6 kW vagy annál nagyobb teljesítményű ultra-nagyteljesítményű konfiguráció alkalmazása biztosítja a tiszta szélszegély-formációt, minimalizálja a helyileg meleg hatáskörzetet, és megakadályozza a szerkezeti szélszegély-deformációt.
A kinematikai mozgásmechanika és a nehézüzemi váz fémművészete értékelése
Egy nagysebességű lézeres vágógép hosszú távú feldolgozási pontossága kizárólag a mozgásszabályozó rendszereinek, a lineáris csapágyaknak és a forgó meghajtó egységeknek a szinkronizált kinematikájától függ. A valódi gyártási pontosság évtizedekig tartó, folyamatos, többműszakos üzemelés mellett egy nehéz, hőkezelt, hegesztett acélvázra épül, amelyet alaposan hőfeszültség-mentesítettek és rezgéses öregítéssel állítottak ki, hogy teljesen kiküszöböljék a belső szerkezeti torzulásokat. Ezt a merev mechanikai alapot prémium minőségű lineáris vezetősínekkel – például a THK vagy az HIWIN gyártmányával – kell párosítani, és ipari vezetők, mint a YASKAWA vagy a FUJI gyártotta, nagy nyomatékú, zárt hurkú szervomotoros rendszerekkel kell meghajtani. Ez a pontos kinematikai szinkronizáció megakadályozza a mikroszkopikus pozícionálási eltolódást, amelyet a nagy gyorsulás miatti mechanikai súrlódás okozhat, így biztosítva a méretbeli tűrések konzisztenciáját összetett geometriai kivágások végrehajtása során. Továbbá, ha a termelés strukturális profilokat – nem lapos lemezeket – foglal magában, a rendszernek levegőnyomással rögzített, előre és hátra szinkronizált befogókat kell tartalmaznia a négyzetes, téglalap alakú vagy hatszögű csövek szoros rögzítéséhez, ezzel kizárva az anyag deformációját a nagy sebességű irányváltoztatások idején.
Automatizált vágóegységek integrálása fejlett CNC rendszerekbe
A napi gyári teljesítmény maximalizálása mellett a folyamatos működési költségek csökkentése érdekében kifinomult felületre van szükség a fizikai vágóberendezés és az alapul szolgáló CNC-szoftveres intelligencia között. A vállalati vásárlóknak olyan rendszerekre kell összpontosítaniuk, amelyek megbízható mérnöki márkák – például a Raytools vagy a Precitec – fejlett automatizált vágófejét használják, és amelyek intelligens, valós idejű dinamikus autofókuszáló érzékelőket tartalmaznak, amelyek a anyagsűrűség-változások alapján automatikusan igazítják a fókuszpont helyzetét, így sikeresen megszüntetik a manuális beállítási torlódásokat, és megvédik az értékes optikai alkatrészeket a visszaverődés okozta károktól. Ezt a fejlett hardvert szorosan integrálni kell megbízható, ipari szabványoknak megfelelő vezérlőszoftver-platformokkal, például a Sypcuttal vagy a WEIHONGgal, amelyek lehetővé teszik a képzett munkavállalók számára, hogy erőfeszítés nélkül kezeljék az összetett gyártási ütemterveket. Ezek a „okos” szoftverrétegek fejlett látási alapú aktív akadálykerülő algoritmusokat tartalmaznak, amelyek automatikusan észlelik az anyag felemelkedését vagy a megcsavarodott fémprofilokat a folyamatban lévő gyártási ciklusok során, és azonnal korrigálják a vágófej függőleges mozgásútját, így kizárják a pusztító ütközési kockázatot anélkül, hogy állandó emberi felügyelet szükséges lenne.
A burkolat formátumának konfigurációinak és az asztali automatizálás összehangolása
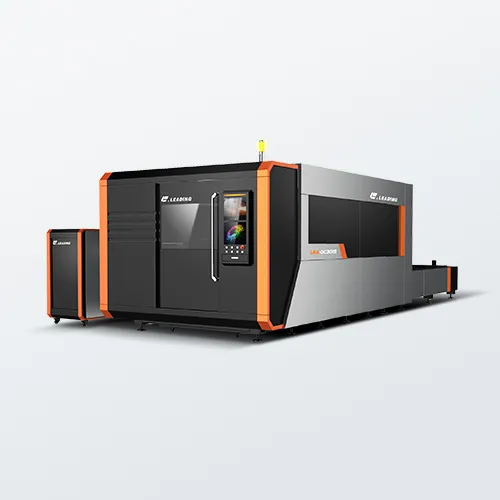
Egy prémium ipari lézeres vágógép sohasem csupán egy izolált eszköz; fizikai kialakításának védenie kell a munkavállalókat, miközben csökkenti az anyagmozgatási ciklus teljes idejét. Nagytermelési környezetek esetén a teljes burkolattal ellátott, zárt gépház kiválasztása elengedhetetlen jellemző, mivel ez teljes mértékben tartalmazza a veszélyes szórt visszaverődéseket, nagy sebességű szikrákat és fém gőzöket egy zárt környezetben, amelyet zónák szerint szabályozott portartály-rendszerek hatékonyan szellőztetnek, így az nemzetközi biztonsági szabványoknak való megfelelés egyszerűvé válik. Ezt a robusztus biztonsági architektúrát zavartalanul össze kell párosítani egy automatizált, kettős cserélhető munkaasztal-tervezéssel, amely lehetővé teszi a gyártási munkavállalók számára, hogy biztonságosan lepakolják a kész alkatrészeket, és nyers lemezanyagot töltsenek fel egy külső platformra, miközben a másodlagos belső asztal aktívan végzi a nagysebességű vágási folyamatokat. Az ilyen fejlett szerkezeti jellemzők összefogása a gyári dokumentációval, a CE-megfelelőségi jelölésekkel és a megbízható, közvetlen gyári műszaki támogatással olyan biztonságos üzleti partnerséget teremt, amely lehetővé teszi a gyártók számára, hogy bizalommal növeljék termelési kapacitásukat.
Tartalomjegyzék
- Az ipari tőkeberuházás igazítása az anyagalapú valóságokhoz
- Funkciós lézer teljesítmény kalibrálása a fémipari profil frekvenciáival
- A kinematikai mozgásmechanika és a nehézüzemi váz fémművészete értékelése
- Automatizált vágóegységek integrálása fejlett CNC rendszerekbe
- A burkolat formátumának konfigurációinak és az asztali automatizálás összehangolása