
 EN
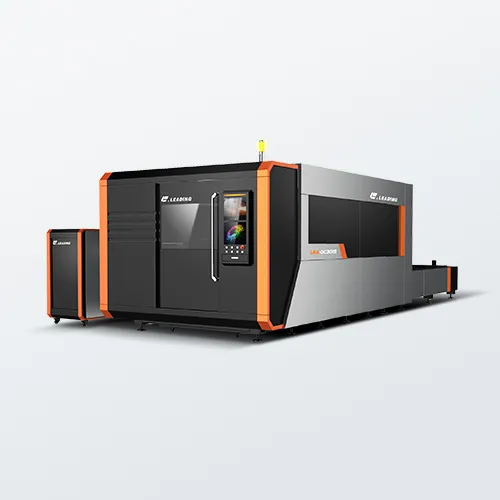
Согласование промышленных капитальных вложений с реалиями обрабатываемых материалов
Для предприятий по обработке металлов, инженерных мастерских и промышленных производственных площадок инвестиции в станок с высоким временем безотказной работы лазерный резак представляет собой важнейшее решение по распределению капитала, напрямую определяющее долгосрочную рентабельность и пропускную способность цеха. На высококонкурентном глобальном рынке станков выбор оптимальной конфигурации требует стратегического технического анализа, выходящего за рамки сравнения первоначальных ценовых предложений или общих маркетинговых брошюр. Профессиональная оценка оборудования всегда должна начинаться с эмпирического аудита исторических и прогнозируемых производственных данных предприятия — в частности, с выявления основных металлических заготовок, частоты обработки различных толщин и геометрических профилей, используемых на производственной площадке. Неправильный выбор технологий может вызвать серьёзные операционные узкие места: значительный дисбаланс мощностей, высокие текущие расходы на техническое обслуживание или невозможность безопасной обработки специализированных цветных и высокоотражающих сплавов. Успешные менеджеры по закупкам избегают этих скрытых операционных издержек, систематически оценивая оборудование с помощью комплексной матрицы совокупной стоимости владения (TCO), сбалансированной по параметрам источника излучения, кинематики движения, программного интеллекта и конструкционной безопасности.
Калибровка мощности волоконного лазера с использованием частот профиля металлургии
Самым важным инженерным компонентом, определяющим базовую стоимость оборудования и пропускную способность обработки, является источник мощности волоконного лазера, который должен быть точно настроен под наиболее распространённые в производственном объекте толщины металла. Премиальные промышленные платформы интегрируют признанные во всём мире бренды оптоэлектроники уровня Tier-1, такие как IPG, Raycus или MAX, отличающиеся высокой стабильностью показателей поглощения излучения и надёжной работой в режиме непрерывной эксплуатации. Для производственных объектов, ориентированных преимущественно на обработку тонколистового металла, декоративное искусство или лёгкие корпусные изделия, твёрдотельная входная платформа мощностью от 1 кВт до 2 кВт обеспечивает оптимальный баланс между капитальной эффективностью и низкими ежемесячными эксплуатационными затратами. Напротив, коммерческие мастерские расширяющегося профиля, выполняющие разнообразные заказы с различной толщиной конструкционных листов, требуют среднемощных архитектур мощностью от 3 кВт до 4 кВт для поддержания высоких линейных скоростей подачи без образования значительного шлака или грубой топографии кромок. В тяжёлых промышленных условиях, где критически важна быстрая испарительная обработка толстых листов, применение ультравысокомощной конфигурации мощностью 6 кВт и выше гарантирует чистую топографию кромок, минимизирует локальную зону термического влияния и предотвращает деформацию кромок конструкции.
Оценка кинематической механики движения и металлургии тяжёлой рамы
Долгосрочная точность обработки высокоскоростной лазерной режущей машины полностью зависит от синхронной кинематики её систем управления движением, линейных подшипников и вращающихся приводных трансмиссий. Действительная производственная точность в течение десятилетий непрерывной работы в многосменном режиме требует массивной сварной стальной рамы с термообработкой, прошедшей тщательное снятие термических напряжений и вибрационное старение для полного устранения внутренних структурных искажений. Такое жёсткое механическое основание должно сочетаться с высококачественными линейными направляющими рейками — например, производства THK или HIWIN — и приводиться в действие системами сервомоторов с замкнутым контуром и высоким крутящим моментом от ведущих компаний отрасли, таких как YASKAWA или FUJI. Точная кинематическая синхронизация предотвращает микроскопический дрейф позиционирования, вызванный механическим трением при высоких ускорениях, обеспечивая стабильные допуски размеров при выполнении сложных геометрических вырезов. Кроме того, если в вашем производстве используются профильные заготовки вместо плоских листов, система должна включать пневматически зажимаемые передние и задние синхронные патроны для надёжного закрепления труб квадратного, прямоугольного или шестигранного сечения, исключающие прогиб материала при высокоскоростных изменениях направления.
Интеграция автоматизированных режущих узлов с передовыми системами ЧПУ
Максимизация суточной производственной мощности завода при одновременном снижении текущих операционных расходов требует сложного взаимодействия между физической режущей установкой и базовым программным обеспечением ЧПУ. Корпоративные покупатели должны отдавать приоритет системам, оснащённым передовыми автоматизированными режущими головками от проверенных инженерных брендов, таких как Raytools или Precitec, которые включают интеллектуальные датчики динамической автофокусировки в реальном времени и автоматически корректируют положение фокуса в зависимости от изменений плотности материала, тем самым успешно устраняя узкие места, связанные с ручной настройкой, и защищая ценные оптические компоненты от повреждений, вызванных обратным отражением. Это передовое оборудование должно быть тесно интегрировано с надёжными, отвечающими отраслевым стандартам программными платформами управления, такими как Sypcut или WEIHONG, позволяющими обученным операторам легко управлять сложными производственными расписаниями. Эти «умные» программные уровни оснащены передовыми алгоритмами активного предотвращения препятствий на основе машинного зрения, которые автоматически обнаруживают подъём материала или деформацию металлических профилей в ходе активного производственного цикла и мгновенно корректируют вертикальную траекторию движения режущей головки, полностью исключая катастрофические риски столкновений без необходимости постоянного контроля со стороны человека.
Синтез конфигураций корпусов и автоматизация рабочих столов
Премиальная промышленная лазерная установка для резки — это никогда не просто изолированное устройство; её физическая конструкция должна защищать персонал и одновременно сокращать общее время цикла обработки материалов. Для производственных сред с высоким объёмом выпуска выбор полностью закрытого корпуса машины является обязательной характеристикой: он полностью удерживает опасные побочные отражения лазерного излучения, искры высокой скорости и металлические пары в замкнутой среде, эффективно вентилируемой зонированными системами удаления пыли, что обеспечивает простое соответствие международным нормам безопасности. Такая надёжная архитектура безопасности должна быть безупречно интегрирована с автоматизированной конструкцией рабочего стола с двойной сменой: это позволяет операторам безопасно разгружать готовые детали и загружать исходные листы металла на внешней платформе, в то время как вторая внутренняя рабочая поверхность выполняет высокоскоростные операции резки. Комплексное объединение этих передовых конструктивных решений с подтверждённой заводской документацией, маркировками соответствия директиве CE и проверенными техническими рекомендациями напрямую от завода-изготовителя превращает инвестиции в оборудование в надёжное партнёрство, позволяя производителям уверенно наращивать свои производственные мощности.
Содержание
- Согласование промышленных капитальных вложений с реалиями обрабатываемых материалов
- Калибровка мощности волоконного лазера с использованием частот профиля металлургии
- Оценка кинематической механики движения и металлургии тяжёлой рамы
- Интеграция автоматизированных режущих узлов с передовыми системами ЧПУ
- Синтез конфигураций корпусов и автоматизация рабочих столов