
 EN
Узгодження промислових капітальних інвестицій із реаліями матеріальних субстратів
Для виробників металевих виробів, інженерних майстерень та промислових виробничих підприємств інвестування в верстати з високим часом безперервної роботи лазерний різальний верстат означає глибоке рішення щодо розподілу капіталу, яке безпосередньо визначає довгострокову рентабельність та пропускну здатність цеху. На дуже конкурентному глобальному ринку верстатів для обробки металів вибір оптимальної конфігурації вимагає стратегічного технічного аналізу, що виходить за межі ознайомлення лише з початковими ціновими пропозиціями або загальними маркетинговими брошурами. Професійна оцінка обладнання завжди має починатися з емпіричного аудиту історичних та прогнозованих виробничих записів підприємства, зокрема з ідентифікації основних металевих субстратів, частот товщин та геометричних профілів, що обробляються на виробничій дільниці. Неправильний вибір технології може призвести до серйозних експлуатаційних «вузьких місць», наприклад, значних розбіжностей у потужності, високих постійних витрат на технічне обслуговування або неможливості безпечного оброблення спеціалізованих кольорових та високовідбивних сплавів. Успішні менеджери з закупівель уникують цих прихованих експлуатаційних штрафів, системно оцінюючи обладнання за допомогою комплексної матриці загальної вартості володіння, збалансовано враховуючи специфікації джерела світла, механіку руху, інтелектуальне програмне забезпечення та конструктивну безпеку.
Калібрування потужності волоконного лазера за частотами металургійного профілю
Найважливішим інженерним компонентом, що визначає базові витрати на обладнання та продуктивність обробки, є джерело потужності волоконного лазера, яке має бути точно налаштоване під найпоширеніші вимоги підприємства щодо товщини металу. Преміальні промислові платформи інтегрують світово відомі оптоелектронні бренди першого рівня, такі як IPG, Raycus або MAX, які характеризуються високою стабільністю показників поглинання хвилі та надійною роботою в умовах безперервної експлуатації. Для виробничих підприємств, що спеціалізуються переважно на обробці тонколистового металу, декоративному мистецтві або виготовленні легких корпусів, твердотільна початкова платформа потужністю від 1 кВт до 2 кВт забезпечує оптимальний баланс між капіталовою ефективністю та низькими щомісячними експлуатаційними витратами. Навпаки, комерційні майстерні, що розширюються й обробляють різноманітні конструкційні плити різної товщини, потребують середньопотужних архітектур у діапазоні від 3 кВт до 4 кВт, щоб зберігати високі лінійні швидкості подачі без утворення значного шлаку чи грубих кромок. У важких промислових умовах, де критично важливе швидке випаровування товстих плит, застосування ультрависокопотужної конфігурації потужністю 6 кВт і більше забезпечує чисті кромки, мінімізує локальну зону термічного впливу та запобігає деформації кромок конструкції.
Оцінка кінематичної механіки руху та металургії важкого каркасу
Довготривала точність обробки на високошвидкісному лазерному верстаті для різання залежить повністю від синхронної кінематики його систем керування рухом, лінійних підшипників та обертальних приводних передач. Справжня виробнича точність протягом десятиліть безперервної багатозмінної експлуатації вимагає важкого, термічно обробленого зварного сталевого каркаса, який піддався тривалому термічному зніманню напружень і вібраційному старінню, щоб повністю усунути внутрішні структурні спотворення. Цей жорсткий механічний фундамент має поєднуватися з високоякісними лінійними напрямними рейками — наприклад, виготовленими THK або HIWIN — та приводитися сервомоторними системами з замкненим контуром високої потужності від провідних виробників, таких як YASKAWA або FUJI. Така точна кінематична синхронізація запобігає мікроскопічному зсуву позиціонування, спричиненому механічним тертям при високих прискореннях, забезпечуючи стабільні розмірні допуски під час виконання складних геометричних вирізів. Крім того, якщо ваше виробництво включає профільні заготовки замість плоских листів, система має мати пневматично затиснуті передні та задні синхронні патрони для надійного затиску квадратних, прямокутних або шестигранних труб, що усуває прогин матеріалу під час швидких змін напрямку руху.
Інтеграція автоматизованих різальних агрегатів із сучасними системами ЧПК
Максимізація щоденного виробничого потоку на заводі разом із зменшенням поточних експлуатаційних витрат вимагає складного інтерфейсу між фізичною різальною системою та базовим програмним забезпеченням ЧПК. Корпоративні покупці мають надавати перевагу системам, що використовують передові автоматизовані різальні головки від відомих інженерних брендів, таких як Raytools або Precitec, які оснащені інтелектуальними датчиками динамічного автоматичного фокусування в реальному часі й самостійно коригують положення фокусу залежно від змін щільності матеріалу, успішно усуваючи «вузькі місця» ручного налаштування й захищаючи цінні оптичні компоненти від пошкоджень через зворотне відбиття. Це передове обладнання має бути щільно інтегроване з надійними, загальноприйнятими у галузі платформами керування програмним забезпеченням, такими як Sypcut або WEIHONG, що дозволяють навченим операторам без проблем керувати складними виробничими графіками. Ці «розумні» програмні шари мають передові алгоритми активного уникнення перешкод на основі комп’ютерного зору, які автоматично виявляють підняття матеріалу чи деформацію металевих профілів під час активних циклів виготовлення й негайно коригують вертикальну траєкторію руху різальної головки, щоб уникнути катастрофічних колізій без потреби у постійному людському контролі.
Синтез конфігурацій формату корпусу та автоматизації робочого столу
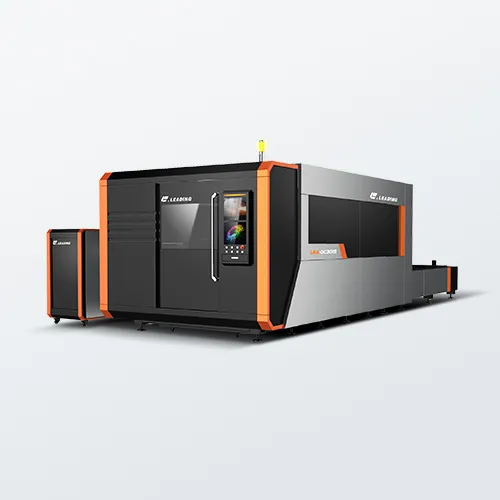
Преміум-лазерний різальний верстат для промислового використання ніколи не є просто ізольованим пристроєм; його фізична конструкція має захищати ваш персонал і водночас скорочувати загальний час циклу обробки матеріалів. У середовищах високотемпового виробництва вибір повністю закритого корпусу верстата є обов’язковою характеристикою, оскільки він повністю утримує небезпечні розсіяні відбиття, іскри з високою швидкістю та металеві пари в замкненому середовищі, яке ефективно вентилюється за допомогою зонованих систем видалення пилу — це спрощує відповідність міжнародним нормам безпеки. Така надійна архітектура безпеки має безперешкодно поєднуватися з автоматизованою конструкцією робочого столу з подвійною зміною, що дозволяє операторам безпечно вивантажувати готові деталі та завантажувати сирі листові метали на зовнішню платформу, тоді як другий внутрішній стіл одночасно виконує високошвидкісні процеси різання. Поєднання цих передових конструктивних особливостей із підтвердженою заводською документацією, маркуваннями відповідності директиві CE та перевіреними технічними рекомендаціями безпосередньо від виробника перетворює інвестиції в обладнання на надійне бізнес-партнерство, що дає виробникам можливість впевнено нарощувати свої виробничі потужності.
Зміст
- Узгодження промислових капітальних інвестицій із реаліями матеріальних субстратів
- Калібрування потужності волоконного лазера за частотами металургійного профілю
- Оцінка кінематичної механіки руху та металургії важкого каркасу
- Інтеграція автоматизованих різальних агрегатів із сучасними системами ЧПК
- Синтез конфігурацій формату корпусу та автоматизації робочого столу