
 EN
Dopasowywanie inwestycji kapitału przemysłowego do rzeczywistych możliwości podłoży materiałowych
Dla producentów wyrobów metalowych, warsztatów inżynieryjnych oraz zakładów przemysłowych produkujących towary, inwestycja w wysoką dostępność maszyna do cięcia laserowego reprezentuje głębokie decyzje dotyczące alokacji kapitału, które bezpośrednio określają zyskowność warsztatu i jego przepustowość w długim okresie. Na wysoce konkurencyjnym globalnym rynku obrabiarek wybór optymalnej konfiguracji wymaga strategicznej analizy technicznej wykraczającej poza porównywanie początkowych ofert cenowych lub ogólnych broszek marketingowych. Profesjonalna ocena maszyn musi zawsze zaczynać się od empirycznego audytu historycznych i prognozowanych danych produkcyjnych zakładu, z uwzględnieniem głównie rodzajów podłoży metalowych, częstotliwości ich grubości oraz profilów geometrycznych przetwarzanych na linii produkcyjnej. Nieodpowiedni wybór technologii może spowodować poważne utrudnienia operacyjne, takie jak znaczne niedobory lub nadmiary mocy produkcyjnej, wysokie bieżące koszty konserwacji lub niemożność bezpiecznego przetwarzania specjalistycznych stopów nieżelaznych i silnie odbijających światło. Udane menedżery zakupów unikają tych ukrytych kosztów operacyjnych poprzez systematyczną ocenę maszyn przy użyciu kompleksowej macierzy całkowitych kosztów posiadania, uwzględniającej parametry źródła światła, mechanikę ruchu, inteligencję oprogramowania oraz bezpieczeństwo konstrukcyjne.
Kalibracja mocy lasera włóknianego przy użyciu częstotliwości profilu metalurgicznego
Najważniejszym elementem inżynieryjnym wpływającym na podstawowe koszty maszyn oraz wydajność przetwarzania jest źródło mocy lasera włóknowego, które musi być precyzyjnie dostosowane do najczęściej występujących w danej placówce grubości metalu. Wysokiej klasy przemysłowe platformy integrują światowej klasy, czołowe marki optoelektroniczne, takie jak IPG, Raycus lub MAX, charakteryzujące się wyjątkowo stabilnymi parametrami pochłaniania fal oraz niezawodną wydajnością w warunkach ciągłej eksploatacji. Dla zakładów produkcyjnych skupiających się głównie na obróbce cienkich blach, sztuce dekoracyjnej lub lekkich obudowach, platforma wejściowa oparta na technologii stanowiskowej o mocy od 1 kW do 2 kW zapewnia optymalny balans między efektywnością inwestycji kapitałowych a niskimi miesięcznymi kosztami eksploatacji. Z kolei rozwijające się komercyjne warsztaty zleceniowe, obsługujące różnorodny zakres grubości płyt konstrukcyjnych, wymagają architektur mocy średniej klasy – od 3 kW do 4 kW – aby utrzymać wysokie prędkości liniowe posuwu bez powodowania intensywnego tworzenia się żużlu ani nieregularnych topografii krawędzi. W środowiskach przemysłowych o ciężkim obciążeniu, gdzie kluczowe jest szybkie parowanie grubej płyty, zastosowanie konfiguracji o ultra-wysokiej mocy – 6 kW lub więcej – gwarantuje czyste topografie krawędzi, minimalizuje lokalną strefę wpływu ciepła oraz zapobiega odkształceniom krawędzi strukturalnych.
Ocenianie mechaniki ruchu kinematycznego oraz metalurgii ciężkiej ramy
Długoterminowa precyzja obróbki maszyny do cięcia laserowego wysokiej prędkości zależy w całości od zsynchronizowanej kinematyki jej systemów sterowania ruchem, łożysk liniowych oraz napędów obrotowych. Rzeczywista dokładność produkcyjna przez dziesięciolecia ciągłej eksploatacji w wielu zmianach wymaga masywnego, hartowanego stalowego ramy spawanej, która została poddana intensywnej relaksacji naprężeń termicznych oraz starzeniu wibracyjnemu w celu całkowitego wyeliminowania odkształceń strukturalnych wewnętrznych. Taka sztywna podstawa mechaniczna musi być połączona z wysokiej klasy torami prowadzącymi liniowymi — na przykład produkcji THK lub HIWIN — oraz napędzana systemami serwonapędów zamkniętej pętli o wysokim momencie obrotowym od liderów branży, takich jak YASKAWA lub FUJI. Dokładna synchronizacja kinematyczna zapobiega mikroskopijnemu dryfowi pozycjonowania spowodowanemu tarciem mechanicznym przy dużych przyspieszeniach, gwarantując stałe tolerancje wymiarowe podczas realizacji złożonych wycięć geometrycznych. Ponadto, jeśli produkcja obejmuje profile konstrukcyjne zamiast płaskich blach, system musi zawierać pneumatycznie zaciskane jednoczesne chwytniki przednie i tylne do bezpiecznego mocowania rur kwadratowych, prostokątnych lub sześciokątnych, eliminując ugięcie materiału podczas szybkich zmian kierunku.
Integracja zautomatyzowanych zespołów tnących z zaawansowanymi systemami CNC
Maksymalizacja dziennej przepustowości fabryki przy jednoczesnym ograniczaniu bieżących wydatków operacyjnych wymaga zaawansowanego interfejsu między fizycznym zespołem tnącym a podstawowym oprogramowaniem CNC. Zakupujący w firmach powinni stawiać na systemy wykorzystujące nowoczesne, zautomatyzowane głowice tnące renomowanych producentów inżynieryjnych, takich jak Raytools lub Precitec, które zawierają inteligentne, dynamiczne czujniki automatycznego skupiania w czasie rzeczywistym – dostosowujące pozycję ogniska automatycznie w zależności od zmian gęstości materiału, co skutecznie eliminuje wąskie gardła związane z ręcznym ustawianiem oraz chroni cenne komponenty optyczne przed uszkodzeniami spowodowanymi odbiciem zwrotnym. Ten zaawansowany sprzęt musi być ściśle zintegrowany z odpornymi, standardowymi branżowo platformami oprogramowania sterującego, takimi jak Sypcut lub WEIHONG, umożliwiającymi wykwalifikowanym operatorom bezproblemowe zarządzanie złożonymi harmonogramami produkcji. Te inteligentne warstwy oprogramowania zawierają zaawansowane algorytmy aktywnego unikania przeszkód oparte na analizie obrazu, które automatycznie wykrywają uniesienie materiału lub odkształcenia profili metalowych w trakcie cykli produkcyjnych i natychmiast korygują pionową ścieżkę ruchu głowicy tnącej, eliminując zagrożenia kolizji o katastrofalnych skutkach bez konieczności ciągłego nadzoru ze strony człowieka.
Syntezowanie konfiguracji obudów i automatyzacji stołu roboczego
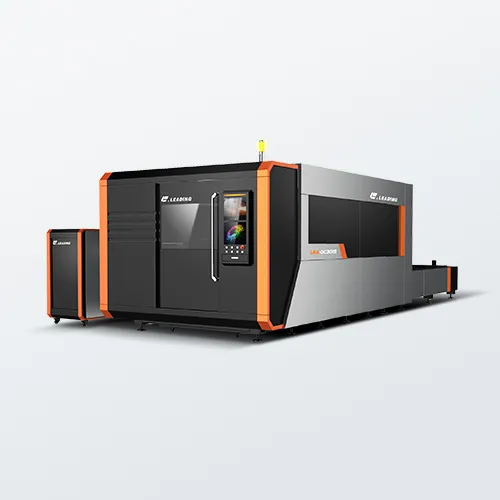
Wysokiej klasy przemysłowa maszyna do cięcia laserowego nigdy nie jest jedynie izolowanym urządzeniem; jej fizyczna konstrukcja musi chronić personel, jednocześnie skracając całkowity czas cyklu manipulacji materiałami. W środowiskach produkcyjnych o wysokim wolumenie wybór obudowy pełnozakrytej maszyny jest cechą niezbędną, ponieważ całkowicie zawiera ona niebezpieczne odbicia poboczne, iskry o wysokiej prędkości oraz metalowe opary w zamkniętym obiegu, który jest skutecznie wentylowany za pomocą systemów odprowadzania pyłu z podziałem na strefy, ułatwiając tym samym spełnienie międzynarodowych norm bezpieczeństwa. Ta solidna architektura bezpieczeństwa powinna być bezproblemowo połączona z automatycznym układem stołów roboczych z podwójną wymianą, umożliwiającym operatorom produkcji bezpieczne wyjmowanie gotowych elementów i ponowne załadunek surowych arkuszy blachy na zewnętrznej platformie, podczas gdy drugi, wewnętrzny stół wykonuje sekwencje cięcia z wysoką prędkością. Zintegrowanie tych zaawansowanych cech konstrukcyjnych z potwierdzoną dokumentacją fabryczną, oznaczeniami zgodności CE oraz sprawdzonymi, bezpośredniemi wskazówkami technicznymi od producenta przekształca inwestycję w zakup sprzętu w bezpieczną współpracę biznesową, pozwalającą firmom produkcyjnym na pewne skalowanie swoich możliwości produkcyjnych.
Spis treści
- Dopasowywanie inwestycji kapitału przemysłowego do rzeczywistych możliwości podłoży materiałowych
- Kalibracja mocy lasera włóknianego przy użyciu częstotliwości profilu metalurgicznego
- Ocenianie mechaniki ruchu kinematycznego oraz metalurgii ciężkiej ramy
- Integracja zautomatyzowanych zespołów tnących z zaawansowanymi systemami CNC
- Syntezowanie konfiguracji obudów i automatyzacji stołu roboczego