
 EN
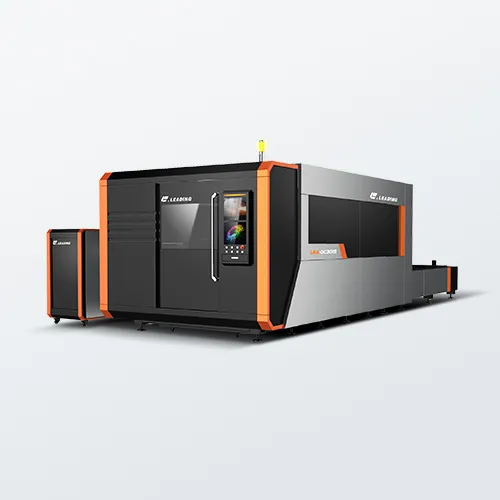
Արդյունաբերական կապիտալային ներդրումների համաձայնեցումը նյութային սուբստրատների իրականության հետ
Մետաղամշակման ձեռնարկությունների, ճարտարագիտական արհեստանոցների և արդյունաբերական արտադրական ձեռնարկությունների համար բարձր աշխատաժամանակի լազերային կոտրումի մաքինա ներկայացնում է խորը կապիտալի հատկացման որոշում, որը ուղղակիորեն որոշում է արտադրամասի երկարաժամկետ շահավետությունն ու արտադրողականությունը: Շատ մրցակցային գլոբալ մեքենայական գործիքների շուկայում օպտիմալ կոնֆիգուրացիայի ընտրությունը պահանջում է ռազմավարական տեխնիկական վերլուծություն, որը գերազանցում է սկզբնական գնման առաջարկների կամ ընդհանուր մարքեթինգային բրոշյուրների դիտումը: Մեքենաների մասնագիտացված գնահատումը միշտ սկսվում է արտադրամասի պատմական և նախատեսվող արտադրական գրառումների փաստացի աուդիտով՝ հատուկ նշելով արտադրամասում մշակվող հիմնական մետաղական սուբստրատները, հաստության հաճախականությունները և երկրաչափական պրոֆիլները: Սխալ տեխնոլոգիայի ընտրությունը կարող է առաջացնել ծանր շահագործման խոչընդոտներ, ինչպես օրինակ՝ ծանր հզորության անհամապատասխանություններ, բարձր շարունակական սպասարկման ծախսեր կամ մասնագիտացված ոչ երկաթային և բարձր արտացոլիչ համաձուլվածքների անվտանգ մշակման անկարողություն: Հաջողակ ձեռքբերումների կառավարիչները խուսափում են այս թաքնված շահագործման տույժերից՝ մեքենաները համակարգային գնահատելով ըստ համախառն սեփականացման ծախսերի համակարգի, հավասարակշռելով լույսի աղբյուրի սպեցիֆիկացիաները շարժման մեխանիկայի, ծրագրային ինտելեկտի և կառուցվածքային անվտանգության հետ:
Մետաղագիտական պրոֆիլի հաճախականությունների օգնությամբ մանրաթելային լազերի վատտային հզորության կալիբրում
Ամենակրիտիկ ճարտարագիտական բաղադրիչը, որը որոշում է սկզբնական մեքենայական ծախսերը և մշակման արտադրողականությունը, մանրաթելային լազերի հզորության աղբյուրն է, որը պետք է ճշգրիտ կարգավորված լինի ըստ տվյալ արտադրամասի ամենահաճախադեպ օգտագործվող մետաղային թիթեղների հաստության: caրգավորված արդյունաբերական հարթակները ներառում են համաշխարհային ճանաչման արժանացած, առաջին մակարդակի օպտոէլեկտրոնային բրենդեր, ինչպես օրինակ՝ IPG, Raycus կամ MAX, որոնք տարբերվում են բարձր կայունությամբ ալիքի կլանման ցուցանիշներում և անընդհատ գործառնավարման ընթացքում հավաստված արդյունքներով: Այն արտադրամասերի համար, որոնք հիմնականում զբաղվում են բարակ թիթեղների մշակմամբ, դեկորատիվ արվեստներով կամ թեթև կառուցվածքների պատրաստմամբ, 1 կՎտ–ից 2 կՎտ հզորությամբ պինդ մարմնի մուտքային հարթակը առաջարկում է կապիտալային արդյունավետության և ամսական շահագործման ծախսերի նվազման իդեալական հավասարակշռություն: Ի հակադրություն դրան, այն առևտրային արտադրամասերը, որոնք մշակում են տարբեր հաստության կառուցվածքային թիթեղների տարատեսակ արտադրանք, պետք է օգտագործեն 3–4 կՎտ հզորությամբ միջին մակարդակի լազերային հարթակներ՝ ապահովելու բարձր արագությամբ գծային մատակարարման արագությունը՝ առանց մեծ քանակությամբ մետաղային մնացուկների (dross) կամ անհարթ եզրերի առաջացման: Այն արդյունաբերական միջավայրերում, որտեղ անհրաժեշտ է արագ և հաստ թիթեղների գոլորշիացում, 6 կՎտ և ավելի հզորությամբ վերագերազանցող հզորության կարգավորումը ապահովում է մաքուր եզրերի ձևավորում, նվազեցնում է տեղային տաքացման ազդեցության գոտին և կանխում է եզրերի կառուցվածքային դեֆորմացիան:
Կինեմատիկ շարժման մեխանիկայի և ծանր պահող շրջանակի մետաղագիտության գնահատում
Բարձր արագությամբ լազերային կտրման մեքենայի երկարաժամկետ մշակման ճշգրտությունը ամբողջովին կախված է դրա շարժման կառավարման համակարգերի, գծային սայլակների և պտտվող շարժիչավոր մեխանիզմների համաժամանակյան կինեմատիկայից: Տասնամյակներ շարունակ անընդհատ բազմաշիֆտային գործարկման ընթացքում իրական արտադրական ճշգրտություն ապահովելու համար անհրաժեշտ է ծանր տիպի, ջերմային մշակման ենթարկված եռացված ստալյան շրջանակ, որը ենթարկվել է մանրակրկիտ ջերմային լարվածության թուլացման և վիբրացիոն ծերացման՝ ներքին կառուցվածքային աղավաղումները ամբողջովին վերացնելու համար: Այս կոշտ մեխանիկական հիմքը պետք է զուգավորվի THK կամ HIWIN ընկերությունների կողմից արտադրված caրգավորված գծային ուղեցույցների հետ և շարժվի YASKAWA կամ FUJI ընկերությունների կողմից արտադրված բարձր մեծության արագացման փակ ցիկլի սերվոշարժիչների միջոցով: Այս ճշգրիտ կինեմատիկական համաժամանակյան աշխատանքը կանխում է բարձր արագացման պայմաններում մեխանիկական շփման պատճառով առաջացող միկրոսկոպիկ դիրքային շեղումները՝ երաշխավորելով բարդ երկրաչափական կտրվածքների կատարման ընթացքում չափային հաստատուն համապատասխանությունը: Ավելին, եթե ձեր արտադրությունը ներառում է կառուցվածքային պրոֆիլներ, այլ ոչ թե հարթ թիթեղներ, ապա համակարգը պետք է ներառի սեղմված օդով ամրացված առջևի և հետևի համաժամանակյան բռնակներ՝ քառակուսի, ուղղանկյուն կամ վեցանկյուն խողովակները ամրապնդելու համար, որոնք վերացնում են նյութի թեքումը բարձր արագությամբ ուղղության փոփոխության ընթացքում:
Ավտոմատացված կտրման համալիրների ինտեգրումը հարաբերական հզոր CNC համակարգերի հետ
Օրական գործարանային արտադրողականությունը մաքսիմալացնելը՝ միաժամանակ նվազեցնելով շարունակական շահագործման ծախսերը, պահանջում է ֆիզիկական կտրման համակարգի և հիմնական CNC ծրագրային ապահովման միջև բարդ ինտերֆեյս: Մեծ ձեռնարկությունների գնորդները պետք է առաջնային նշանակություն տան այնպիսի համակարգերին, որոնք օգտագործում են Raytools կամ Precitec նման հաստատված ճարտարագիտական բրենդերի առաջատար ավտոմատացված կտրման գլխիկներ, որոնք ներառում են ինտելեկտուալ իրական ժամանակում դինամիկ ինքնակենտրոնացման զգայչներ, որոնք ինքնատեսականորեն հարմարեցնում են կենտրոնացման դիրքերը՝ հիմնվելով նյութի խտության փոփոխությունների վրա, այդ կերպ հաջողությամբ վերացնելով ձեռքով կարգավորման խոչընդոտները և պաշտպանելով արժեքավոր օպտիկական բաղադրիչները հակադարձ արտացոլման վնասից: Այս առաջատար սարքավորումները պետք է խիստ ինտեգրված լինեն համարվող արդյունաբերական ստանդարտներին համապատասխան հզոր կառավարման ծրագրային հարթակների հետ, ինչպիսիք են Sypcut-ը կամ WEIHONG-ը, որոնք թույլ են տալիս վերապատրաստված օպերատորներին անհարմարավետ կերպով կառավարել բարդ արտադրական գրաֆիկները: Այս ինտելեկտուալ ծրագրային շերտերը ներառում են տեսողական հիմքի վրա հիմնված առաջադեմ ակտիվ խոչընդոտներից խուսափելու ալգորիթմներ, որոնք ինքնատեսականորեն հայտնաբերում են նյութի բարձրացումը կամ մետաղական պրոֆիլների թեքվածությունը ակտիվ արտադրական ցիկլերի ընթացքում և անմիջապես հարմարեցնում են կտրման գլխիկի ուղղահայաց շարժման ճանապարհը՝ վերացնելով ավերիչ բախման ռիսկերը՝ առանց մշտական մարդկային վերահսկողության անհրաժեշտության:
Ծածկոցի ձևաչափի կոնֆիգուրացիաների և աշխատասեղանի ավտոմատացման համադրում
caucac արդյունաբերական լազերային կտրման մեքենան երբեք չի կարող լինել միայնակ սարք. նրա ֆիզիկական կառուցվածքը պետք է պաշտպանի ձեր աշխատակիցներին՝ միաժամանակ նվազեցնելով ընդհանուր նյութերի մշակման ցիկլի տևողությունը: Բարձր ծավալային արտադրության միջավայրերում լրիվ փակված մեքենայի կապսուլի ընտրությունը անհրաժեշտ հատկանիշ է, քանի որ այն ամբողջությամբ պարունակում է վտանգավոր կողմնային արտացոլումները, բարձր արագությամբ վառվող մասնիկները և մետաղական մուտքը փակ շրջանառության մեջ, որը լրիվ օդափոխվում է գոտիավորված փոշու հեռացման համակարգերով, ինչը հեշտացնում է միջազգային անվտանգության կոդերի պահպանման գործընթացը: Այս հզոր անվտանգության ճարտարապետությունը պետք է անմիջապես զուգակցվի ավտոմատացված երկակի փոխանակման աշխատասեղանի դիզայնի հետ, որը թույլ է տալիս արտադրության օպերատորներին անվտանգ վերցնել վերջնական մասերը և վերալիցքավորել հում թերթավոր մետաղը արտաքին պլատֆորմում՝ մինչդեռ երկրորդային ներքին սեղանը ակտիվորեն իրականացնում է բարձր արագությամբ կտրման հաջորդականությունները: Այս առաջադեմ կառուցվածքային հատկանիշների միավորումը ստուգված գործարանային փաստաթղթերի, CE համապատասխանության նշանների և հաստատված ուղղակի գործարանային տեխնիկական ուղեցույցների հետ վերածում է սարքավորումների ներդրումը ապահով բիզնես գործընկերության, ինչը թույլ է տալիս մետաղամշակման ձեռնարկություններին վստահությամբ մեծացնել իրենց արտադրական հնարավորությունները:
Բովանդակության աղյուսակ
- Արդյունաբերական կապիտալային ներդրումների համաձայնեցումը նյութային սուբստրատների իրականության հետ
- Մետաղագիտական պրոֆիլի հաճախականությունների օգնությամբ մանրաթելային լազերի վատտային հզորության կալիբրում
- Կինեմատիկ շարժման մեխանիկայի և ծանր պահող շրջանակի մետաղագիտության գնահատում
- Ավտոմատացված կտրման համալիրների ինտեգրումը հարաբերական հզոր CNC համակարգերի հետ
- Ծածկոցի ձևաչափի կոնֆիգուրացիաների և աշխատասեղանի ավտոմատացման համադրում