
 EN
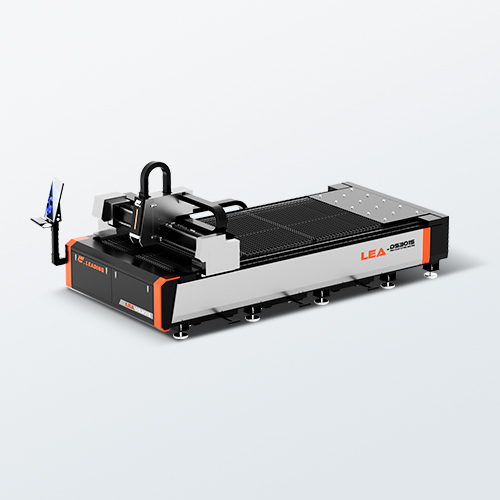
Kiváló energiatakarékosság és alacsonyabb üzemeltetési költségek
Az energiafogyasztás a lemezmetallogyártás egyik legnagyobb, szabályozható üzemeltetési költsége, ezért a gyártók alaposan értékelik a fali csatlakozó hatásfokot, amikor egy lézervágó gép .
Elektromos–optikai átalakítási hatásfok: 30–50 % vs. <15 % CO₂ lézerek esetén
A szálas lézerek az elektromos bemeneti energiának 30–50%-át alakítják át használható vágó sugár energiává – ez több mint háromszorosa a CO₂ lézerek <15%-os tipikus értékének (ipari referenciaértékek, 2023). Ez a magasabb átalakítási hatásfok azt jelenti, hogy kevesebb elektromos energia veszik el hőként, csökken a hűtőrendszer terhelése, valamint a hőterhelés az optikai elemekre, mozgási rendszerekre és teljesítményelektronikára. Ennek eredményeként a szálas lézerek lényegesen kevesebb energiát fogyasztanak fel munkafolyamatonként, és kevesebb hűtőinfrastruktúrára van szükségük. A nagy mennyiségű gyártást végző vállalatok számára ezek a javulások közvetlenül alacsonyabb havi energia-számlákat és csökkent méterenkénti vágási költséget eredményeznek – különösen fontos előny a növekvő áramárak és a szigorodó fenntarthatósági célok fényében. A sugárminőség konzisztenciája műszakonként továbbá lehetővé teszi a szűkebb tűréshatárok betartását anélkül, hogy további vágásokra vagy újrafeldolgozásra lenne szükség.
Csökkent energiafogyasztás méterenkénti vágásra (akár 60%-os megtakarítás) és a rezonátor gázok, tükrök és turbók kiküszöbölése
A CO₂ lézerekhez képest a szálas rendszerek a vékony lemezfémmel végzett vágásnál méterenként akár 60%-kal csökkentik az energiafogyasztást (ipari adatok, 2023). Emellett megszüntetik a gyakori fogyóeszközöket: nincs szükség rezonátor-gáz utántöltésre, tükrök beállítására vagy turbófúvó karbantartására. Ehelyett a szálas lézerek szilárdtest pumpadiódákat és passzív szálas vezetést használnak – olyan alkatrészeket, amelyek hosszabb élettartammal rendelkeznek, és minimális kalibrálásra van szükségük. A működtetők kevesebb időt töltenek gázminőség-ellenőrzéssel, optikai elemek tisztításával vagy sugárirányítási problémák elhárításával. Ennek eredményeként kevesebb váratlan leállás, alacsonyabb szervizmunka-igény és javult üzemidő következik be – különösen értékes azoknak a műhelyeknek, amelyek két vagy három műszakban üzemelnek. Az energiamegtakarításokkal együtt ezek az üzemelési hatékonyságnövekedések gyakran gyorsítják az ROI-t a kezdeti árkülönbség által sugalltnál többet.
Gyorsabb vágási sebességek és magasabb termelési teljesítmény
2–4-szeres sebességnövekedés 1–6 mm-es lágyacél esetén – közvetlenül növelve a lézeres vágógép termelékenységét
A szálas lézerek 1–6 mm vastagságú lágyacélt kétszer–négyszer gyorsabban vágnak, mint a CO₂-lézerek – így drámaian növelik a termelési kapacitást munkaerő- vagy gyártóterület-bővítés nélkül. Vékony alumínium esetén a vágási sebesség akár 1900 hüvelyk/perc lehet, míg a CO₂-rendszerek esetében körülbelül 170 hüvelyk/perc. Ez a sebességi előny csökkenti a ciklusidőt, javítja a határidőre történő szállítás arányát, és bővíti a kapacitást új megrendelések feldolgozására. Gyakorlati integrációs tanulmányok szerint nagy mennyiségű termelési folyamatokban a termelési kimenet akár 30%-kal is növekedhet. A gyorsabb vágás továbbá hosszabb, felügyelet nélküli működési időszakokat tesz lehetővé, és csökkenti az operátor beavatkozásának szükségességét laponként – ezek kulcsfontosságú tényezők a teljesen automatizált, „sötét üzem” (lights-out manufacturing) eléréséhez. A nagy mennyiségű gyártással foglalkozó lemezfeldolgozó cégek számára ez a termelékenységnövekedés továbbra is az egyik legerősebb érv a szálas lézeres technológia bevezetése mellett.
Kiváló pontosság és egyenletes vágási minőség
Kis vágási réssel, minimális ferdeséggel és pontos helyzetmeghatározással (<±0,05 mm), amely kritikus fontosságú az autóipari és légiközlekedési lézervágó gépek alkalmazásaihoz
A szálas lézerek keskeny vágási rések (0,05–0,15 mm vékony lemeznél) kialakítására képesek, így minimalizálják az anyagpazarlást és lehetővé teszik a finom geometriai részek gyártását, amelyek támogatják a szoros szerelési tűréseket. A szorosan összpontosított sugár minimális ferdeséget, derékszögű éleket és sima felületi minőséget eredményez – csökkentve vagy akár teljesen megszüntetve a másodlagos felületkezelést a rögzítőelemeknél, burkolatoknál és szerkezeti lemezeknél. A felső kategóriás rendszerek pozícionálási pontosságát ±0,05 mm alatt, ismételhetőségüket pedig ±0,02 mm-en belül tartják ellenőrzött körülmények között (2024). Ez a konzisztencia elengedhetetlen a szabályozott iparágakban, például az autóiparban és a légiközlekedésben, ahol a méretbeli eltérés befolyásolja a illeszkedést, a fáradási élettartamot és a biztonsági tanúsításokat. A CO₂-lézerekkel ellentétben a szálas lézerrendszerek hosszabb üzemidő alatt is stabil sugárminőséget nyújtanak – csökkentve a hő okozta torzulásból származó selejtet és javítva az első próbálkozásos kihozatalt a precíziós ellátási láncokban.
Kivételes sokoldalúság tükröző és vékonytól közepesen vastag fémes anyagokkal
Megbízható, fröccsenésmentes vágás erősen tükröző anyagokon (pl. réz, sárgaréz, alumínium) a 1,07 µm hullámhossz segítségével
A szálas lézerek 1,07 µm-es hullámhossza erősen elnyelődik az erősen tükröző fémekben – például a rézben, a sárgarézben és az alumíniumban –, ellentétben a CO₂-lézerek 10,6 µm-es kimenetével, amely előre nem jelezhető módon verődik vissza. Ez az elnyelődés lehetővé teszi a stabil, fröccsenésmentes vágást vékonytól közepesen vastag lemezekig anélkül, hogy visszavert sugárzás okozna kárt vagy folyamatbeli instabilitást. A rövidebb hullámhossz emellett kisebb fókuszfoltot eredményez, ami keskenyebb vágási résre, tisztább élekre és minimális marta képződésre vezet – még nehéz nemvas ötvözetek esetén is. Ennek eredményeként egyetlen szállézer vágógép feldolgozhat vegyes anyagú feladatokat (pl. rozsdamentes acél, alumínium és réz) anélkül, hogy optikai elemeket kellene cserélni, a paramétereket futás közben módosítani vagy a táplálási sebességet lelassítani. Ez a rugalmasság leegyszerűsíti az e-mobilitási alkatrészek, az autóbusz-sínvezetékek és a hőcserélők gyártását – ahol tükröző fémek gyakran fordulnak elő, és a pontossági követelmények különösen magasak.
GYIK
Mi a fő előnye a szálas lézereknek a CO₂-lézerekkel szemben?
A szálas lézerek jelentősen magasabb elektromos–optikai átalakítási hatásfokot (30–50%-ot) nyújtanak, mint a CO₂-lézerek (kevesebb mint 15%), ami alacsonyabb üzemeltetési költségekhez, csökkentett energiafelhasználáshoz és kevesebb hűtőinfrastruktúrához vezet.
Hogyan érnek el a szálaszerek gyorsabb vágási sebességet?
A szálas lézerek szorosan összpontosított sugárral és fejlett technológiával vágják a vékony és közepes vastagságú fémlapokat 2–4-szer gyorsabban, mint a CO₂-lézerek. Ez rövidebb ciklusidőt és növekedett termelési teljesítményt tesz lehetővé.
Milyen anyagokat vághatnak a szálas lézerek?
A szálas lézerek hatékonyan vágják a különféle anyagokat – például rozsdamentes acélt, alumíniumot, rezet és sárgarézet –, mivel 1,07 µm-es hullámhosszuk erősen elnyelődik a fényvisszaverő fémekben.
Hatékonyak-e a szálas lézerek pontossági alkalmazásokhoz?
Igen, a száloptikás lézerek kiválóan alkalmazhatók pontossági feladatokra, például az autóipari és a légiközlekedési gyártásban. Szűk vágási rést, minimális lejtést és kiváló pozícionálási pontosságot biztosítanak (<±0,05 mm).
Kevesebb karbantartást igényelnek a száloptikás lézerek, mint a CO₂-lézerek?
Igen, a száloptikás lézerek kiküszöbölik a rezonátorgázok és a tükrök beállítása szükségességét, így alacsonyabb karbantartási és üzemeltetési költségekkel járnak, mint a CO₂-lézerek.