
 EN
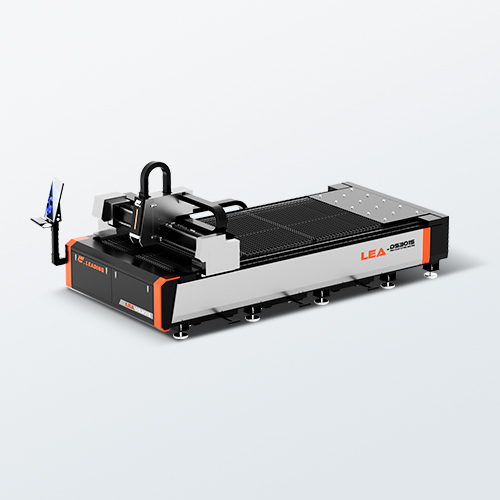
Უკეთესი ენერგიის ეფექტურობა და დაბალი ექსპლუატაციური ხარჯები
Ენერგიის მოხმარება ფოლადის ფურცლების დამუშავების ერთ-ერთი ყველაზე დიდი კონტროლირებადი ექსპლუატაციური ხარჯია, ამიტომ წარმოებლები ძალზე მჭიდროდ აფასებენ კედლის გამოყენების ეფექტურობას არჩევის დროს ლაზრის ჭრივი მაშინა .
Ელექტროენერგიიდან ოპტიკურ ენერგიაში გარდაქმნის ეფექტურობა: 30–50 % წინააღმდეგ 15 %-ზე ნაკლები CO₂ ლაზერებისთვის
Ფაიბერული ლაზერები ელექტროენერგიის 30–50 % იკონვერტებენ გამოყენებად ჭრის სხივად ენერგიაში — ეს მეტია სამჯერ მეტი ვიდრე CO₂ ლაზერების ტიპიური <15 % (ინდუსტრიული სტანდარტები, 2023 წელი). ამ მაღალი კონვერსიის ეფექტურობით ნაკლები ელექტროენერგია იკარგება სითბოს სახით, რაც ამცირებს გაგრილების სისტემის ტვირთს და ოპტიკური კომპონენტების, მოძრავი სისტემების და ენერგოელექტრონიკის სითბურ დატვირთვას. ამ მიზეზით ფაიბერული ლაზერები თითოეული სამუშაო ამოცანის შესრულების დროს მნიშვნელოვნად ნაკლებ ენერგიას მოიხმარენ და მათ ნაკლები გაგრილების ინფრასტრუქტურა სჭირდება. მასშტაბური წარმოების მომხმარებლებისთვის ეს უპირატესობები პირდაპირ გამოიხატება ყოველთვიური ენერგიის საფასურის შემცირებაში და მეტრზე ჭრის ღირებულების დაბალ დონეზე — განსაკუთრებით მნიშვნელოვანი ეს არის ელექტროენერგიის ფასების მატების და მომავალში მკაცრდებადი მდგრადი განვითარების მიზნების ფონზე. სტაბილური სხივის ხარისხი სხვადასხვა სვლის განმავლობაში ასევე ხელს უწყობს უფრო მკაცრი დაშვების ზღვრების მიღწევას დამატებითი გასვლების ან გადამუშავების გარეშე.
Მეტრზე ჭრის დროს ენერგიის მოხმარების შემცირება (მაქსიმუმ 60 % დაზოგვა) და რეზონატორის აირების, სარკეების და ტურბოების ამოღება
CO₂ ლაზერებთან შედარებით, ბოჭკოს სისტემები ამცირებენ ენერგიის მოხმარებას მეტრზე დაკვეთის დროს მაღალი ხარისხის ფოლადის ფურცლებზე 60%-მდე (ინდუსტრიული მონაცემები, 2023 წელი). ამასთანავე, ისინი აღარ სჭირდება რეგულარულად შესაცვლელი კომპონენტები: არ არის საჭიროება რეზონატორის აირის შევსება, სარკეების გასწორება ან ტურბო-ბლოუერის მოვლა. ნაცვლად ამისა, ბოჭკოს ლაზერები იყენებენ მყარი სხეულის საწყობარო დიოდებსა და პასიურ ბოჭკოს გადაცემას — კომპონენტებს, რომლებსაც განსაკუთრებულად გრძელი სიცოცხლის ხანგრძლივობა აქვთ და მინიმალური კალიბრაციის საჭიროება. ოპერატორები ნაკლებ დროს ატარებენ აირის სისუფთავის მართვაში, ოპტიკური კომპონენტების გასუფთავებაში ან სხივის ტრაექტორიის პრობლემების გამოსწორებაში. ამ ყველაფერს მოჰყვება განუსაზღვრელი შეჩერებების რაოდენობის შემცირება, მომსახურების სამუშაო ძალის მოთხოვნილების დაბალი დონე და მუშაობის დროს გაუმჯობესება — რაც განსაკუთრებით მნიშვნელოვანია იმ საწარმოებში, რომლებშიც მიმდინარეობს ორი ან სამი სვლა. როდესაც ეს ენერგიის დაზოგვას ერთად ვაერთიანებთ, ამ ექსპლუატაციური ეფექტურობა ხშირად აჩქარებს ინვესტიციების დაბრუნების პერიოდს იმ დროზე, რომელიც საწყისი ფასების სხვაობის მიხედვით იქნებოდა მოსალოდნელი.
Უფრო სწრაფი დაკვეთის სიჩქარე და მაღალი წარმოების მოცულობა
1–6 მმ მყარი ფოლადის დაკვეთის სიჩქარეში 2–4-ჯერ უფრო სწრაფი — რაც პირდაპირ ამაღლებს ლაზერული დაკვეთის მანქანის წარმოების შესაძლებლობას
Ბოჭკოვანი ლაზერები ჭრის 1–6 მმ ყოფილ ფოლადს CO₂ ლაზერებზე ორჯერ–ოთხჯერ უფრო სწრაფად — რაც მკაფიოდ ამაღლებს წარმოების მოცულობას დამატებითი შრომის ან საწარმოს ფართობის გარეშე. თავის მსუბუქ ალუმინზე სიჩქარე აღწევს 1900 დუйმს წუთში, ხოლო CO₂ სისტემების შემთხვევაში ეს მაჩვენებელი დაახლოებით 170 დუйმია წუთში. ამ სიჩქარის უპირატესობა ამოკლებს ციკლის ხანგრძლივობას, აუმჯობესებს დროული მიწოდების მაჩვენებლებს და გაფართოებს შეკვეთების მიღების შესაძლებლობას. რეალური ინტეგრაციის კვლევები აჩვენებს, რომ მასობრივი წარმოების პროცესებში წარმოების მოცულობა შეიძლება გაიზარდოს 30%-მდე. უფრო სწრაფი ჭრის პროცესი ასევე საშუალებას აძლევს უფრო გრძელი არ დაკონტროლებული სესიების განხორციელებას და შემცირებს ოპერატორის ჩარევას თითოეული ფურცლის დროს — რაც საკლებაო წარმოების ერთ-ერთი მთავარი პირობაა. მასობრივი წარმოების მიზნით მუშაობას ახდენდა ფაბრიკებისთვის ეს პროდუქტიულობის მომატება ბოჭკოვანი ლაზერების გამოყენების ერთ-ერთი ძლიერესი არგუმენტი რჩება.
Გამორჩეული სიზუსტე და მუდმივი ჭრის ხარისხი
Მცირე ჭრის სიგანე, მინიმალური კონუსურობა და პოზიციური სიზუსტე (<±0,05 მმ) — რაც ავტომობილებისა და აეროკოსმოსური ტექნიკის ლაზერული ჭრის მანქანების გამოყენების მიზნით საჭიროებს.
Ფაიბერული ლაზერები ქმნის ვიწრო კერფის სიგანეს (0,05–0,15 მმ თავდაპირველად ხშირად მოცულ ფოლადში), რაც მინიმიზაციას ახდენს მასალის დაკარგვას და საშუალებას აძლევს მცირე ზომის ელემენტების დამზადებას, რაც უზრუნველყოფს სიზუსტის მაღალ მოთხოვნებს შეკრების დროს. მათი მკაცრად ფოკუსირებული სხივი იძლევა მინიმალურ კონუსურობას, კვადრატულ კიდეებს და გლუვ ზედაპირს — რაც ამცირებს ან სრულიად აცილებს დამატებით დამუშავებას მხარეებზე, კორპუსებზე და სტრუქტურულ ფილებზე. მაღალი კლასის სისტემები შეძლებს პოზიციური სიზუსტის შენარჩუნებას ±0,05 მმ-ზე ნაკლები და მეორედ გამეორების სიზუსტის ±0,02 მმ-ში კონტროლირებული პირობებში (2024 წელი). ეს სტაბილურობა აუცილებელია რეგულირებულ სფეროებში, როგორიცაა ავტომობილებისა და აეროკოსმოსური მრეწველობა, სადაც გაზომვის გადახრა ზემოქმედებს შესატანადობაზე, ცხოვრების ხანგრძლივობაზე და უსაფრთხოების სერტიფიკაციაზე. CO₂ ლაზერებისგან განსხვავებით, ფაიბერული სისტემები გრძელი მუშაობის დროს ასევე შეძლებენ სხივის ხარისხის სტაბილურობის შენარჩუნებას — რაც ამცირებს სითბური დეფორმაციის გამო მიღებულ ნაკლებად ხარისხიან პროდუქციას და აუმჯობესებს პირველი გაშვების ხარისხს სიზუსტის მოთხოვნების მიხედვით მოწოდების ჯაჭვებში.
Უეჭველი მრავალფეროვნება რეფლექტიური და თავდაპირველად ხშირად მოცულიდან საშუალო სისქის მეტალების დამუშავების დროს
Საიმედო, ნაკლებად შეფუთვის მქონე დაჭრა მაღალი რეფლექტიურობის მასალებისთვის (მაგალითად, სპილენძი, ბრინჯაო, ალუმინი), რაც შესაძლებელია 1,07 მკმ ტალღის სიგრძის წყალობით
Ბოჭკოს ლაზერების 1,07 მკმ ტალღის სიგრძე ძლიერ შთაიძლება მაღალი რეფლექტიურობის მეტალებში — მათ შორის სპილენძში, ბრინჯაოში და ალუმინში — ხოლო CO₂ ლაზერების 10,6 მკმ გამოსახულება უფრო ხშირად არეკლება წინასწარ განსაზღვრული გზით. ეს შთანთავსება საშუალებას აძლევს მივიღოთ სტაბილური, ნაკლებად შეფუთვის მქონე დაჭრა თავისუფალი სისქის მქონე ფოლადის ფურცლებზე უკურეფლექსიის გამო დაზიანების ან პროცესის არასტაბილურობის გარეშე. მოკლე ტალღის სიგრძე ასევე უფრო მცირე ფოკუსირებულ ლაქებს ქმნის, რაც ხელს უწყობს უფრო ვიწრო ჭრილებს, უფრო სუფთა კიდეებს და მინიმალურ დროსს — ეს მიუხედავად რთული არაფეროზული შენაირებების შემთხვევაშიც. შედეგად, ერთი fiber laser cutting machine შეუძლია შერეული მასალების დამუშავება (მაგალითად, ნეიროს ფოლადი, ალუმინი და სპილენძი) გარეშე საოპტიკო ელემენტების შეცვლის, პარამეტრების შუა გზაზე რეგულირების ან სიჩქარის შენელების. ეს მრგვალობა ამარტივებს წარმოებას ელექტრომობილობის კომპონენტების, ბასბარების და სითბოგაცვალებლების შემთხვევაში — სადაც რეფლექტიური მეტალები ხშირად გამოიყენება და სიზუსტის მოთხოვნები მაღალია.
Ხშირად დასმული კითხვები
Რა არის ბოჭკოვანი ლაზერების მთავარი უპირატესობა CO2 ლაზერებთან შედარებით?
Ბოჭკოვანი ლაზერები გვთავაზობენ მნიშვნელოვნად უფრო მაღალ ელექტრო-ოპტიკურ გარდაქმნის ეფექტურობას (30-50% CO2 ლაზერების 15%-ზე ნაკლები), რაც იწვევს ოპერაციული ხარჯების შემცირებას, ენერგიის მოხმარების შემცირებას და გაგრილების ნაკ
Როგორ ახერხებენ ბოჭკოვანი ლაზერები უფრო სწრაფი ჭრის სიჩქარეს?
Ბოჭკოვანი ლაზერები იყენებენ მჭიდროდ ფოკუსირებულ სხივს და მოწინავე ტექნოლოგიას თხელიდან საშუალო ლითონის ფირფიტების 2 4 × უფრო სწრაფად დაჭრისთვის, ვიდრე CO2 ლაზერები. ეს საშუალებას იძლევა მოკლე ციკლის დრო და გაზრდილი წარმოების გამტარუნარიანობა.
Რა ტიპის მასალას შეუძლია ლიმონის ლაზერით ჭრა?
Ბოჭკოვან ლაზერებს შეუძლიათ ეფექტურად გაჭრან სხვადასხვა მასალა, მათ შორის უჟანგავი ფოლადი, ალუმინი, სპილენძი და ბრინჯაო, მათი 1,07 მკმ ტალღის სიგრძის გამო, რომელიც ძლიერად ითვისებს ანარეკლს მეტალებს.
Ეფექტურია თუ არა ბოჭკოვანი ლაზერები ზუსტი გამოყენებისთვის?
Კი, ფაიბერული ლაზერები ძალიან ეფექტურია სიზუსტის მოთხოვნების მაღალი დონის გამოყენებებში, როგორიცაა ავტომობილებისა და აეროკოსმოსური მწარმოებლობა. ისინი უზრუნველყოფენ ძალიან ვიწრო ჭრის სიგანეს, მინიმალურ კონუსურობას და განსაკუთრებულ პოზიციურ სიზუსტეს (<±0,05 მმ).
Სჭირდება თუ არა ფაიბერული ლაზერებს ნაკლები მოვლა CO₂ ლაზერებზე?
Კი, ფაიბერული ლაზერები არ სჭირდება მოხმარებლის ნივთები, როგორიცაა რეზონატორის აირები და სარკეების გასწორება, რაც იწვევს მოვლისა და ექსპლუატაციის ხარჯების შემცირებას CO₂ ლაზერებთან შედარებით.
Სარჩევი
- Უკეთესი ენერგიის ეფექტურობა და დაბალი ექსპლუატაციური ხარჯები
- Უფრო სწრაფი დაკვეთის სიჩქარე და მაღალი წარმოების მოცულობა
- Გამორჩეული სიზუსტე და მუდმივი ჭრის ხარისხი
- Უეჭველი მრავალფეროვნება რეფლექტიური და თავდაპირველად ხშირად მოცულიდან საშუალო სისქის მეტალების დამუშავების დროს
-
Ხშირად დასმული კითხვები
- Რა არის ბოჭკოვანი ლაზერების მთავარი უპირატესობა CO2 ლაზერებთან შედარებით?
- Როგორ ახერხებენ ბოჭკოვანი ლაზერები უფრო სწრაფი ჭრის სიჩქარეს?
- Რა ტიპის მასალას შეუძლია ლიმონის ლაზერით ჭრა?
- Ეფექტურია თუ არა ბოჭკოვანი ლაზერები ზუსტი გამოყენებისთვის?
- Სჭირდება თუ არა ფაიბერული ლაზერებს ნაკლები მოვლა CO₂ ლაზერებზე?