
 EN
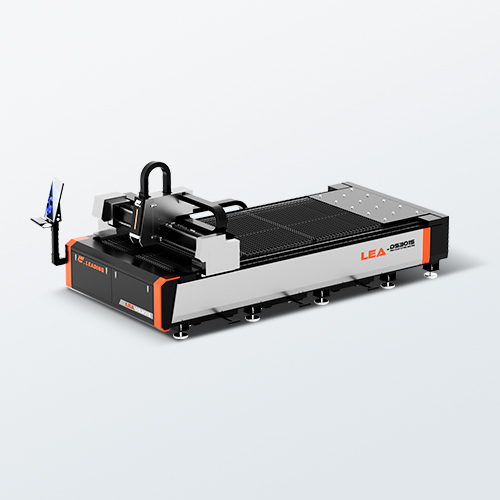
Überlegene Energieeffizienz und geringere Betriebskosten
Der Energieverbrauch ist eine der größten steuerbaren Betriebskosten bei der Blechbearbeitung, weshalb Hersteller die Wandsteckdosen-Effizienz genau bewerten, wenn sie einen laserschneidmaschine .
Elektrisch-optische Wirkungsgrad: 30–50 % im Vergleich zu <15 % bei CO₂-Lasern
Faserlaser wandeln 30–50 % der elektrischen Eingangsleistung in nutzbare Schneidstrahlenergie um – mehr als das Dreifache des typischen Werts von <15 % bei CO₂-Lasern (Branchenbenchmarks, 2023). Diese höhere Wandlungseffizienz bedeutet, dass weniger elektrische Energie als Abwärme verloren geht, wodurch die Kühllast und die thermische Belastung von Optiken, Bewegungssystemen sowie Leistungselektronik sinken. Folglich verbrauchen Faserlaser pro Auftrag deutlich weniger Strom und erfordern weniger aufwendige Kühleinrichtungen. Für Hochvolumen-Fertiger führen diese Vorteile direkt zu niedrigeren monatlichen Energierechnungen und geringeren Kosten pro geschnittenem Meter – insbesondere angesichts steigender Strompreise und verschärfter Nachhaltigkeitsziele. Eine konsistente Strahlqualität über alle Schichten hinweg ermöglicht zudem engere Toleranzen ohne zusätzliche Durchläufe oder Nacharbeit.
Geringerer Stromverbrauch pro geschnittenem Meter (bis zu 60 % Einsparung) sowie Wegfall von Resonatorgasen, Spiegeln und Turbos
Im Vergleich zu CO₂-Lasern senken Fasersysteme den Energieverbrauch pro geschnittenem Meter bei dünnem Stahlblech um bis zu 60 % (Branchendaten, 2023). Zudem entfallen wiederkehrende Verbrauchsmaterialien: keine Nachfüllung von Resonatorgas, keine Spiegeljustierungen und keine Wartung von Turbo-Gebläsen. Stattdessen nutzen Faserlaser feststoffbasierte Pumpdioden und eine passive Faserübertragung – Komponenten mit längerer Lebensdauer und geringem Kalibrierungsbedarf. Die Bediener verbringen weniger Zeit mit der Überwachung der Gasreinheit, der Reinigung von Optiken oder der Fehlersuche im Strahlweg. Das Ergebnis sind weniger ungeplante Stillstände, ein geringerer Serviceaufwand und eine höhere Anlagenverfügbarkeit – insbesondere wertvoll für Betriebe mit zwei oder drei Schichten. In Kombination mit den Energieeinsparungen beschleunigen diese betrieblichen Effizienzgewinne häufig die Amortisation stärker, als der anfängliche Preisunterschied vermuten lässt.
Höhere Schnittgeschwindigkeiten und gesteigerte Produktionskapazität
2–4× höhere Geschwindigkeit bei unlegiertem Stahl mit 1–6 mm Dicke – steigert direkt die Produktivität der Laserschneidmaschine
Faserlaser schneiden Stahl mit geringem Kohlenstoffgehalt mit einer Dicke von 1–6 mm zwei- bis viermal so schnell wie CO₂-Laser – was die Durchsatzleistung drastisch steigert, ohne zusätzliche Arbeitskräfte oder mehr Bodenfläche zu benötigen. Bei dünnem Aluminium erreichen sie Geschwindigkeiten von bis zu 1.900 Zoll pro Minute im Vergleich zu etwa 170 ipm bei CO₂-Systemen. Dieser Geschwindigkeitsvorteil verkürzt die Zykluszeiten, verbessert die termingerechte Lieferung und erweitert die Kapazität für neue Aufträge. Praxisnahe Integrationsstudien zeigen, dass die Produktionsleistung in Hochvolumen-Arbeitsabläufen um bis zu 30 % steigen kann. Schnelleres Schneiden ermöglicht zudem längere unbeaufsichtigte Betriebszeiten und reduziert den erforderlichen Eingriff des Bedieners pro Blech – entscheidende Voraussetzungen für die „Lights-out“-Fertigung. Für auf Volumen ausgerichtete Blechbearbeiter bleibt dieser Produktivitätsgewinn nach wie vor einer der stärksten Gründe für die Umstellung auf Faserlaser.
Hervorragende Präzision und konsistente Schnittqualität
Geringe Schnittbreite, minimale Konizität und Positionsgenauigkeit (<±0,05 mm) sind entscheidend für Laser-Schneidmaschinen-Anwendungen in der Automobil- und Luftfahrtindustrie
Faserlaser erzeugen schmale Schnittbreiten (0,05–0,15 mm bei dünnem Blech), wodurch Materialabfall minimiert und feine Geometrien ermöglicht werden, die engen Montagetoleranzen unterstützen. Ihr stark fokussierter Strahl führt zu minimalem Verjüngungswinkel, rechtwinkligen Kanten und glatten Oberflächen – was die Nachbearbeitung an Halterungen, Gehäusen und Strukturplatten reduziert oder sogar ganz entfällt. Hochwertige Systeme halten unter kontrollierten Bedingungen (2024) eine Positionsgenauigkeit von weniger als ±0,05 mm und eine Wiederholgenauigkeit innerhalb von ±0,02 mm ein. Diese Konsistenz ist in regulierten Branchen wie Automobil- und Luftfahrtindustrie entscheidend, da Abweichungen in den Abmessungen Montagepassung, Ermüdungslebensdauer und Sicherheitszertifizierung beeinflussen. Im Gegensatz zu CO₂-Lasern behalten Fasersysteme über längere Betriebszeiten hinweg eine stabile Strahlqualität bei – was Ausschuss durch thermische Verzerrung senkt und die Erst-Durchlauf-Ausbeute in präzisen Lieferketten verbessert.
Unerreichte Vielseitigkeit bei reflektierenden sowie dünnen bis mittelstarken Metallen
Zuverlässiges, spritzerfreies Schneiden hochreflektierender Materialien (z. B. Kupfer, Messing, Aluminium) durch Wellenlänge von 1.07 µm
Die Wellenlänge von 1.07 µm bei Faserlasern wird von hochreflektierenden Metallen – darunter Kupfer, Messing und Aluminium – stark absorbiert, im Gegensatz zur Ausgabe von CO₂-Lasern mit 10.6 µm, die unvorhersehbar reflektiert wird. Diese Absorption ermöglicht ein stabiles, spritzerfreies Schneiden von dünnen bis mittleren Blechstärken ohne Schäden durch Rückreflexion oder Prozessinstabilität. Die kürzere Wellenlänge erzeugt zudem einen kleineren Fokusfleck und unterstützt engere Schnittbreiten, sauberere Schnittkanten sowie minimale Schlacke – selbst bei anspruchsvollen Nichteisenlegierungen. Dadurch kann ein einzelnes maschine zum Schneiden von Faserlasern gemischte Materialaufträge (z. B. Edelstahl, Aluminium und Kupfer) verarbeiten, ohne die Optik zu wechseln, Parameter während des Betriebs anzupassen oder Vorschubgeschwindigkeiten zu reduzieren. Diese Flexibilität beschleunigt die Produktion für Komponenten der E-Mobilität, Stromschienen und Wärmeaustauscher – Bereiche, in denen hochreflektierende Metalle häufig vorkommen und hohe Toleranzanforderungen bestehen.
FAQ
Was ist der wesentliche Vorteil von Faserlasern gegenüber CO₂-Lasern?
Faserlaser weisen eine deutlich höhere elektrisch-optische Wirkungsgradquote auf (30–50 % im Vergleich zu weniger als 15 % bei CO₂-Lasern), was zu niedrigeren Betriebskosten, geringerem Energieverbrauch und reduzierter Kühlinfrastruktur führt.
Wie erreichen Fasermodule schnellere Schneidgeschwindigkeiten?
Faserlaser nutzen einen stark fokussierten Strahl und moderne Technologie, um dünne bis mittelstarke Metallbleche mit einer Geschwindigkeit zu schneiden, die 2–4-mal höher ist als die von CO₂-Lasern. Dadurch verkürzen sich die Zykluszeiten und die Produktionskapazität steigt.
Welche Materialien können mit Faserlasern geschnitten werden?
Faserlaser können eine Vielzahl von Materialien effizient schneiden, darunter Edelstahl, Aluminium, Kupfer und Messing, da ihre Wellenlänge von 1,07 µm von reflektierenden Metallen stark absorbiert wird.
Sind Faserlaser für Präzisionsanwendungen geeignet?
Ja, Faserlaser sind für Präzisionsanwendungen wie die Automobil- und Luftfahrtfertigung äußerst effektiv. Sie bieten eine enge Schnittbreite, minimale Taperung und außergewöhnliche Positionsgenauigkeit (<±0,05 mm).
Benötigen Faserlaser weniger Wartung als CO₂-Laser?
Ja, Faserlaser eliminieren den Bedarf an Verbrauchsmaterialien wie Resonatorgasen und Spiegeljustierungen und führen daher im Vergleich zu CO₂-Lasern zu geringeren Wartungs- und Betriebskosten.